
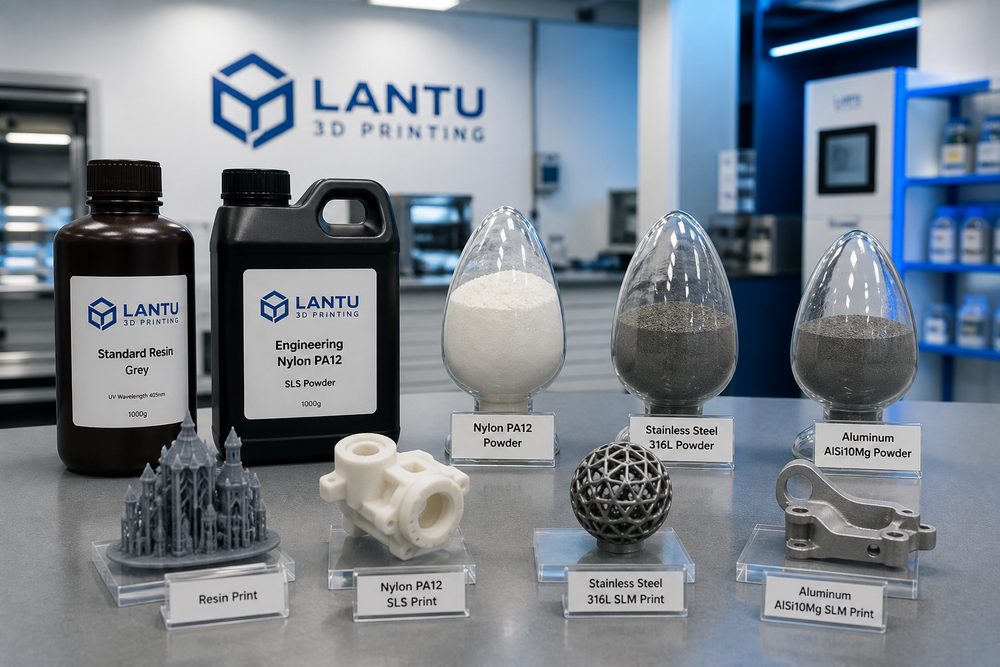
1. Materialeigenschaften und Anwendungshintergrund von 316L-Edelstahl
316L ist ein niedrigkohlenstoffhaltiger austenitischer Edelstahl mit 17-19 % Chrom, 10-14 % Nickel und 2-3 % Molybdän. Die Zugabe von Molybdän verbessert die Korrosionsbeständigkeit des Materials in chloridionenhaltiger Umgebung erheblich. Mechanische Eigenschaften: Zugfestigkeit 480-620 MPa, Streckgrenze 170-310 MPa, Bruchdehnung 40-50 %. Korrosionsbeständigkeit: In einer 3,5 %-igen NaCl-Lösung liegt die Korrosionsrate unter 0,01 mm pro Jahr. Anwendungsbereiche: medizinische Implantate, chemische Ausrüstung, Meeresausrüstung. Vorteile von SLM: integrierte Fertigung komplexer Strukturen, Materialausnutzungsgrad über 95 %, schnelle Lieferung ohne Formen.
2. Prinzip des SLM-Verfahrens und Anforderungen an die Anlage
Prinzip des SLM-Verfahrens: Ein Laserstrahl mit hoher Energiedichte scannt selektiv die Metallschicht, wodurch das Pulver vollständig schmilzt und schnell erstarrt und sich Schicht für Schicht zu einem Bauteil aufbaut. Anforderungen an die Anlage: Lasertyp Faserlaser (Wellenlänge 1064 nm), Laserleistung 200-400 W, Spotdurchmesser 50-100 Mikrometer, Scangeschwindigkeit 200-1000 mm pro Sekunde, Pulverschichtdicke 20-50 Mikrometer, Schutzgas im Bauraum hochreines Argon (Sauerstoffgehalt unter 0,1 %). Substrattemperatur: Vorwärmung auf 80-200 °C zur Verringerung von Restspannungen. Eigenschaften des 316L-Pulvers: Sphärizität über 95 %, Partikelgrößenverteilung 15-45 Mikrometer, Fließeigenschaften Hall-Fließzeit unter 25 Sekunden pro 50 g.
3. Optimierung der Prozessparameter und Qualitätskontrolle
Empfohlene Parameter: Laserleistung 200-250 W, Scangeschwindigkeit 600-800 mm pro Sekunde, Schraffurabstand 80-100 Mikrometer, Schichtdicke 30 Mikrometer, entsprechende Energiedichte 85-100 J pro Kubikmillimeter. Methoden zur Parameteroptimierung: Experiment zum Scannen einer einzelnen Bahn, Druckexperiment für Vollkörper, Druckexperiment für Zugproben. Qualitätskontrolle: Dichte über 99,5 %, Oberflächenrauheit Ra 5-15 Mikrometer, Maßgenauigkeit ±0,05-0,1 mm. Häufige Fehler: Kugelbildung, Keyhole, Risse, Poren.
4. Gefügeeigenschaften und Nachbehandlungsverfahren
Gefügemerkmale von mittels SLM gedrucktem 316L: feine äquiaxiale Körner, hohe Versetzungsdichte, zelluläre Substruktur. Mechanische Eigenschaften: Zugfestigkeit 580-650 MPa, Streckgrenze 440-510 MPa, Bruchdehnung 35-45 %. Nachbehandlungsverfahren: Spannungsarmglühen (450-500 °C, 2-4 Stunden), Lösungsglühen (1050-1100 °C, 0,5-1 Stunde), spanende Bearbeitung, Polieren, Passivieren.
5. Praktische Anwendungsbeispiele
Beispiel 1: Design einer medizinischen Operationszange; die konventionelle Bearbeitung erfordert mehrere Arbeitsschritte wie Fräsen, Schweißen und Polieren, mit einer Produktionszeit von 2 Wochen. SLM-Lösung: integriertes Drucken von Griff, Zangenkopf und Gelenkstruktur; die Produktionszeit verkürzt sich auf 2 Tage. Beispiel 2: Design von Innenbauteilen eines chemischen Wärmetauschers; die SLM-Lösung entwirft spiralige Kreuzströmungskanäle, wodurch die Wärmeübertragungseffizienz gegenüber dem herkömmlichen Design um 35 % steigt. Beispiel 3: Design von Teilen für Meeresventile; die SLM-Lösung druckt Ventilkörper, Ventilsitz und Dichtungsnutstruktur in einem Stück, der Drucktest mit 16 MPa wurde bestanden.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.