
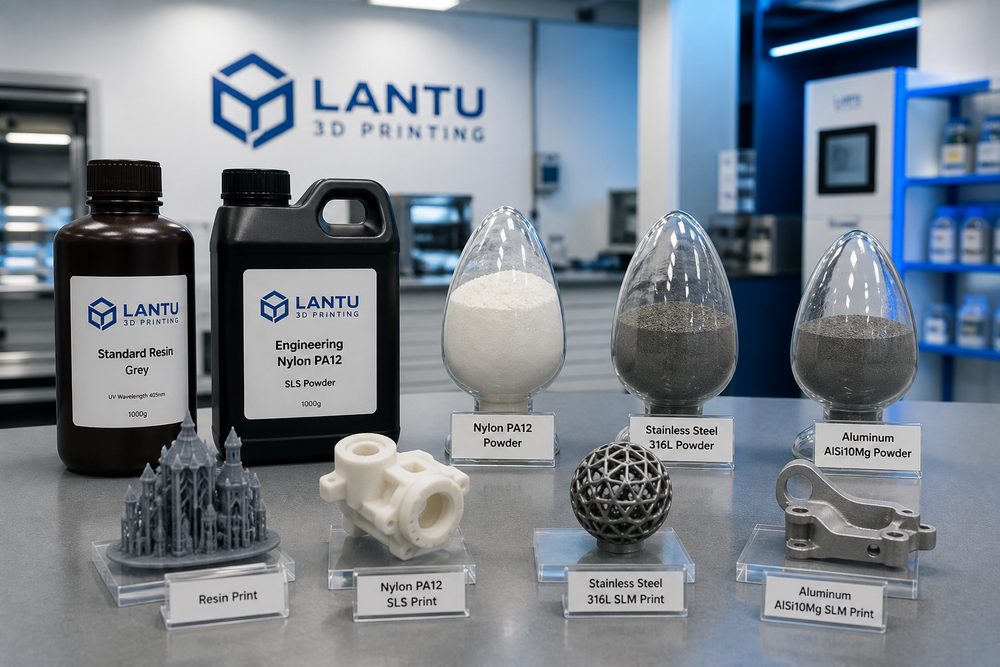
1. Karakteristik Material dan Latar Belakang Aplikasi Baja Tahan Karat 316L
316L adalah baja tahan karat austenitik rendah karbon, yang mengandung 17-19% kromium, 10-14% nikel, dan 2-3% molibdenum. Penambahan unsur molibdenum secara signifikan meningkatkan ketahanan korosi material dalam lingkungan ion klorida. Sifat mekanik: kekuatan tarik 480-620MPa, kekuatan luluh 170-310MPa, elongasi 40-50%. Ketahanan korosi: laju korosi dalam larutan 3,5% NaCl kurang dari 0,01 mm per tahun. Bidang aplikasi: implan medis, peralatan kimia, peralatan kelautan. Keunggulan SLM: manufaktur terintegrasi untuk struktur kompleks, tingkat pemanfaatan material lebih dari 95%, pengiriman cepat tanpa cetakan.
2. Prinsip Proses SLM dan Persyaratan Peralatan
Prinsip proses SLM: berkas laser dengan densitas energi tinggi memindai secara selektif lapisan serbuk logam, sehingga serbuk meleleh sepenuhnya dan membeku dengan cepat, lalu terbentuk secara bertahap lapis demi lapis. Persyaratan peralatan: jenis laser adalah laser serat (panjang gelombang 1064nm), daya laser 200-400W, diameter titik laser 50-100 mikrometer, kecepatan pemindaian 200-1000mm per detik, ketebalan lapisan serbuk 20-50 mikrometer, gas pelindung ruang pembentukan adalah argon kemurnian tinggi (kandungan oksigen kurang dari 0,1%). Temperatur substrat: dipanaskan awal hingga 80-200 derajat Celsius untuk mengurangi tegangan sisa. Karakteristik serbuk 316L: sferisitas lebih dari 95%, distribusi ukuran partikel 15-45 mikrometer, performa alir dengan laju alir Hall kurang dari 25 detik per 50g.
3. Optimasi Parameter Proses dan Pengendalian Kualitas
Parameter yang direkomendasikan: daya laser 200-250W, kecepatan pemindaian 600-800mm per detik, jarak antar pemindaian 80-100 mikrometer, ketebalan lapisan 30 mikrometer, dengan densitas energi 85-100J per milimeter kubik. Metode optimasi parameter: eksperimen pemindaian lintasan tunggal, eksperimen pencetakan benda masif, eksperimen pencetakan spesimen tarik. Pengendalian kualitas: pengujian densitas lebih dari 99,5%, kekasaran permukaan Ra 5-15 mikrometer, akurasi dimensi ±0,05-0,1mm. Cacat umum: balling, keyhole, retak, porositas.
4. Struktur, Sifat, dan Proses Pasca-Penanganan
Karakteristik struktur 316L hasil cetak SLM: butir equiaxed yang halus, densitas dislokasi tinggi, substruktur seluler. Sifat mekanik: kekuatan tarik 580-650MPa, kekuatan luluh 440-510MPa, elongasi 35-45%. Proses pasca-penanganan: anil pelepas tegangan (450-500 derajat Celsius, 2-4 jam), perlakuan pelarutan (1050-1100 derajat Celsius, 0,5-1 jam), pemesinan, pemolesan, pasivasi.
5. Contoh Aplikasi Nyata
Kasus satu: desain tang bedah medis, proses konvensional memerlukan beberapa tahap seperti milling, pengelasan, dan pemolesan, dengan siklus produksi 2 minggu. Solusi SLM: mencetak terintegrasi gagang, kepala tang, dan struktur sambungan, sehingga siklus produksi dipersingkat menjadi 2 hari. Kasus dua: desain komponen internal penukar panas kimia, solusi SLM merancang saluran aliran silang spiral, sehingga efisiensi perpindahan panas meningkat 35% dibandingkan desain tradisional. Kasus tiga: desain komponen katup kelautan, solusi SLM mencetak terintegrasi struktur badan katup, dudukan katup, dan alur penyegelan, serta lolos uji tekanan 16MPa.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.