
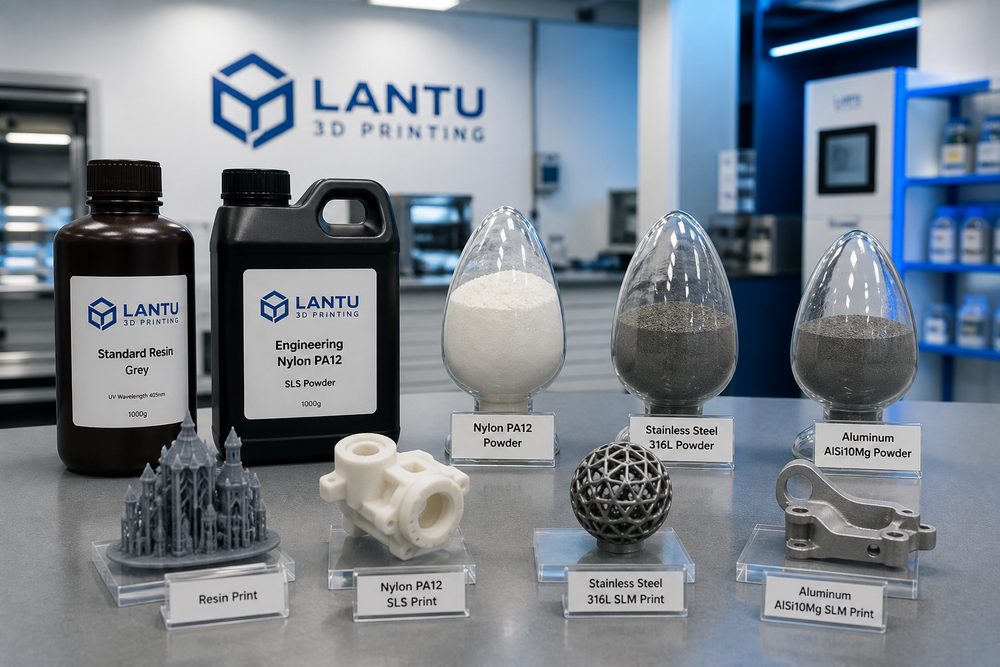
1. Материальные свойства и область применения нержавеющей стали 316L
316L — это низкоуглеродистая аустенитная нержавеющая сталь, содержащая 17–19% хрома, 10–14% никеля и 2–3% молибдена. Добавление молибдена значительно повышает коррозионную стойкость материала в среде с хлорид-ионами. Механические свойства: предел прочности при растяжении 480–620 МПа, предел текучести 170–310 МПа, относительное удлинение 40–50%. Коррозионная стойкость: скорость коррозии в растворе 3,5% NaCl менее 0,01 мм в год. Области применения: медицинские имплантаты, химическое оборудование, морская техника. Преимущества SLM: интегральное изготовление сложных структур, коэффициент использования материала более 95%, быстрая поставка без оснастки и форм.
2. Принцип процесса SLM и требования к оборудованию
Принцип процесса SLM: лазерный луч высокой плотности энергии выборочно сканирует слой металлического порошка, полностью расплавляя его и быстро затвердевая, послойно формируя изделие. Требования к оборудованию: тип лазера — волоконный лазер (длина волны 1064 нм), мощность лазера 200–400 Вт, диаметр пятна 50–100 мкм, скорость сканирования 200–1000 мм/с, толщина слоя порошка 20–50 мкм, защитный газ в камере формирования — высокочистый аргон (содержание кислорода менее 0,1%). Температура подложки: предварительный нагрев до 80–200 °C для снижения остаточных напряжений. Свойства порошка 316L: сферичность более 95%, распределение размеров частиц 15–45 мкм, текучесть по Холлу менее 25 с на 50 г.
3. Оптимизация параметров процесса и контроль качества
Рекомендуемые параметры: мощность лазера 200–250 Вт, скорость сканирования 600–800 мм/с, шаг сканирования 80–100 мкм, толщина слоя 30 мкм, соответствующая объемная плотность энергии 85–100 Дж/мм³. Методы оптимизации параметров: эксперимент одиночной дорожки сканирования, эксперимент печати объемных образцов, эксперимент печати образцов для испытания на растяжение. Контроль качества: плотность не менее 99,5%, шероховатость поверхности Ra 5–15 мкм, точность размеров ±0,05–0,1 мм. Распространенные дефекты: сферификация, эффект замочной скважины, трещины, пористость.
4. Микроструктура, свойства и процессы последующей обработки
Структурные особенности напечатанной SLM 316L: мелкие равноосные зерна, высокая плотность дислокаций, ячеистая субструктура. Механические свойства: предел прочности при растяжении 580–650 МПа, предел текучести 440–510 МПа, относительное удлинение 35–45%. Процессы последующей обработки: снятие напряжений при отжиге (450–500 °C, 2–4 часа), растворный отжиг (1050–1100 °C, 0,5–1 час), механическая обработка, полировка, пассивация.
5. Примеры практического применения
Пример 1: проектирование медицинских хирургических щипцов — при традиционной обработке требуется несколько операций фрезерования, сварки и полировки, а производственный цикл составляет 2 недели. Решение SLM: интегральная печать рукоятки, губок и шарнирной конструкции, что сокращает цикл производства до 2 дней. Пример 2: проектирование внутренних элементов химического теплообменника — в решении SLM спроектирован спиральный перекрестный канал, а эффективность теплообмена повышена на 35% по сравнению с традиционной конструкцией. Пример 3: проектирование деталей морского клапана — решение SLM предусматривает интегральную печать корпуса клапана, седла клапана и структуры уплотнительной канавки; испытание на давление 16 МПа пройдено успешно.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.