
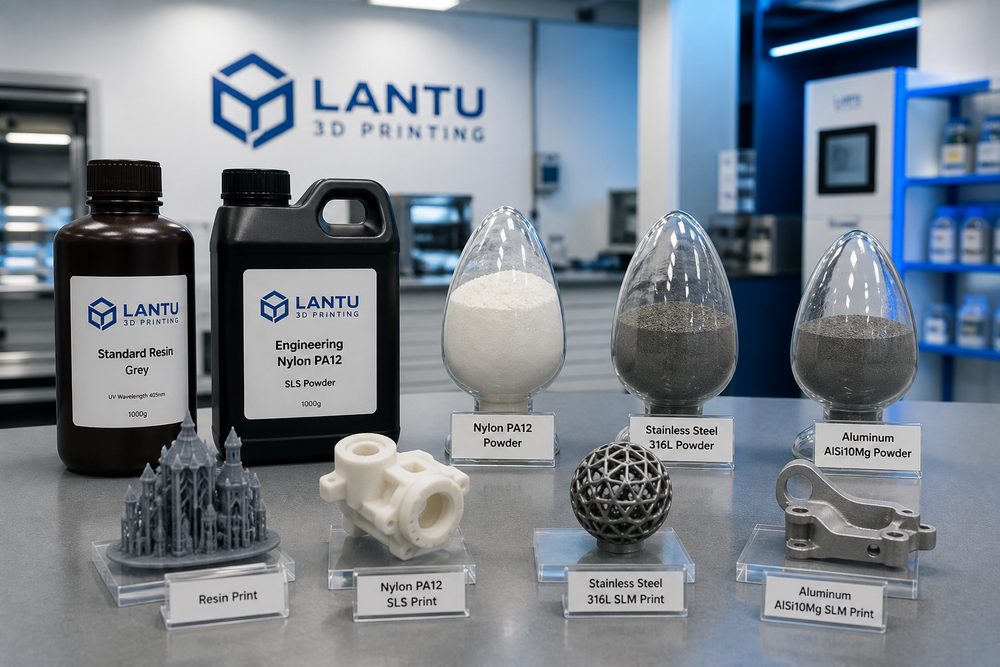
1. คุณสมบัติวัสดุและบริบทการประยุกต์ใช้งานของสเตนเลสสตีล 316L
316L เป็นสเตนเลสสตีลออสเทนนิติกคาร์บอนต่ำ ประกอบด้วยโครเมียม 17-19% นิกเกิล 10-14% และโมลิบดีนัม 2-3% การเติมธาตุโมลิบดีนัมช่วยเพิ่มความสามารถในการต้านทานการกัดกร่อนในสภาพแวดล้อมที่มีไอออนคลอไรด์ได้อย่างมีนัยสำคัญ สมบัติเชิงกล: ความต้านทานแรงดึง 480-620MPa, ความเค้นคราก 170-310MPa, การยืดตัว 40-50% สมบัติทนการกัดกร่อน: อัตราการกัดกร่อนในสารละลาย NaCl 3.5% น้อยกว่า 0.01 มม. ต่อปี ขอบเขตการใช้งาน: อุปกรณ์ฝังในทางการแพทย์, อุปกรณ์เคมีภัณฑ์, อุปกรณ์ทางทะเล ข้อได้เปรียบของ SLM: การผลิตโครงสร้างซับซ้อนแบบบูรณาการ, อัตราการใช้วัสดุมากกว่า 95%, ส่งมอบรวดเร็วโดยไม่ต้องใช้แม่พิมพ์
2. หลักการของกระบวนการ SLM และข้อกำหนดของอุปกรณ์
หลักการของกระบวนการ SLM: ลำแสงเลเซอร์พลังงานหนาแน่นสูงสแกนเฉพาะบริเวณของชั้นผงโลหะ ทำให้ผงโลหะหลอมละลายทั้งหมดและแข็งตัวอย่างรวดเร็ว จากนั้นสะสมทีละชั้นจนขึ้นรูป ข้อกำหนดของอุปกรณ์: ชนิดเลเซอร์เป็นเลเซอร์ไฟเบอร์ (ความยาวคลื่น 1064nm), กำลังเลเซอร์ 200-400W, เส้นผ่านศูนย์กลางจุดเลเซอร์ 50-100 ไมโครเมตร, ความเร็วสแกน 200-1000 มม. ต่อวินาที, ความหนาชั้นการปาดผง 20-50 ไมโครเมตร, ก๊าซปกป้องในห้องขึ้นรูปเป็นอาร์กอนความบริสุทธิ์สูง (ปริมาณออกซิเจนน้อยกว่า 0.1%) อุณหภูมิฐานรอง: อุ่นล่วงหน้าไปที่ 80-200 องศาเซลเซียส เพื่อลดความเค้นตกค้าง คุณสมบัติของผง 316L: ความกลมของอนุภาคมากกว่า 95%, การกระจายขนาดอนุภาค 15-45 ไมโครเมตร, สมบัติการไหลตาม Hall flow rate น้อยกว่า 25 วินาทีต่อ 50 กรัม
3. การปรับแต่งพารามิเตอร์กระบวนการและการควบคุมคุณภาพ
พารามิเตอร์ที่แนะนำ: กำลังเลเซอร์ 200-250W, ความเร็วสแกน 600-800 มม. ต่อวินาที, ระยะห่างระหว่างเส้นสแกน 80-100 ไมโครเมตร, ความหนาชั้น 30 ไมโครเมตร โดยมีความหนาแน่นพลังงานที่สอดคล้องกัน 85-100J ต่อมิลลิเมตรลูกบาศก์ วิธีการปรับแต่งพารามิเตอร์: การทดลองสแกนเส้นเดี่ยว, การพิมพ์ชิ้นงานตัน, การพิมพ์แท่งทดสอบแรงดึง การควบคุมคุณภาพ: ตรวจสอบความหนาแน่นมากกว่า 99.5%, ความขรุขระผิว Ra 5-15 ไมโครเมตร, ความแม่นยำมิติ ±0.05-0.1 มม. ข้อบกพร่องที่พบบ่อย: การเกิดลูกกลม, รูคีย์โฮล, รอยร้าว, รูพรุน
4. โครงสร้าง คุณสมบัติ และกระบวนการหลังการพิมพ์
ลักษณะโครงสร้างของ 316L ที่พิมพ์ด้วย SLM: เกรนเท่าแกนขนาดเล็ก, ความหนาแน่นของดิสโลเคชันสูง, โครงสร้างย่อยแบบเซลลูลาร์ สมบัติเชิงกล: ความต้านทานแรงดึง 580-650MPa, ความเค้นคราก 440-510MPa, การยืดตัว 35-45% กระบวนการหลังการพิมพ์: อบคลายความเค้น (450-500 องศาเซลเซียส, 2-4 ชั่วโมง), อบละลายสารละลาย (1050-1100 องศาเซลเซียส, 0.5-1 ชั่วโมง), การตัดเฉือน, การขัดเงา, การพาสซีฟ
5. กรณีการใช้งานจริง
กรณีที่ 1: การออกแบบคีมผ่าตัดทางการแพทย์ การผลิตแบบดั้งเดิมต้องผ่านหลายขั้นตอน เช่น การกัด, การเชื่อม, การขัดเงา ใช้เวลาผลิต 2 สัปดาห์ แผน SLM: พิมพ์ด้ามจับ, ปากคีม, และโครงสร้างข้อต่อแบบบูรณาการ ลดเวลาการผลิตเหลือ 2 วัน กรณีที่ 2: การออกแบบชิ้นส่วนภายในเครื่องแลกเปลี่ยนความร้อนทางเคมี แผน SLM ออกแบบทางไหลแบบเกลียวไขว้ ทำให้ประสิทธิภาพการถ่ายเทความร้อนเพิ่มขึ้น 35% เมื่อเทียบกับการออกแบบแบบดั้งเดิม กรณีที่ 3: การออกแบบชิ้นส่วนวาล์วสำหรับงานทางทะเล แผน SLM พิมพ์ตัววาล์ว, บ่าวาล์ว, และโครงสร้างร่องซีลแบบบูรณาการ ผ่านการทดสอบความดัน 16MPa
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง