
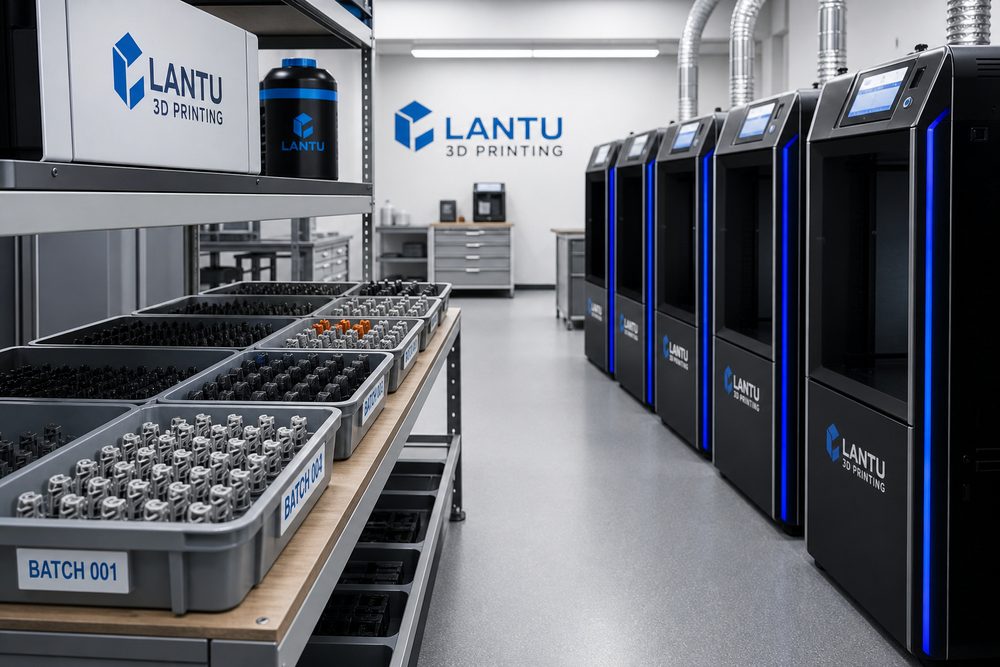
Introduction : une petite série ne consiste pas à « imprimer quelques pièces de plus »
Après la validation d’un échantillon, de nombreuses entreprises passent naturellement à des livraisons en petites séries de vingt pièces, cinquante pièces, voire plusieurs centaines de pièces. Mais la production en petites séries par impression 3D ne consiste pas simplement à reproduire plusieurs fois les mêmes paramètres qu’en pièce unitaire. L’orientation de la pièce, l’état de la machine, le lot de poudre ou de résine, la fenêtre de post-traitement et le ratio d’échantillonnage du contrôle influencent tous la cohérence finale. Si l’on continue à gérer ces projets avec une logique de prototypage, les problèmes les plus fréquents sont une première série conforme puis des variations sur les suivantes, ou encore des délais qui semblent confortables mais qui sont en réalité comprimés par le post-traitement et les recontrôles.
1. Commencer par geler les besoins en lots exécutables
Un projet en petites séries doit d’abord transformer les exigences du client en fiche de lot, incluant la version du modèle 3D, la nuance de matériau, les cotes critiques, les faces d’aspect, les interfaces d’assemblage, les tolérances admissibles, le mode d’emballage et les critères d’acceptation. Il est recommandé de réaliser une revue DFM avant le chiffrage afin d’intégrer dans la fiche process l’épaisseur minimale de paroi, la compensation des diamètres de trous, les zones de retrait des supports et l’objectif de rugosité de surface. Pour les pièces fonctionnelles, le lot peut être défini comme une combinaison d’un même matériau, d’un même procédé, d’une même chaîne de post-traitement et d’un même référentiel d’inspection, plutôt que par le seul volume de commande.
2. Le verrouillage du procédé détermine l’homogénéité de la série
Une fois en petites séries, il convient de verrouiller les variables clés telles que l’épaisseur de couche, l’orientation de placement, la stratégie de remplissage ou de balayage, les paramètres de support, ainsi que les courbes de frittage ou de polymérisation. À titre d’exemple, pour des pièces en nylon réalisées en SLS, le taux de rafraîchissement de la poudre, la position dans le plateau et le temps de refroidissement influencent le retrait dimensionnel ; pour des pièces en résine SLA, la durée de post-polymérisation et les résidus de nettoyage ont un impact sur la fragilité et la couleur. Dans la gestion de projet, Blueprint3D considère généralement la validation de la première pièce comme le point de gel du procédé : une fois cette première pièce approuvée, toute modification ultérieure doit documenter sa cause, son périmètre d’impact et les résultats de revalidation.
3. La planification doit intégrer l’impression, le post-traitement et le contrôle qualité
Le temps de fabrication de l’imprimante 3D ne représente qu’une partie du délai de livraison. La production en petites séries doit aussi intégrer le dépoudrage, la dépose des supports, le traitement thermique, le sablage, la teinture, l’assemblage, le contrôle total ou l’échantillonnage. Il est recommandé d’utiliser un modèle combinant « heures machine + heures de main-d’œuvre pour les opérations + marge tampon d’attente », plutôt que de se concentrer uniquement sur la disponibilité de l’imprimante. Pour les projets sensibles aux délais, il est possible de fractionner la série et de produire en parallèle, mais chaque sous-lot doit disposer d’un enregistrement distinct afin d’éviter toute confusion dans la traçabilité qualité ultérieure.
4. L’analyse des données transforme les petites séries en actif de savoir-faire
À la fin de chaque projet en petites séries, il convient de capitaliser le taux de perte matière, le taux de conformité au premier passage, les causes de reprise, les heures réelles, les retours clients et les dommages d’emballage. À long terme, ces données alimentent le modèle de devis et la base de connaissances process. Par exemple, une certaine coque à parois fines nécessite une épaisseur de paroi stable d’au moins 2,0 millimètres en procédé MJF, tandis qu’une pièce en résine transparente doit prévoir une surépaisseur de 0,15 millimètre avant polissage ; ces enseignements ne deviennent des règles réutilisables qu’à travers le retour d’expérience des projets.
Conclusion
Une gestion efficace des petites séries ne consiste pas à complexifier chaque étape, mais à rendre les variables clés visibles, enregistrées et vérifiables. Pour le client, cela signifie une livraison prévisible ; pour l’équipe de production, cela signifie une meilleure utilisation des équipements, une qualité plus stable et une plus grande précision des devis. La valeur de Blueprint3D réside précisément dans sa capacité à relier la conception, le procédé, la production et la livraison dans une boucle fermée, plutôt que de se limiter à réaliser une simple impression.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.