
引言:小批量不是“多打几件”
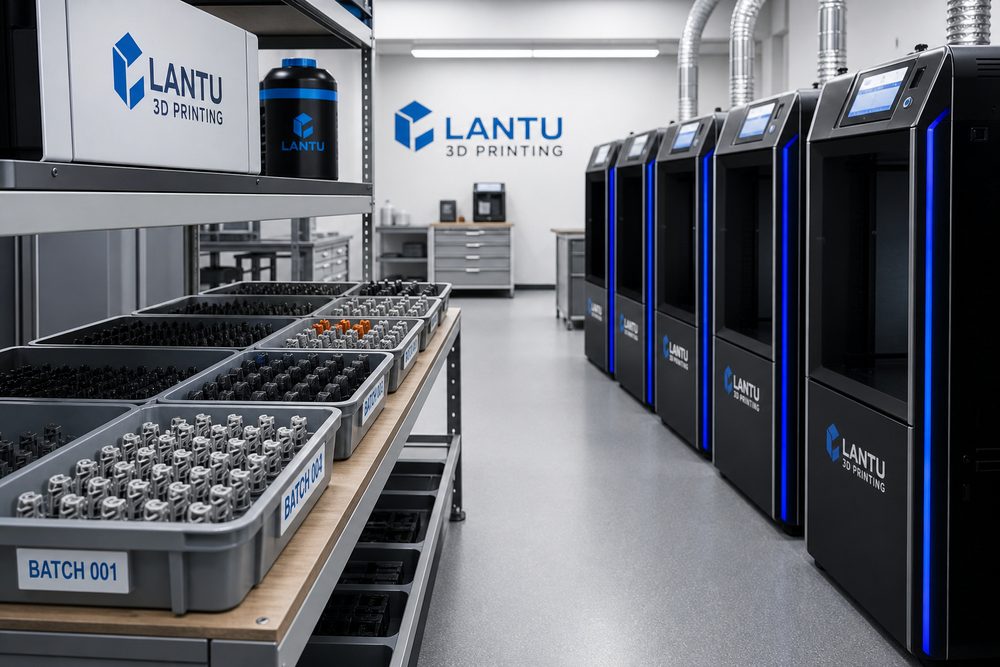
很多企业在完成样件验证后,会自然地把需求推进到二十件、五十件甚至数百件的小批量交付。但3D打印的小批量生产并不是把单件参数复制多次那么简单。零件姿态、设备状态、粉末或树脂批号、后处理窗口、检验抽样比例都会影响最终一致性。如果仍按打样思路管理,常见问题是首批合格、后续波动,或交期看似充裕却被后处理和复检压缩。
一、先把需求冻结成可执行批次
小批量项目首先要把客户需求转化为批次文件,包括三维模型版本、材料牌号、关键尺寸、外观面、装配界面、允许公差、包装方式和验收标准。建议在报价前完成DFM评审,把最小壁厚、孔径补偿、支撑去除区域、表面粗糙度目标写入工艺单。对于功能件,可将批次定义为同一材料、同一工艺、同一后处理路线和同一检验规则的组合,而不是仅以订单数量划分。
二、工艺锁定决定批量一致性
进入小批量后,应锁定层厚、摆放方向、填充或扫描策略、支撑参数、烧结或固化曲线等关键变量。以SLS尼龙件为例,同一批次中粉末刷新比例、仓内位置和冷却时间都会影响尺寸收缩;以SLA树脂件为例,二次固化时间和清洗残留会影响脆性和颜色。蓝图三维在项目管理中通常将首件确认作为工艺冻结点:首件通过后,后续变更必须记录原因、影响范围和再验证结果。
三、排产要同时考虑打印、后处理与质检
3D打印设备的成形时间只是交付周期的一部分。小批量生产还要排入清粉、去支撑、热处理、喷砂、染色、装配、全检或抽检等工序。建议使用“设备小时+人工工序小时+等待缓冲”的组合模型,而不是只看打印机是否空闲。对于交期敏感项目,可以拆分批次并行生产,但必须保证每个子批次拥有独立记录,避免后续质量追溯混乱。
四、用数据复盘把小批量变成能力资产
每个小批量项目结束后,应沉淀材料损耗率、一次合格率、返工原因、实际工时、客户反馈和包装破损情况。长期看,这些数据会反哺报价模型和工艺知识库。例如某类薄壁外壳在MJF工艺下稳定需要2.0毫米以上壁厚,某类透明树脂件在抛光前必须预留0.15毫米余量,这些经验只有通过项目复盘才能变成可复用规则。
总结
优秀的小批量管理不是追求把每个环节做复杂,而是把关键变量显性化、记录化、可复查。对客户而言,这意味着交付可预期;对制造团队而言,这意味着设备利用率、质量稳定性和报价准确度同步提升。蓝图三维的价值也正在于把设计、工艺、生产和交付连接成闭环,而不仅是完成一次打印。