
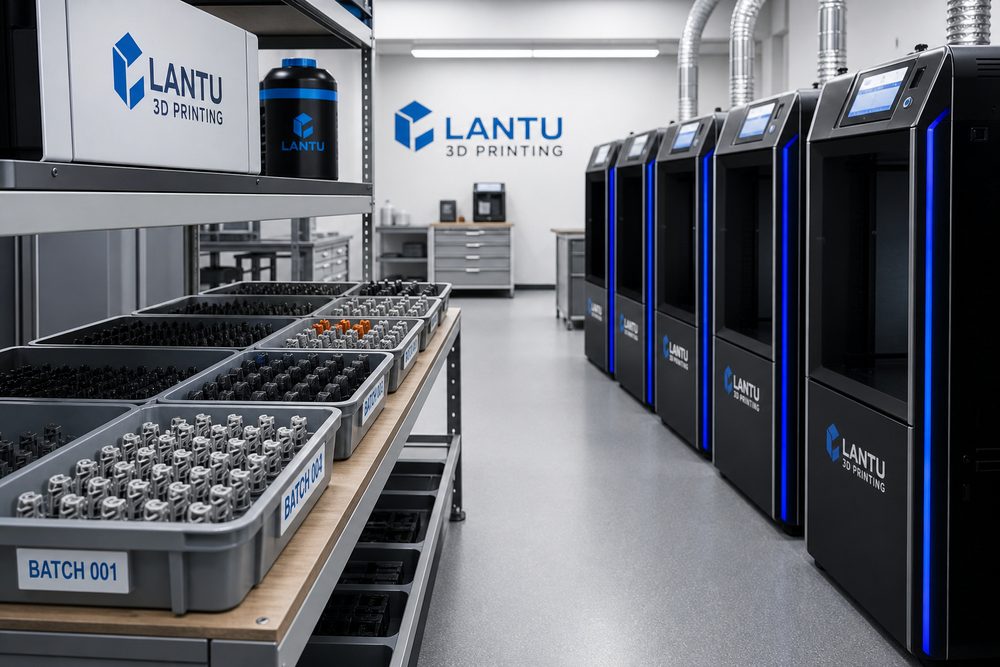
서론: 소량 생산은 ‘몇 개 더 출력하는 것’이 아니다
많은 기업은 시제품 검증을 마친 뒤, 자연스럽게 요구 수량을 20개, 50개, 심지어 수백 개 규모의 소량 납품으로 확대합니다. 하지만 3D 프린팅의 소량 생산은 단일 부품의 파라미터를 여러 번 복제하는 것만으로는 충분하지 않습니다. 부품 배치 방향, 장비 상태, 분말 또는 수지 배치 번호, 후처리 시간창, 검사 샘플링 비율이 모두 최종 일관성에 영향을 미칩니다. 여전히 시제품 방식으로 관리하면 흔히 첫 배치는 합격하지만 이후 변동이 생기거나, 납기는 여유 있어 보이지만 후처리와 재검사에 의해 압박받는 문제가 발생합니다.
1. 먼저 요구사항을 실행 가능한 배치로 고정하라
소량 프로젝트에서는 먼저 고객 요구사항을 배치 문서로 전환해야 합니다. 여기에는 3D 모델 버전, 재료 등급, 핵심 치수, 외관 면, 조립 인터페이스, 허용 공차, 포장 방식, 검수 기준이 포함됩니다. 견적 전에 DFM 검토를 완료하고, 최소 벽 두께, 구멍 직경 보정, 서포트 제거 구역, 표면 거칠기 목표를 공정서에 기재하는 것이 좋습니다. 기능성 부품의 경우 배치를 단순히 주문 수량으로 나누기보다, 동일한 재료, 동일한 공정, 동일한 후처리 경로, 동일한 검사 규칙의 조합으로 정의해야 합니다.
2. 공정 고정이 대량 일관성을 결정한다
소량 생산에 들어가면 층 두께, 배치 방향, 충전 또는 스캔 전략, 서포트 파라미터, 소결 또는 경화 곡선 등 핵심 변수를 고정해야 합니다. SLS 나일론 부품의 경우 같은 배치에서도 파우더 리프레시 비율, 챔버 내 위치, 냉각 시간이 치수 수축에 영향을 줍니다. SLA 수지 부품의 경우 2차 경화 시간과 세척 잔류물이 취성 및 색상에 영향을 줍니다. 블루프린트3D는 프로젝트 관리에서 일반적으로 초도품 확인을 공정 고정점으로 삼습니다. 초도품이 승인되면 이후 변경은 반드시 사유, 영향 범위, 재검증 결과를 기록해야 합니다.
3. 생산 계획은 출력, 후처리, 검사를 함께 고려해야 한다
3D 프린팅 장비의 성형 시간은 납기 주기의 일부일 뿐입니다. 소량 생산에는 파우더 제거, 서포트 제거, 열처리, 샌드블라스팅, 염색, 조립, 전수검사 또는 샘플링 검사 등의 공정도 함께 배치해야 합니다. 프린터 가동 여부만 보지 말고, ‘장비 시간 + 인력 공정 시간 + 대기 버퍼’의 조합 모델을 사용하는 것이 좋습니다. 납기 민감 프로젝트의 경우 배치를 분할해 병렬 생산할 수 있지만, 각 하위 배치마다 독립 기록을 유지해 이후 품질 추적이 혼선되지 않도록 해야 합니다.
4. 데이터 복기로 소량 생산을 역량 자산으로 전환하라
각 소량 프로젝트가 끝나면 재료 손실률, 1차 합격률, 재작업 사유, 실제 작업 시간, 고객 피드백, 포장 파손 여부를 축적해야 합니다. 장기적으로 이러한 데이터는 견적 모델과 공정 지식 베이스를 개선합니다. 예를 들어 어떤 얇은 벽 외장 부품은 MJF 공정에서 안정적으로 2.0mm 이상의 벽 두께가 필요하고, 어떤 투명 수지 부품은 연마 전에 반드시 0.15mm의 여유를 남겨야 합니다. 이러한 경험은 프로젝트 복기를 통해서만 재사용 가능한 규칙이 됩니다.
결론
우수한 소량 생산 관리는 모든 공정을 복잡하게 만드는 것이 아니라, 핵심 변수를 명확하게 드러내고 기록하며 재검토 가능하게 만드는 데 있습니다. 고객에게는 납품 예측 가능성을 의미하고, 제조팀에게는 장비 가동률, 품질 안정성, 견적 정확도의 동시 향상을 의미합니다. 블루프린트3D의 가치 역시 단순히 한 번의 출력을 완료하는 데 있는 것이 아니라, 설계, 공정, 생산, 납품을 하나의 폐쇄 루프로 연결하는 데 있습니다.