
Giới thiệu: Lô nhỏ không phải là “in thêm vài chiếc”
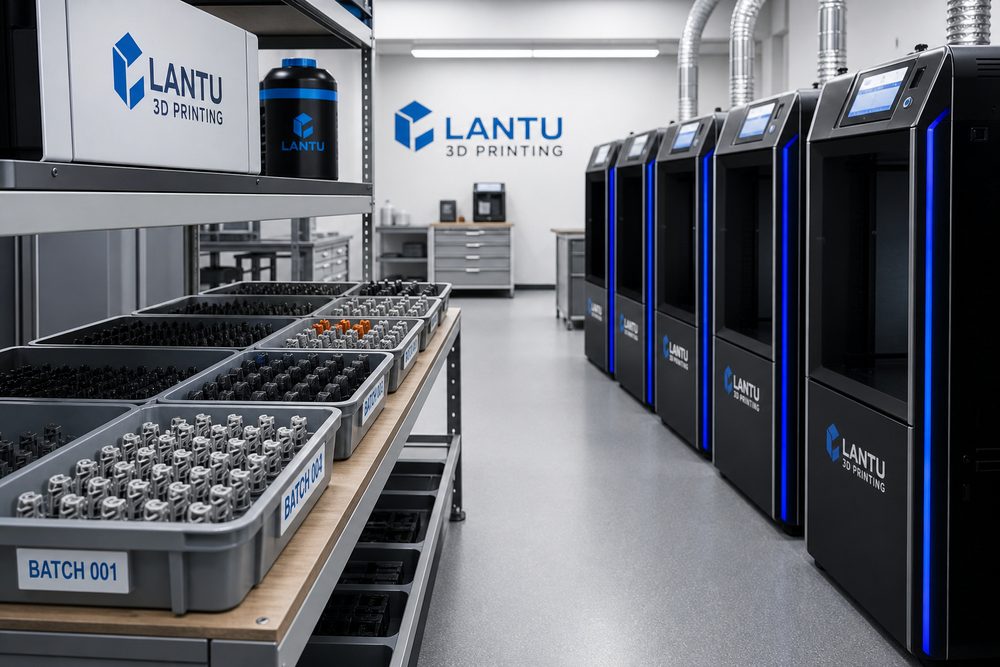
Nhiều doanh nghiệp sau khi hoàn tất kiểm chứng mẫu thử sẽ tự nhiên đẩy nhu cầu lên mức giao hàng lô nhỏ như hai mươi chiếc, năm mươi chiếc, thậm chí vài trăm chiếc. Nhưng sản xuất lô nhỏ bằng in 3D không đơn giản là sao chép thông số của một chi tiết đơn chiếc nhiều lần. Tư thế đặt chi tiết, trạng thái thiết bị, số lô của bột hoặc nhựa, cửa sổ hậu xử lý và tỷ lệ lấy mẫu kiểm tra đều ảnh hưởng đến tính nhất quán cuối cùng. Nếu vẫn quản lý theo tư duy làm mẫu thử, vấn đề thường gặp là lô đầu đạt, các lô sau dao động, hoặc thời hạn giao hàng tưởng như dư dả nhưng lại bị ép bởi hậu xử lý và kiểm tra lại.
1. Trước hết cần “khóa” nhu cầu thành lô có thể thực thi
Dự án lô nhỏ trước tiên phải chuyển nhu cầu của khách hàng thành hồ sơ lô, bao gồm phiên bản mô hình 3D, mã vật liệu, kích thước then chốt, bề mặt ngoại quan, bề mặt lắp ghép, dung sai cho phép, phương thức đóng gói và tiêu chuẩn nghiệm thu. Khuyến nghị hoàn tất đánh giá DFM trước khi báo giá, đưa vào phiếu công nghệ các nội dung như chiều dày thành tối thiểu, bù lỗ, vùng tháo support, và mục tiêu độ nhám bề mặt. Với chi tiết chức năng, có thể định nghĩa lô là tổ hợp của cùng vật liệu, cùng quy trình, cùng tuyến hậu xử lý và cùng quy tắc kiểm tra, thay vì chỉ chia theo số lượng đơn hàng.
2. Khóa chốt quy trình quyết định tính đồng nhất của sản lượng
Khi bước vào sản xuất lô nhỏ, cần khóa chốt các biến số then chốt như chiều dày lớp, hướng đặt, chiến lược điền đầy hoặc quét, thông số support, đường cong thiêu kết hoặc đóng rắn. Lấy chi tiết nylon SLS làm ví dụ, trong cùng một lô, tỷ lệ bổ sung bột mới, vị trí trong buồng và thời gian làm nguội đều ảnh hưởng đến độ co kích thước; với chi tiết nhựa SLA, thời gian đóng rắn lần hai và dư lượng sau rửa sẽ ảnh hưởng đến độ giòn và màu sắc. Trong quản lý dự án, Blueprint3D thường lấy xác nhận chi tiết đầu tiên làm điểm khóa quy trình: sau khi chi tiết đầu tiên đạt, mọi thay đổi tiếp theo đều phải ghi rõ lý do, phạm vi ảnh hưởng và kết quả tái xác nhận.
3. Lập kế hoạch sản xuất phải đồng thời tính đến in, hậu xử lý và kiểm tra chất lượng
Thời gian tạo hình của thiết bị in 3D chỉ là một phần của chu kỳ giao hàng. Sản xuất lô nhỏ còn phải xếp lịch cho các công đoạn như làm sạch bột, tháo support, xử lý nhiệt, phun cát, nhuộm màu, lắp ráp, kiểm tra 100% hoặc kiểm tra lấy mẫu. Nên sử dụng mô hình kết hợp “giờ máy + giờ công hậu công đoạn + đệm chờ”, thay vì chỉ nhìn xem máy in có đang trống hay không. Với dự án nhạy cảm về thời hạn giao, có thể chia lô và sản xuất song song, nhưng phải bảo đảm mỗi lô con có hồ sơ riêng để tránh rối loạn truy xuất chất lượng về sau.
4. Dùng dữ liệu tổng kết để biến lô nhỏ thành tài sản năng lực
Sau khi kết thúc mỗi dự án lô nhỏ, cần lưu trữ tỷ lệ hao hụt vật liệu, tỷ lệ đạt ngay lần đầu, nguyên nhân sửa lại, số giờ thực tế, phản hồi của khách hàng và tình trạng hư hỏng khi đóng gói. Về lâu dài, các dữ liệu này sẽ quay trở lại phục vụ mô hình báo giá và cơ sở tri thức công nghệ. Ví dụ, một số vỏ mỏng trong công nghệ MJF cần chiều dày thành ổn định từ 2.0 milimét trở lên, hoặc một số chi tiết nhựa trong suốt phải chừa dư 0.15 milimét trước khi đánh bóng; những kinh nghiệm này chỉ có thể trở thành quy tắc tái sử dụng thông qua tổng kết dự án.
Kết luận
Quản lý lô nhỏ tốt không phải là làm cho từng công đoạn trở nên phức tạp, mà là làm cho các biến số then chốt trở nên rõ ràng, có ghi chép và có thể kiểm tra lại. Với khách hàng, điều đó đồng nghĩa với giao hàng có thể dự báo; với đội ngũ sản xuất, điều đó đồng nghĩa với hiệu suất thiết bị, độ ổn định chất lượng và độ chính xác báo giá đều được nâng lên đồng thời. Giá trị của Blueprint3D cũng nằm ở chỗ kết nối thiết kế, công nghệ, sản xuất và giao hàng thành một vòng khép kín, chứ không chỉ dừng lại ở việc hoàn thành một lần in.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.