
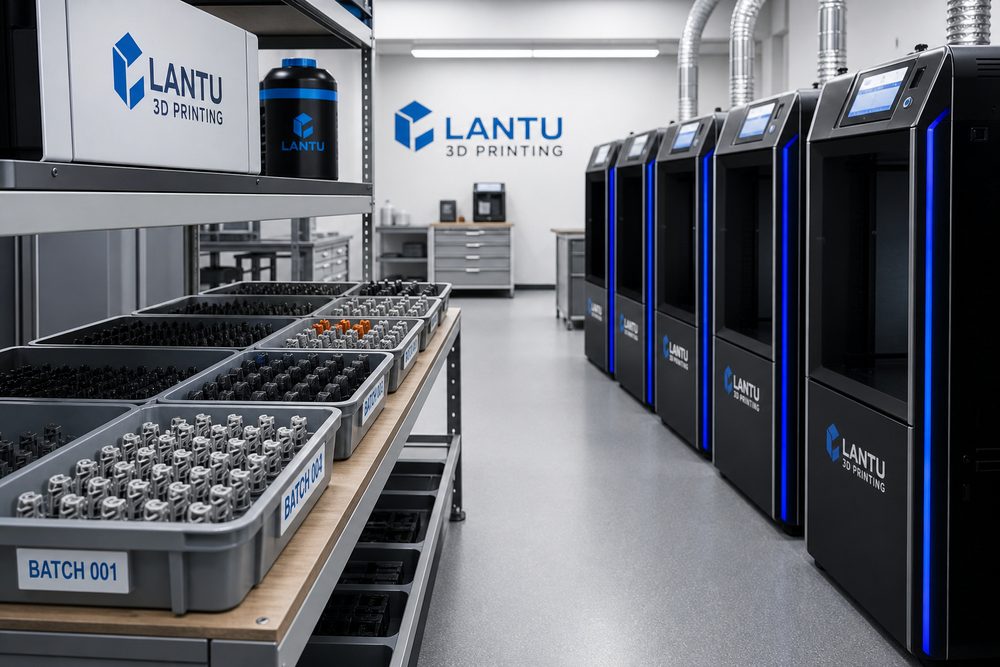
บทนำ: ล็อตเล็กไม่ใช่แค่ “พิมพ์เพิ่มอีกไม่กี่ชิ้น”
หลายบริษัทเมื่อยืนยันชิ้นงานต้นแบบแล้ว มักจะเดินหน้าความต้องการไปสู่การส่งมอบล็อตเล็ก 20 ชิ้น 50 ชิ้น หรือแม้แต่หลายร้อยชิ้นโดยธรรมชาติ แต่การผลิตล็อตเล็กด้วยการพิมพ์ 3 มิติไม่ใช่แค่การคัดลอกพารามิเตอร์ของชิ้นเดียวหลายครั้งเท่านั้น ท่าทางการวางชิ้นงาน สภาพของเครื่องจักร หมายเลขล็อตของผงวัสดุหรือเรซิน ช่วงเวลาการตกแต่งหลังพิมพ์ และสัดส่วนการสุ่มตรวจ ล้วนส่งผลต่อความสม่ำเสมอสุดท้าย หากยังบริหารแบบทำต้นแบบ ปัญหาที่พบบ่อยคือ รุ่นแรกผ่านเกณฑ์ แต่ชิ้นงานถัดมามีความผันผวน หรือระยะเวลาส่งมอบดูเหมือนเพียงพอ แต่กลับถูกบีบด้วยขั้นตอนหลังพิมพ์และการตรวจซ้ำ
1. ล็อกความต้องการให้เป็นล็อตที่ดำเนินการได้
โครงการล็อตเล็กต้องแปลงความต้องการของลูกค้าเป็นเอกสารล็อตก่อน ได้แก่ เวอร์ชันของโมเดล 3 มิติ เกรดวัสดุ ขนาดสำคัญ พื้นผิวที่มองเห็นได้ หน้าสัมผัสการประกอบ ค่าความเผื่อที่ยอมรับได้ วิธีบรรจุ และมาตรฐานการรับมอบ แนะนำให้ทำการประเมิน DFM ให้เสร็จก่อนเสนอราคา และบันทึกความหนาผนังขั้นต่ำ การชดเชยเส้นผ่านศูนย์กลางรู พื้นที่ที่ต้องถอดซัพพอร์ต และเป้าหมายความหยาบผิวไว้ในใบกระบวนการ สำหรับชิ้นงานเชิงฟังก์ชัน สามารถกำหนดล็อตเป็นชุดที่ใช้วัสดุเดียวกัน กระบวนการเดียวกัน เส้นทางการตกแต่งหลังพิมพ์เดียวกัน และกฎการตรวจสอบเดียวกัน แทนที่จะแบ่งตามจำนวนคำสั่งซื้อเพียงอย่างเดียว
2. การล็อกกระบวนการกำหนดความสม่ำเสมอของการผลิตล็อต
เมื่อเข้าสู่ล็อตเล็ก ควรล็อกตัวแปรสำคัญ เช่น ความหนาชั้น ทิศทางการวาง รูปแบบการเติมหรือการสแกน พารามิเตอร์ซัพพอร์ต และเส้นโค้งการเผาไหม้หรือการบ่ม เป็นต้น ยกตัวอย่างชิ้นงานไนลอนที่ผลิตด้วย SLS อัตราการรีเฟรชผง ตำแหน่งในตู้ และเวลาการทำให้เย็นภายในล็อตเดียวกัน ล้วนส่งผลต่อการหดตัวของขนาด; ยกตัวอย่างชิ้นงานเรซิน SLA เวลาการบ่มรอบสองและคราบจากการล้างมีผลต่อความเปราะและสี โดย Blueprint3D มักใช้การยืนยันชิ้นแรกเป็นจุดล็อกกระบวนการ: หลังชิ้นแรกผ่านแล้ว การเปลี่ยนแปลงใด ๆ ในภายหลังต้องบันทึกเหตุผล ขอบเขตผลกระทบ และผลการยืนยันซ้ำ
3. การวางแผนการผลิตต้องคำนึงถึงการพิมพ์ การตกแต่งหลังพิมพ์ และการตรวจสอบคุณภาพพร้อมกัน
ระยะเวลาขึ้นรูปของเครื่องพิมพ์ 3 มิติเป็นเพียงส่วนหนึ่งของรอบการส่งมอบ การผลิตล็อตเล็กยังต้องจัดคิวงาน เช่น การกำจัดผง การถอดซัพพอร์ต การอบความร้อน การพ่นทราย การย้อมสี การประกอบ การตรวจแบบเต็มจำนวนหรือสุ่มตรวจ แนะนำให้ใช้โมเดลผสม “ชั่วโมงเครื่องจักร + ชั่วโมงแรงงานในกระบวนการ + บัฟเฟอร์รอคอย” แทนที่จะดูเพียงว่าเครื่องพิมพ์ว่างหรือไม่ สำหรับโครงการที่อ่อนไหวต่อกำหนดส่งมอบ สามารถแบ่งล็อตเพื่อผลิตแบบขนานได้ แต่ต้องทำให้แน่ใจว่าแต่ละซับล็อตมีบันทึกแยกต่างหาก เพื่อหลีกเลี่ยงความสับสนในการติดตามคุณภาพภายหลัง
4. ใช้ข้อมูลทบทวนเพื่อเปลี่ยนล็อตเล็กให้เป็นสินทรัพย์ด้านความสามารถ
หลังจบแต่ละโครงการล็อตเล็ก ควรเก็บข้อมูลอัตราการสูญเสียวัสดุ อัตราผ่านครั้งแรก สาเหตุการแก้ไข งานชั่วโมงจริง ข้อเสนอแนะจากลูกค้า และกรณีบรรจุภัณฑ์เสียหาย ในระยะยาว ข้อมูลเหล่านี้จะย้อนกลับไปสนับสนุนโมเดลการเสนอราคาและคลังความรู้ด้านกระบวนการ ตัวอย่างเช่น เปลือกชิ้นงานผนังบางบางประเภทเมื่อใช้กระบวนการ MJF ต้องมีความหนาผนังอย่างน้อย 2.0 มม. จึงจะเสถียร หรือชิ้นงานเรซินใสบางประเภทต้องเผื่อระยะ 0.15 มม. ก่อนการขัดเงา ประสบการณ์เหล่านี้จะกลายเป็นกฎที่นำกลับมาใช้ได้ก็ต่อเมื่อผ่านการทบทวนโครงการ
สรุป
การบริหารล็อตเล็กที่ดีไม่ใช่การทำให้ทุกขั้นตอนซับซ้อน แต่เป็นการทำให้ตัวแปรสำคัญมีความชัดเจน บันทึกไว้ และตรวจสอบย้อนหลังได้ สำหรับลูกค้า หมายถึงการส่งมอบที่คาดการณ์ได้ สำหรับทีมการผลิต หมายถึงการใช้เครื่องจักรได้คุ้มค่า ความเสถียรของคุณภาพ และความแม่นยำของการเสนอราคาที่ดีขึ้นพร้อมกัน คุณค่าของ Blueprint3D ก็อยู่ที่การเชื่อมการออกแบบ กระบวนการ การผลิต และการส่งมอบเข้าเป็นวงจรปิด ไม่ใช่เพียงการพิมพ์ให้เสร็จหนึ่งครั้งเท่านั้น
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง