
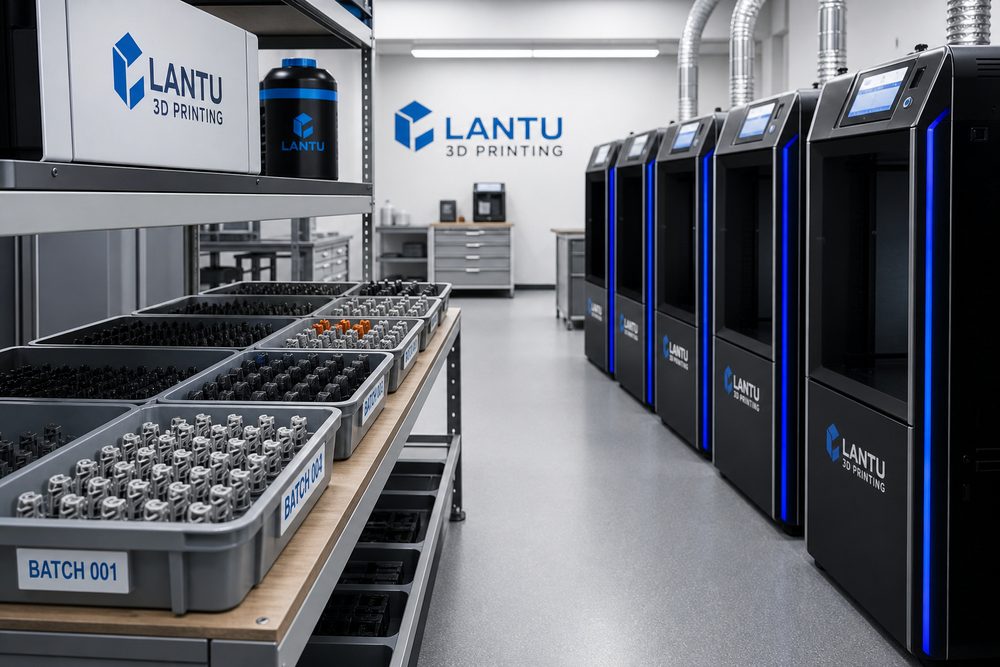
Pendahuluan: batch kecil bukan sekadar “mencetak beberapa unit lagi”
Banyak perusahaan, setelah menyelesaikan validasi sampel, secara alami mendorong kebutuhan ke pengiriman batch kecil sebanyak dua puluh unit, lima puluh unit, bahkan beberapa ratus unit. Namun, produksi batch kecil dengan 3D printing bukan sekadar menyalin parameter satuan berulang kali. Posisi komponen, kondisi mesin, nomor batch bubuk atau resin, jendela pascaproses, serta rasio sampling inspeksi semuanya dapat memengaruhi konsistensi akhir. Jika masih dikelola dengan pola pikir prototyping, masalah yang umum muncul adalah batch pertama lolos, batch berikutnya berfluktuasi, atau lead time tampak longgar tetapi terpangkas oleh pascaproses dan inspeksi ulang.
1. Kunci terlebih dahulu kebutuhan menjadi batch yang dapat dieksekusi
Proyek batch kecil pertama-tama harus mengubah kebutuhan pelanggan menjadi dokumen batch, termasuk versi model 3D, grade material, dimensi kritis, permukaan tampak, antarmuka perakitan, toleransi yang diizinkan, metode pengemasan, dan standar penerimaan. Disarankan untuk menyelesaikan evaluasi DFM sebelum penawaran, dan memasukkan ketebalan dinding minimum, kompensasi diameter lubang, area pelepasan support, serta target kekasaran permukaan ke lembar proses. Untuk komponen fungsional, batch dapat didefinisikan sebagai kombinasi material yang sama, proses yang sama, rute pascaproses yang sama, dan aturan inspeksi yang sama, bukan hanya berdasarkan jumlah pesanan.
2. Penguncian proses menentukan konsistensi produksi batch
Setelah memasuki produksi batch kecil, variabel kunci seperti tinggi lapisan, orientasi penempatan, strategi infill atau scanning, parameter support, serta kurva sintering atau curing harus dikunci. Sebagai contoh pada komponen nilon SLS, rasio refresh powder, posisi di dalam chamber, dan waktu pendinginan dalam batch yang sama akan memengaruhi penyusutan dimensi; pada komponen resin SLA, waktu curing kedua dan residu pembersihan akan memengaruhi kerapuhan serta warna. Dalam manajemen proyek, Blueprint3D biasanya menjadikan konfirmasi first article sebagai titik penguncian proses: setelah first article lolos, setiap perubahan berikutnya harus mencatat alasan, cakupan dampak, dan hasil verifikasi ulang.
3. Penjadwalan harus mempertimbangkan pencetakan, pascaproses, dan inspeksi
Waktu pembentukan pada peralatan 3D printing hanyalah sebagian dari siklus pengiriman. Produksi batch kecil juga harus memasukkan proses pembersihan powder, pelepasan support, perlakuan panas, sandblasting, pewarnaan, perakitan, inspeksi 100% atau sampling, dan lain-lain. Disarankan menggunakan model gabungan “jam mesin + jam kerja manual + buffer tunggu”, bukan hanya melihat apakah printer sedang kosong. Untuk proyek yang sensitif terhadap lead time, batch dapat dipecah dan diproduksi paralel, tetapi setiap sub-batch harus memiliki catatan independen agar penelusuran kualitas di kemudian hari tidak menjadi kacau.
4. Gunakan data evaluasi untuk mengubah batch kecil menjadi aset kapabilitas
Setelah setiap proyek batch kecil selesai, perusahaan harus mengarsipkan tingkat kehilangan material, first pass yield, penyebab rework, jam kerja aktual, umpan balik pelanggan, dan kondisi kerusakan kemasan. Dalam jangka panjang, data ini akan mendukung model penawaran dan basis pengetahuan proses. Misalnya, suatu jenis casing dinding tipis pada proses MJF secara stabil membutuhkan ketebalan dinding di atas 2.0 mm, dan suatu jenis komponen resin transparan harus menyisakan margin 0.15 mm sebelum polishing; pengalaman seperti ini hanya dapat menjadi aturan yang dapat digunakan ulang melalui evaluasi proyek.
Kesimpulan
Manajemen batch kecil yang unggul bukanlah upaya membuat setiap tahap menjadi rumit, melainkan membuat variabel kunci menjadi eksplisit, tercatat, dan dapat diperiksa ulang. Bagi pelanggan, ini berarti pengiriman yang dapat diprediksi; bagi tim manufaktur, ini berarti pemanfaatan peralatan, stabilitas kualitas, dan akurasi penawaran yang meningkat secara bersamaan. Nilai Blueprint3D juga terletak pada kemampuannya menghubungkan desain, proses, produksi, dan pengiriman menjadi satu siklus tertutup, bukan sekadar menyelesaikan satu kali pencetakan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.