
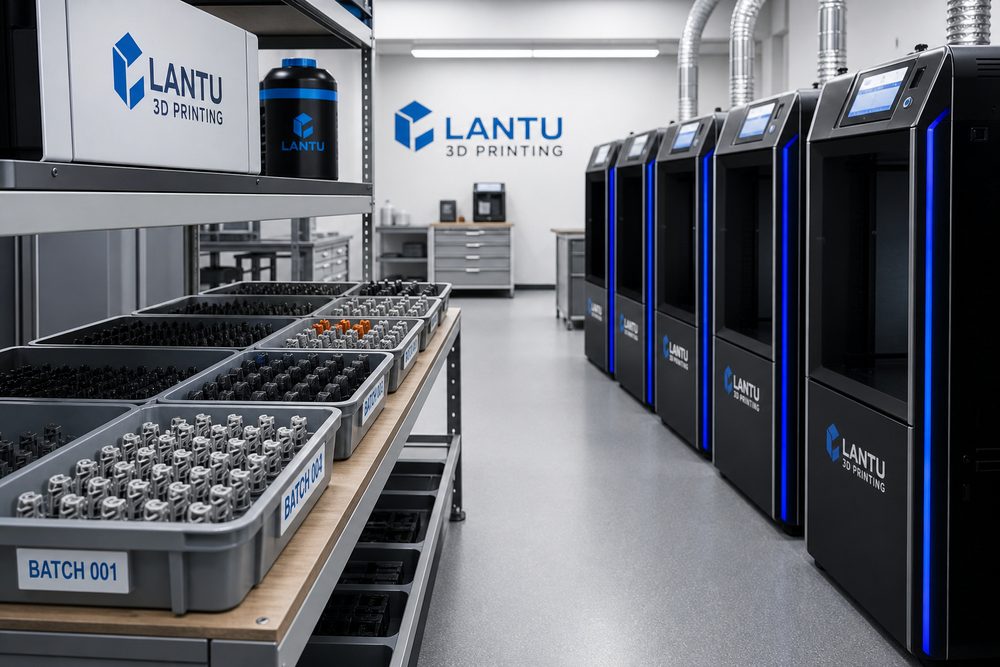
Einleitung: Kleinserie heißt nicht einfach „mehr Stück drucken“
Viele Unternehmen übertragen nach erfolgreicher Musterfreigabe ihre Anforderungen ganz natürlich auf eine Kleinserie von zwanzig, fünfzig oder sogar mehreren hundert Teilen. Doch die Kleinserienproduktion im 3D-Druck ist nicht einfach das mehrfache Kopieren eines Einzelteil-Parametersatzes. Bauteilorientierung, Maschinenzustand, Chargennummer von Pulver oder Harz, das Zeitfenster der Nachbearbeitung und die Stichprobenquote der Prüfung beeinflussen die spätere Konsistenz. Wird weiterhin nach dem Prototyping-Prinzip gesteuert, sind typische Probleme: Die erste Charge ist in Ordnung, die folgenden schwanken; oder der scheinbar großzügige Liefertermin wird durch Nachbearbeitung und Nachprüfung aufgezehrt.
1. Anforderungen zunächst in ausführbare Lose überführen
Bei Kleinserienprojekten müssen Kundenanforderungen zuerst in ein Chargendokument überführt werden, einschließlich Version des 3D-Modells, Werkstoffspezifikation, kritischer Maße, Sichtflächen, Montageflächen, zulässiger Toleranzen, Verpackungsart und Abnahmekriterien. Es empfiehlt sich, vor der Angebotsabgabe eine DFM-Prüfung durchzuführen und Mindestwandstärke, Lochkompensation, Bereiche zum Entfernen von Stützstrukturen sowie das Ziel der Oberflächenrauheit in den Arbeitsplan aufzunehmen. Für Funktionsteile sollte ein Los nicht nur über die Stückzahl definiert werden, sondern als Kombination aus demselben Material, demselben Prozess, derselben Nachbearbeitungsroute und denselben Prüfvorschriften.
2. Die Prozessfixierung entscheidet über die Gleichmäßigkeit der Serie
Nach dem Übergang in die Kleinserie sollten Schichtdicke, Bauteilorientierung, Infill- oder Scanstrategie, Stützparameter sowie Sinter- oder Aushärtekurven als kritische Variablen fixiert werden. Am Beispiel von SLS-Nylonteilen beeinflussen in derselben Charge das Pulver-Refresh-Verhältnis, die Position im Bauraum und die Abkühlzeit die Maßschwindung; bei SLA-Harzbauteilen wirken sich Nachhärtezeit und Reinigungsrückstände auf Sprödigkeit und Farbe aus. Blueprint3D definiert im Projektmanagement die Freigabe des Erstteils in der Regel als Prozess-Freeze-Punkt: Nach Freigabe des Erstteils müssen spätere Änderungen mit Grund, Auswirkungsbereich und Ergebnis der erneuten Validierung dokumentiert werden.
3. Die Produktionsplanung muss Druck, Nachbearbeitung und Prüfung gemeinsam berücksichtigen
Die reine Fertigungszeit der 3D-Druckanlage ist nur ein Teil des Lieferzyklus. In der Kleinserienproduktion müssen auch Pulverbefreiung, Entfernen von Stützstrukturen, Wärmebehandlung, Sandstrahlen, Färben, Montage sowie 100-%-Prüfung oder Stichprobenprüfung eingeplant werden. Empfehlenswert ist ein Modell aus „Maschinenstunden + manuelle Prozessstunden + Wartepuffer“ statt einer Betrachtung nur danach, ob der Drucker frei ist. Bei terminkritischen Projekten kann die Charge parallel in Teilchargen aufgeteilt werden; dabei muss jedoch jede Teilcharge eine eigene Dokumentation besitzen, um spätere Rückverfolgbarkeit und Qualitätssicherung nicht zu gefährden.
4. Mit Daten aus der Nachkalkulation wird die Kleinserie zum Kompetenzbaustein
Nach Abschluss jedes Kleinserienprojekts sollten Materialverlustquote, Erstpassquote, Nacharbeitsgründe, tatsächliche Arbeitszeiten, Kundenfeedback und Verpackungsschäden systematisch erfasst werden. Langfristig fließen diese Daten zurück in das Kalkulationsmodell und die Prozessdatenbank. So zeigt sich zum Beispiel, dass bestimmte dünnwandige Gehäuse im MJF-Verfahren nur ab einer Wandstärke von über 2.0 mm stabil sind oder dass bei bestimmten transparenten Harzteilen vor dem Polieren ein Aufmaß von 0.15 mm eingeplant werden muss. Solche Erfahrungen werden erst durch Projekt-Nachbereitung zu wiederverwendbaren Regeln.
Fazit
Gutes Kleinserienmanagement bedeutet nicht, jeden Schritt komplizierter zu machen, sondern die kritischen Variablen sichtbar, dokumentiert und überprüfbar zu machen. Für Kunden bedeutet das planbare Lieferungen; für das Fertigungsteam bedeutet es eine gleichzeitig höhere Anlagenauslastung, stabile Qualität und präzisere Angebote. Der Mehrwert von Blueprint3D liegt genau darin, Konstruktion, Prozess, Produktion und Auslieferung zu einem geschlossenen Regelkreis zu verbinden – und nicht nur einen einzelnen Druckauftrag auszuführen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.