
Introdução: pequeno lote não é “imprimir mais algumas peças”
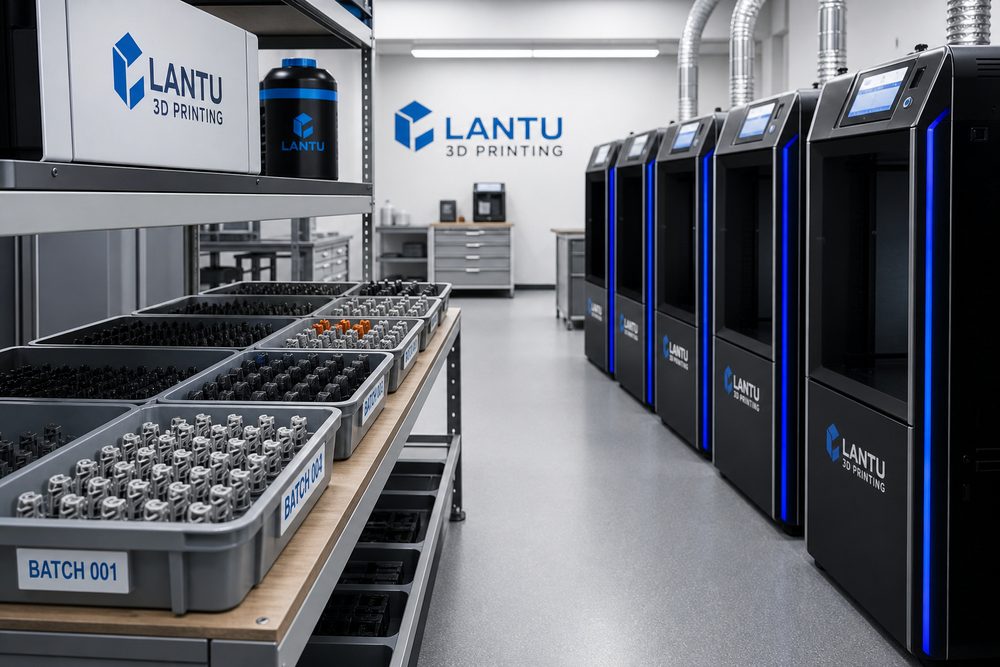
Muitas empresas, após concluir a validação de amostras, passam naturalmente a demandas de entrega em pequenos lotes de vinte peças, cinquenta peças ou até algumas centenas. Mas a produção em pequenos lotes com impressão 3D não é tão simples quanto replicar parâmetros de uma única peça várias vezes. A orientação da peça, o estado do equipamento, o lote de pó ou resina, a janela de pós-processamento e a proporção de amostragem na inspeção afetam a consistência final. Se a gestão ainda seguir a lógica de prototipagem, os problemas mais comuns são: o primeiro lote aprovado, variações nos lotes seguintes, ou prazos aparentemente confortáveis que acabam comprimidos pelo pós-processamento e pelas reinspeções.
1. Primeiro, congele os requisitos em lotes executáveis
O projeto de pequeno lote deve, antes de tudo, transformar as necessidades do cliente em um documento de lote, incluindo versão do modelo 3D, grau do material, dimensões críticas, superfícies aparentes, interfaces de montagem, tolerâncias permitidas, método de embalagem e critérios de aceitação. Recomenda-se concluir a análise de DFM antes da cotação, registrando na ficha de processo a espessura mínima de parede, compensação de diâmetro de furos, áreas de remoção de suportes e objetivo de rugosidade superficial. Para peças funcionais, o lote pode ser definido como a combinação de mesmo material, mesmo processo, mesma rota de pós-processamento e mesma regra de inspeção, em vez de ser segmentado apenas pela quantidade do pedido.
2. O travamento do processo determina a consistência do lote
Ao entrar na fase de pequeno lote, devem ser travadas variáveis críticas como espessura de camada, orientação de posicionamento, estratégia de preenchimento ou varredura, parâmetros de suporte e curvas de sinterização ou cura. Tomando como exemplo peças de nylon processadas por SLS, a proporção de renovação do pó, a posição dentro da câmara e o tempo de resfriamento influenciam a retração dimensional. Já em peças de resina por SLA, o tempo de cura secundária e os resíduos de lavagem afetam a fragilidade e a cor. No gerenciamento de projetos, a Blueprint3D normalmente considera a aprovação da primeira peça como o ponto de congelamento do processo: após a aprovação da peça inicial, qualquer alteração subsequente deve registrar o motivo, o escopo do impacto e os resultados da revalidação.
3. A programação da produção deve considerar impressão, pós-processamento e inspeção
O tempo de conformação da impressora 3D é apenas uma parte do ciclo de entrega. A produção de pequenos lotes também precisa incluir despoeiramento, remoção de suportes, tratamento térmico, jateamento, tingimento, montagem, inspeção total ou por amostragem, entre outras etapas. Recomenda-se usar um modelo combinado de “horas de equipamento + horas de processo manual + folga de espera”, e não considerar apenas se a impressora está livre. Em projetos sensíveis ao prazo, é possível dividir o lote e produzir em paralelo, mas cada sublote deve ter registros independentes para evitar confusão na rastreabilidade da qualidade posteriormente.
4. Use os dados de revisão para transformar pequenos lotes em ativos de capacidade
Ao final de cada projeto de pequeno lote, devem ser consolidados a taxa de perda de material, a taxa de aprovação na primeira passagem, os motivos de retrabalho, as horas reais de trabalho, o feedback do cliente e as ocorrências de danos na embalagem. No longo prazo, esses dados alimentam o modelo de cotação e a base de conhecimento de processos. Por exemplo, um tipo de carcaça de parede fina produzida por MJF pode exigir estabilidade apenas acima de 2,0 mm de espessura de parede, e uma determinada peça em resina transparente pode precisar de uma folga de 0,15 mm antes do polimento; esse tipo de experiência só se transforma em regra reutilizável por meio da revisão pós-projeto.
Conclusão
Uma boa gestão de pequenos lotes não busca complicar cada etapa, mas tornar as variáveis críticas visíveis, registradas e verificáveis. Para o cliente, isso significa entrega previsível; para a equipe de manufatura, isso significa melhoria simultânea da utilização dos equipamentos, estabilidade da qualidade e precisão de cotação. O valor da Blueprint3D está justamente em conectar design, processo, produção e entrega em um ciclo fechado, e não apenas em concluir uma única impressão.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.