
Giriş: Daha Fazla Ekipman, Daha Güçlü Kapasite Demek Değildir
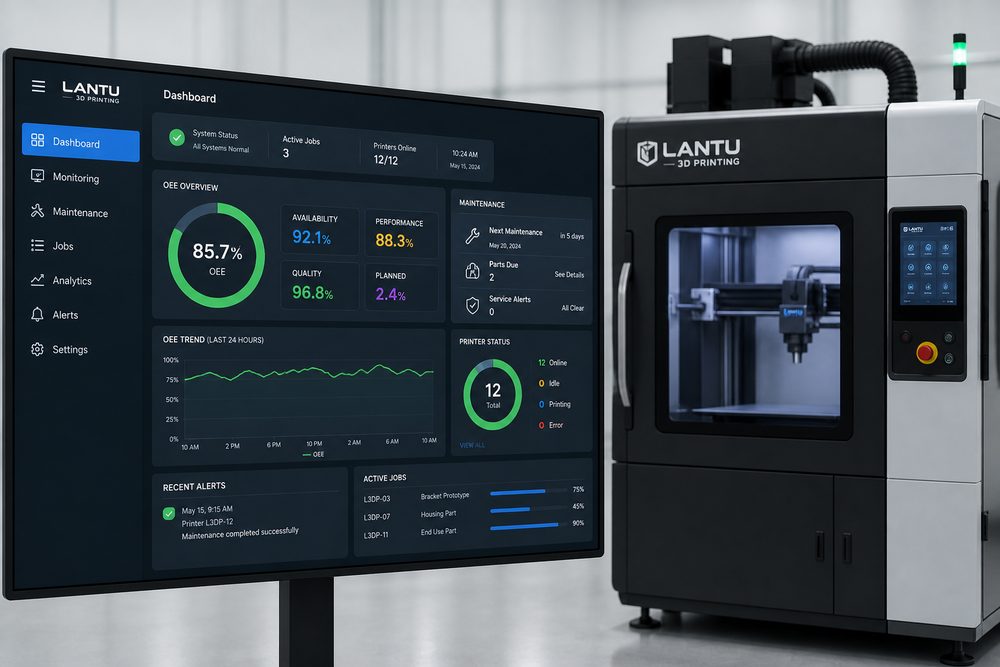
Birçok işletme siparişler arttığında ilk olarak ekipman sayısını artırmayı düşünür; ancak teslimat darboğazı çoğu zaman duruşlar, yeniden işleme, çizelgeleme çakışmaları ve zamanında yapılmayan bakımlardan kaynaklanır. 3D baskı ekipmanının efektif kapasitesi, OEE yani Toplam Ekipman Verimliliği ile ölçülmelidir; bu değer kullanılabilirlik, performans verimliliği ve kalite oranının çarpımıdır. Ancak bakım yönetimi ile üretim verileri birlikte ele alındığında, gerçekten kapasite artışına mı ihtiyaç olduğu yoksa önce mevcut ekipman verimliliğinin mi yükseltilmesi gerektiği anlaşılabilir.
1. Önleyici Bakım Kontrol Listesi Oluşturun
FDM ekipmanlarda nozzle aşınması, besleme dişlileri, tabla hizalaması ve hotend sıcaklık kontrolü; SLA ekipmanlarda ışık kaynağı homojenliği, reçine tankı filmi, sıyırıcı ve ortam sıcaklığı; SLS ve metal sistemlerde ise toz serme sistemi, filtreleme sistemi, oksijen seviyesi, lazer optik yolu ve güvenlik kilitlemeleri takip edilmelidir. Bakım kontrol listesi günlük, haftalık ve aylık görevleri açıkça belirtmeli; uygulayan kişiyi, tespit edilen anormallikleri ve alınan aksiyonları kayda geçirmelidir.
2. Gizli Kayıpları Ortaya Çıkarmak İçin Arıza Verilerini Kullanın
Ekipman duruş süresi yalnızca görünen kayıptır; asıl sorunların bir kısmı baskı hataları, boyutsal tolerans dışı sonuçlar, ani iş eklemeleri ve son işlem beklemelerinde gizlenir. Hata nedenlerini model problemi, malzeme problemi, ekipman problemi, parametre problemi ve insan kaynaklı operasyon hatası olarak sınıflandırmak faydalıdır. Aynı tür kusur art arda üç kez ortaya çıkarsa, basitçe yeniden baskı almak yerine kök neden analizi başlatılmalıdır.
3. Çizelgeleme Optimizasyonu ile Kullanılabilirliği Artırın
3D baskı işleri genellikle uzun sürer; çizelgeleme doğru yapılmadığında ekipmanda boşta kalma süreleri veya gece boyunca gözetimsiz çalışma riski oluşur. İşleri malzeme, renk, hassasiyet, son işlem rotası ve teslim tarihi bazında gruplandırarak planlamak mümkündür; uzun süren görevler, izlenebilir zaman dilimlerinde başlatılmalı; kritik siparişler için ara kontrol noktaları tanımlanmalıdır. Birden fazla ekipmanın bulunduğu platformlarda, tek makine tecrübesine dayalı planlamadan ziyade ortak bir iş panosu çok daha güvenilirdir.
4. OEE Göstergesi Ceza İçin Değil, Karar Vermek İçin Kullanılmalıdır
OEE basit bir yaptırım metriği olmamalı; yönetimin darboğazları görmesine yardımcı olmalıdır. Örneğin kullanılabilirliğin düşük olması bakım ve yedek parça sorunlarına işaret ederken, performans verimliliğinin düşük olması yerleşim veya parametre optimizasyonunun zayıf olduğunu gösterebilir; kalite oranının düşük olması ise tasarım gözden geçirme ve kalite kontrol süreçlerine işaret eder. lantu3D, proje yönetiminde daha çok “ekipman kapasitesi müşteri teslimatına istikrarlı biçimde dönüşebiliyor mu?” sorusuna odaklanır.
Sonuç
3D baskı ekipmanı bakımının amacı, makinelerin yalnızca temiz görünmesi değil, öngörülebilir kapasite sağlamasıdır. Önleyici bakım, arıza sınıflandırması, çizelgeleme optimizasyonu ve OEE analizi sayesinde işletmeler, ekipman sayısını körü körüne artırmadan teslimat kabiliyetini yükseltebilir, yeniden işleme maliyetlerini azaltabilir ve müşteri deneyimini iyileştirebilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.