
Pendahuluan: Mesin Lebih Banyak Tidak Berarti Kapasitas Lebih Kuat
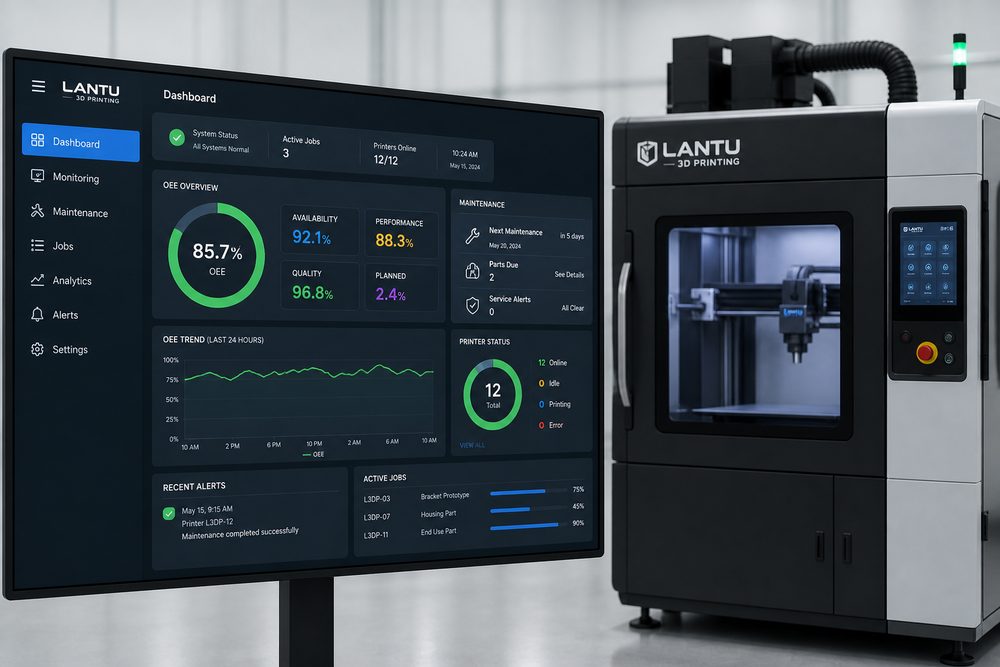
Banyak perusahaan, ketika pesanan meningkat, langsung bereaksi dengan menambah peralatan. Namun, hambatan pengiriman sering kali justru berasal dari downtime, pengerjaan ulang, konflik penjadwalan, dan perawatan yang tidak tepat waktu. Kapasitas efektif peralatan cetak 3D harus diukur melalui OEE (Overall Equipment Effectiveness), yaitu hasil perkalian antara availability, performance efficiency, dan quality rate. Hanya dengan menggabungkan manajemen perawatan dan data produksi, perusahaan dapat menilai apakah benar perlu ekspansi kapasitas atau justru lebih dulu meningkatkan efisiensi peralatan yang sudah ada.
1. Menyusun Daftar Perawatan Preventif
Peralatan FDM perlu memperhatikan keausan nozzle, roda gigi pengumpan filament, leveling platform, dan kontrol suhu hotend; peralatan SLA perlu memperhatikan keseragaman sumber cahaya, film pada tangki resin, blade/doctor blade, dan suhu lingkungan; sedangkan peralatan SLS dan metal perlu memperhatikan sistem penyebaran powder, sistem filtrasi, kadar oksigen, jalur optik laser, dan interlock keselamatan. Daftar perawatan harus menetapkan item harian, mingguan, dan bulanan secara jelas, serta mencatat petugas pelaksana, gejala abnormal, dan hasil penanganannya.
2. Menggunakan Data Kerusakan untuk Mengidentifikasi Kerugian Tersembunyi
Waktu berhentinya mesin hanyalah kerugian yang terlihat; lebih banyak masalah tersembunyi dalam kegagalan print, dimensi di luar toleransi, pesanan mendadak yang disisipkan, dan menunggu proses pasca-pemrosesan. Disarankan untuk mengelompokkan penyebab kegagalan menjadi masalah model, masalah material, masalah peralatan, masalah parameter, dan masalah operasi manusia. Jika jenis cacat yang sama muncul tiga kali berturut-turut, sebaiknya langsung memicu analisis akar masalah, bukan sekadar mencetak ulang.
3. Mengoptimalkan Penjadwalan untuk Meningkatkan Availability
Tugas pencetakan 3D biasanya berdurasi panjang; penjadwalan yang tidak tepat dapat menyebabkan slot kosong pada mesin atau meningkatkan risiko tanpa pengawasan di malam hari. Produksi dapat dibagi berdasarkan material, warna, akurasi, alur pasca-pemrosesan, dan tenggat waktu; pekerjaan berdurasi panjang sebaiknya dijalankan pada jam yang dapat dipantau, dan pesanan penting perlu diberi titik pemeriksaan di tengah proses. Untuk platform multi-mesin, papan tugas terpusat jauh lebih andal daripada penjadwalan berdasarkan pengalaman operator per mesin.
4. OEE sebagai Alat Pengambilan Keputusan, Bukan Sekadar Penilaian
OEE tidak seharusnya menjadi alat hukuman sederhana, melainkan membantu manajer menemukan titik hambatan. Misalnya, availability yang rendah menunjukkan masalah perawatan dan suku cadang; performance efficiency yang rendah bisa menandakan nesting/penataan job atau parameter yang kurang optimal; sedangkan quality rate yang rendah mengarah pada peninjauan desain dan kontrol kualitas. Dalam manajemen proyek, lantu3D lebih menekankan pada “apakah kemampuan peralatan dapat dikonversi secara stabil menjadi pengiriman kepada pelanggan”.
Kesimpulan
Tujuan perawatan peralatan cetak 3D bukan agar mesin terlihat bersih, melainkan untuk meningkatkan kapasitas yang dapat diprediksi. Melalui pemeliharaan preventif, klasifikasi kerusakan, optimasi penjadwalan, dan analisis OEE, perusahaan dapat meningkatkan kemampuan pengiriman tanpa harus menambah peralatan secara membabi buta, sekaligus menurunkan biaya pengerjaan ulang dan memperbaiki pengalaman pelanggan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.