
Introducción: más equipos no significan mayor capacidad
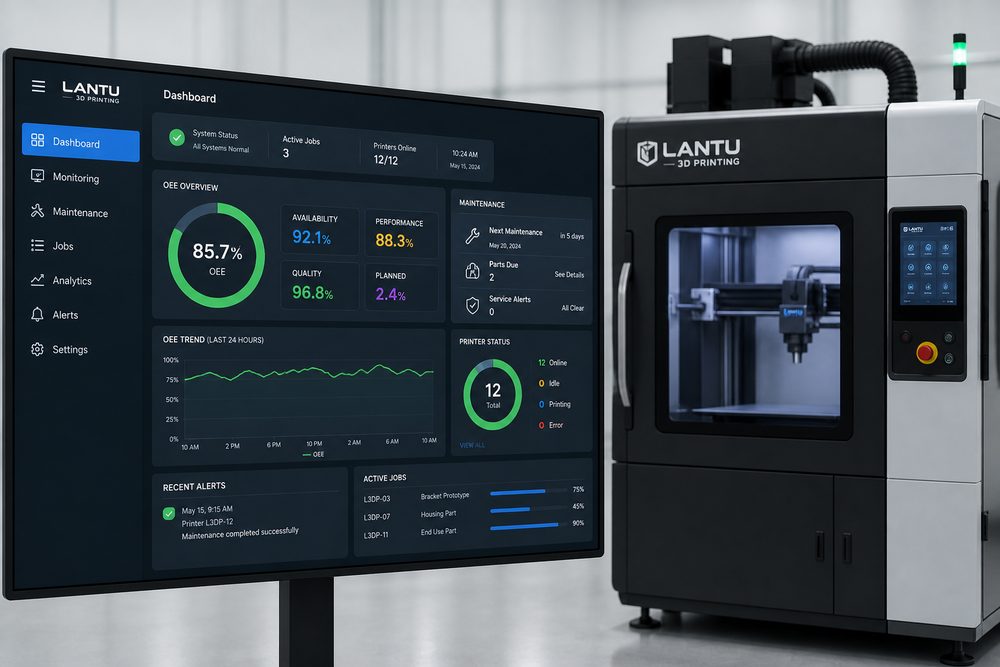
Muchas empresas, cuando aumentan los pedidos, reaccionan primero añadiendo equipos, pero el cuello de botella de la entrega suele venir de paradas, retrabajos, conflictos de programación y mantenimiento tardío. La capacidad efectiva de los equipos de impresión 3D debe medirse mediante la eficacia global del equipo (OEE), es decir, el producto de la disponibilidad, el rendimiento y la calidad. Solo combinando la gestión del mantenimiento con los datos de producción se puede determinar si realmente hace falta ampliar la capacidad o si conviene primero mejorar la eficiencia de los equipos existentes.
1. Establecer una lista de mantenimiento preventivo
En equipos FDM hay que prestar atención al desgaste de la boquilla, los engranajes de arrastre, la nivelación de la plataforma y el control de temperatura del hotend; en equipos SLA, a la uniformidad de la fuente de luz, la lámina del tanque de resina, la rasqueta y la temperatura ambiente; y en SLS y equipos metálicos, al sistema de extendido de polvo, el sistema de filtrado, el contenido de oxígeno, la trayectoria láser y los enclavamientos de seguridad. La lista de mantenimiento debe definir claramente las tareas diarias, semanales y mensuales, y registrar quién las ejecuta, los síntomas anómalos y el resultado del tratamiento.
2. Usar los datos de fallos para identificar pérdidas ocultas
El tiempo de parada del equipo solo representa la pérdida visible; hay más problemas ocultos en las impresiones fallidas, las desviaciones dimensionales, los trabajos urgentes insertados a última hora y la espera del posprocesado. Se recomienda clasificar las causas de fallo en problemas del modelo, del material, del equipo, de los parámetros y de la operación humana. Si el mismo defecto aparece tres veces seguidas, debe activarse un análisis de causa raíz, en lugar de limitarse a reimprimir.
3. Optimizar la programación para mejorar la disponibilidad
Las tareas de impresión 3D suelen abarcar largos periodos; una programación inadecuada puede dejar ventanas vacías en el equipo o generar riesgos de funcionamiento sin supervisión durante la noche. Se puede planificar por grupos según material, color, precisión, ruta de posprocesado y plazo de entrega; los trabajos largos deben iniciarse preferentemente en franjas horarias supervisadas, y los pedidos críticos deben contar con puntos de control intermedios. En plataformas con varios equipos, un tablero unificado de tareas es más fiable que la planificación basada solo en la experiencia de cada máquina.
4. El OEE debe servir para la toma de decisiones, no para castigar
El OEE no debe convertirse en un simple indicador punitivo, sino ayudar a la dirección a detectar cuellos de botella. Por ejemplo, una baja disponibilidad apunta a problemas de mantenimiento y repuestos; un bajo rendimiento puede deberse a un mal anidado o a parámetros poco optimizados; y un bajo índice de calidad señala la revisión del diseño y el control de calidad. En lantu3D, la gestión de proyectos presta más atención a si la capacidad del equipo puede transformarse de forma estable en entregas al cliente.
Conclusión
El objetivo del mantenimiento de equipos de impresión 3D no es que las máquinas se vean limpias, sino aumentar la capacidad predecible. Mediante el mantenimiento preventivo, la clasificación de fallos, la optimización de la programación y el análisis del OEE, las empresas pueden mejorar la capacidad de entrega, reducir los costes de retrabajo y mejorar la experiencia del cliente sin ampliar equipos de forma ciega.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.