
Inleiding: meer apparatuur betekent niet automatisch meer capaciteit
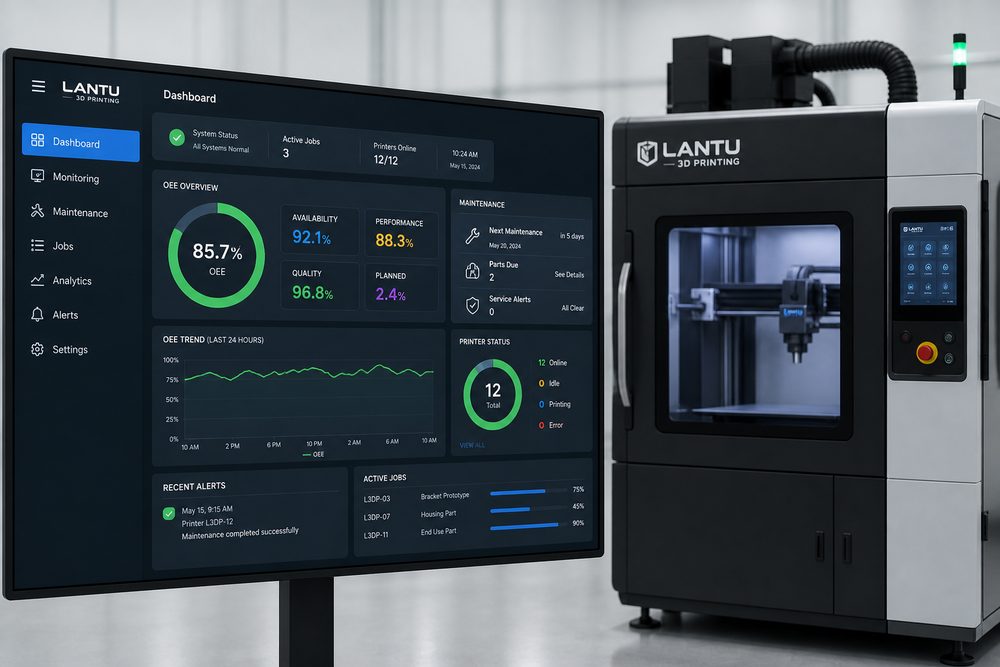
Veel bedrijven reageren op meer orders door extra machines aan te schaffen, maar de echte leveringsknelpunten zitten vaak in stilstand, nabewerking, planningsconflicten en te laat uitgevoerd onderhoud. De effectieve capaciteit van 3D-printers moet worden gemeten met OEE (Overall Equipment Effectiveness), oftewel de totale effectiviteit van de apparatuur: de vermenigvuldiging van beschikbaarheid, prestatie-efficiëntie en kwaliteitsrendement. Alleen door onderhoudsbeheer te koppelen aan productiedata kun je bepalen of uitbreiding echt nodig is, of dat het verstandiger is eerst de efficiëntie van de bestaande machines te verbeteren.
1. Stel een preventieve onderhoudschecklist op
Bij FDM-apparatuur moet de aandacht uitgaan naar slijtage van de nozzle, de aandrijfgears van de filamenttoevoer, het nivelleren van het bouwplatform en de temperatuurregeling van de hotend; bij SLA-apparatuur zijn de uniformiteit van de lichtbron, de folie van de resinbak, de wisser en de omgevingstemperatuur belangrijk; bij SLS- en metaalmachines gaat het vooral om het poederspreidingssysteem, het filtersysteem, het zuurstofgehalte, de laseroptiek en de veiligheidsvergrendelingen. De onderhoudschecklist moet de dagelijkse, wekelijkse en maandelijkse taken duidelijk vastleggen, inclusief uitvoerder, geconstateerde afwijkingen en de afhandeling.
2. Gebruik storingsdata om verborgen verliezen te herkennen
Stilstand van apparatuur is slechts het zichtbare verlies; meer problemen zitten verborgen in mislukte prints, maatafwijkingen, ad-hoc spoedopdrachten en wachttijd voor nabewerking. Het is aan te raden om faaloorzaken onder te verdelen in modelproblemen, materiaalproblemen, machineproblemen, parameterproblemen en menselijke bedieningsfouten. Als hetzelfde type defect drie keer achter elkaar optreedt, moet er een root-cause-analyse worden gestart in plaats van simpelweg opnieuw te printen.
3. Verbeter de beschikbaarheid met slimmere planning
3D-printopdrachten hebben vaak een lange doorlooptijd; een onlogische planning kan leiden tot leegstand van machines of risico’s doordat er ’s nachts niemand aanwezig is. Productie kan worden gegroepeerd op materiaal, kleur, nauwkeurigheid, nabewerkingsroute en levertijd. Lange opdrachten kunnen het best worden gestart op momenten waarop toezicht mogelijk is, terwijl kritieke orders tussentijdse controlepunten krijgen. Voor platformen met meerdere machines is een centraal opdrachtenbord betrouwbaarder dan planning op basis van de ervaring van één operator.
4. Gebruik OEE als besluitvormingsinstrument, niet als afrekenmiddel
OEE moet geen simpel strafmiddel zijn, maar managers helpen knelpunten zichtbaar te maken. Een lage beschikbaarheid wijst bijvoorbeeld op onderhouds- en reserveonderdelenproblemen, een lage prestatie-efficiëntie kan duiden op slechte nesting of suboptimale parameters, en een lage kwaliteitsgraad verwijst vaak naar ontwerpevaluatie en kwaliteitscontrole. lantu3D kijkt in projectmanagement vooral naar de vraag: kan de machinecapaciteit stabiel worden omgezet in levering aan de klant?
Conclusie
Het doel van onderhoud aan 3D-printapparatuur is niet dat de machines er netjes uitzien, maar dat de voorspelbare capaciteit toeneemt. Met preventief onderhoud, foutclassificatie, planningsoptimalisatie en OEE-analyse kunnen bedrijven hun leveringscapaciteit verhogen, nabewerkingskosten verlagen en de klantervaring verbeteren zonder blind meer apparatuur aan te schaffen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.