
Mở đầu: nhiều thiết bị không đồng nghĩa với năng lực sản xuất mạnh
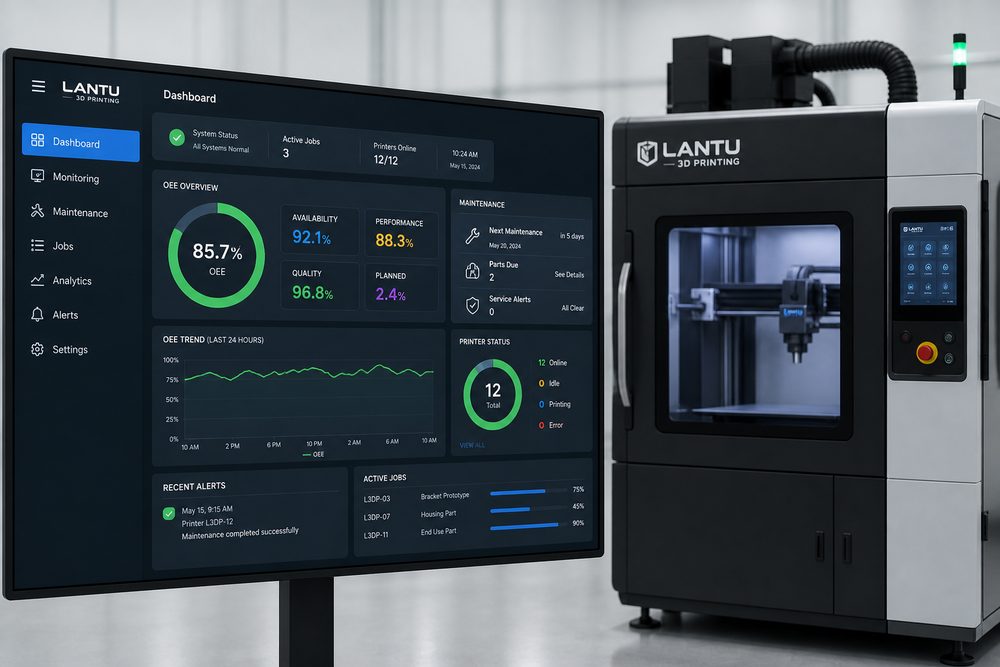
Không ít doanh nghiệp sau khi đơn hàng tăng lên sẽ phản ứng đầu tiên là bổ sung thiết bị, nhưng nút thắt giao hàng thường lại đến từ dừng máy, làm lại, xung đột lập lịch và bảo trì không kịp thời. Năng lực sản xuất thực tế của thiết bị in 3D nên được đo bằng OEE (Overall Equipment Effectiveness - hiệu suất thiết bị tổng thể), tức là tích của tỷ lệ sẵn sàng, hiệu suất vận hành và tỷ lệ thành phẩm đạt. Chỉ khi kết hợp quản lý bảo trì với dữ liệu sản xuất, doanh nghiệp mới có thể xác định liệu cần mở rộng công suất thật sự hay trước hết nên nâng hiệu quả của thiết bị hiện có.
1. Xây dựng danh sách kiểm tra bảo trì phòng ngừa
Thiết bị FDM cần chú ý đến mòn đầu phun, bánh răng cấp sợi, cân chỉnh bàn in và kiểm soát nhiệt của đầu nóng; thiết bị SLA cần chú ý đến độ đồng đều của nguồn sáng, màng bể nhựa, lưỡi gạt và nhiệt độ môi trường; còn thiết bị SLS và máy in kim loại cần chú ý đến hệ thống rải bột, hệ thống lọc, hàm lượng oxy, đường quang laser và liên động an toàn. Danh sách bảo trì nên quy định rõ các hạng mục theo ngày, tuần và tháng, đồng thời ghi nhận người thực hiện, hiện tượng bất thường và kết quả xử lý.
2. Dùng dữ liệu lỗi để nhận diện tổn thất ẩn
Thời gian dừng máy chỉ là tổn thất hữu hình, còn nhiều vấn đề khác lại ẩn trong lỗi in, sai lệch kích thước, đơn gấp chèn vào giữa lịch và thời gian chờ hậu xử lý. Nên phân loại nguyên nhân thất bại thành lỗi mô hình, lỗi vật liệu, lỗi thiết bị, lỗi thông số và lỗi thao tác con người. Khi cùng một loại khuyết tật xuất hiện liên tiếp ba lần, cần kích hoạt phân tích nguyên nhân gốc rễ thay vì chỉ in lại một cách đơn giản.
3. Tối ưu lập lịch để nâng cao tỷ lệ sẵn sàng
Các tác vụ in 3D thường kéo dài trong nhiều giờ, vì vậy lập lịch không hợp lý sẽ gây ra thời gian máy nhàn rỗi hoặc rủi ro khi vận hành ngoài giờ không có người giám sát. Có thể chia nhóm sản xuất theo vật liệu, màu sắc, độ chính xác, quy trình hậu xử lý và thời hạn giao hàng; các tác vụ dài nên ưu tiên khởi động vào khung giờ có thể theo dõi, còn các đơn hàng quan trọng cần thiết lập điểm kiểm tra giữa chừng. Với nền tảng nhiều thiết bị, một bảng điều phối nhiệm vụ thống nhất sẽ đáng tin cậy hơn so với cách lập lịch dựa vào kinh nghiệm của từng máy riêng lẻ.
4. OEE là công cụ phục vụ ra quyết định, không phải chỉ để đánh giá
OEE không nên trở thành một chỉ số trừng phạt đơn thuần, mà phải giúp nhà quản lý nhận ra điểm nghẽn. Ví dụ, tỷ lệ sẵn sàng thấp cho thấy vấn đề bảo trì và phụ tùng; hiệu suất vận hành thấp có thể phản ánh bố trí lô in hoặc thông số chưa tối ưu; tỷ lệ thành phẩm đạt thấp lại chỉ ra vấn đề ở khâu rà soát thiết kế và kiểm soát chất lượng. Trong quản lý dự án, lantu3D quan tâm nhiều hơn đến việc “năng lực thiết bị có thể chuyển hóa ổn định thành giao hàng cho khách hàng hay không”.
Kết luận
Mục tiêu của bảo trì thiết bị in 3D không phải là khiến máy móc trông sạch sẽ, mà là nâng cao năng lực sản xuất có thể dự đoán được. Thông qua bảo trì phòng ngừa, phân loại lỗi, tối ưu lập lịch và phân tích OEE, doanh nghiệp có thể nâng cao năng lực giao hàng, giảm chi phí làm lại và cải thiện trải nghiệm khách hàng mà không cần mở rộng thiết bị một cách mù quáng.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.