
はじめに:設備が多い=生産能力が高い、ではない
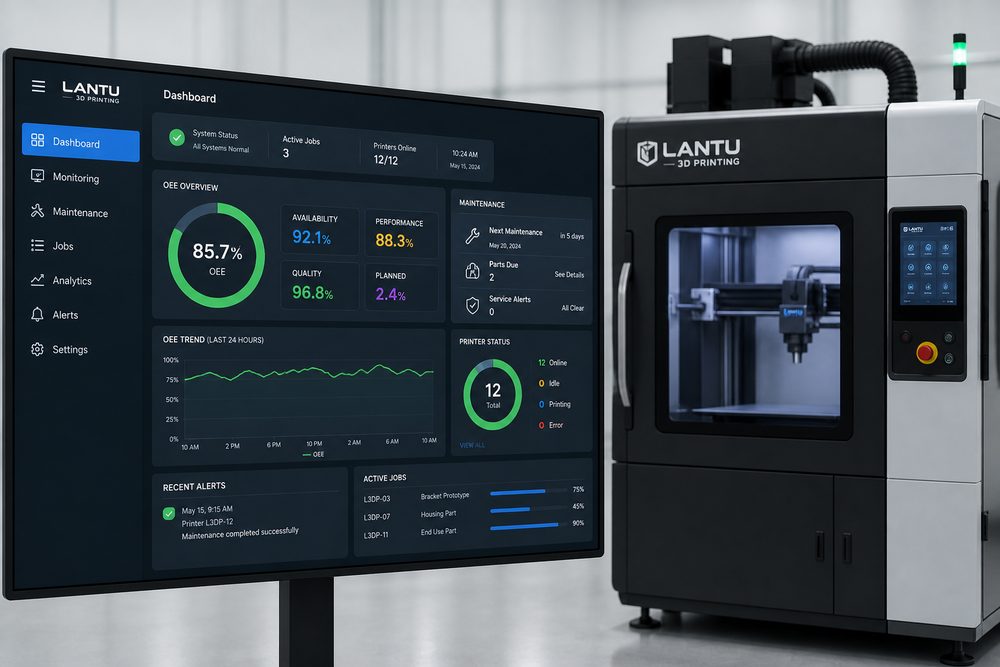
受注が増えると、多くの企業はまず設備増設を考えます。しかし、納品のボトルネックは停止、手戻り、段取りの衝突、保守の遅れにあることが少なくありません。3Dプリンタの有効生産能力は、可用率、性能効率、良品率の積であるOEE(総合設備効率)で評価すべきです。保守管理と生産データを結び付けて初めて、本当に増設が必要なのか、それとも既存設備の効率を先に高めるべきなのかを判断できます。
1. 予防保全チェックリストを整備する
FDM設備ではノズル摩耗、送りギア、ベッドのレベリング、ホットエンドの温度制御に注意が必要です。SLA設備では光源の均一性、レジンタンクのフィルム、ワイパー、環境温度を確認します。SLSおよび金属設備では、粉末供給システム、ろ過システム、酸素濃度、レーザー光路、安全インターロックが重要です。保守チェックリストには、日次・週次・月次の項目を明確にし、実施者、異常の有無、処置結果を記録しましょう。
2. 故障データで見えない損失を可視化する
設備停止時間は目に見える損失にすぎません。より大きな問題は、造形失敗、寸法公差超過、突発的な差し込み案件、後処理待ちの中に隠れています。失敗要因は、モデルの問題、材料の問題、設備の問題、パラメータの問題、人的操作の問題に分類することを推奨します。同じ不良が3回連続で発生した場合は、単純に再出力するのではなく、根本原因分析を起動すべきです。
3. スケジューリング最適化で可用率を高める
3Dプリンタのジョブは一般に時間が長く、スケジュールが不適切だと設備の遊休時間や、夜間の無人運転リスクを招きます。材料、色、精度、後処理工程、納期ごとにまとめて生産計画を立てると効果的です。長時間ジョブは、監視可能な時間帯に起動するよう優先的に配置し、重要案件には途中チェックポイントを設定します。複数設備のプラットフォームでは、単機ごとの経験則よりも、統一されたジョブボードのほうが信頼できます。
4. OEE指標は評価ではなく意思決定に活用する
OEEは単なる罰則指標にすべきではなく、管理者がボトルネックを発見するための指標として使うべきです。たとえば、可用率が低ければ保守や予備部品に課題があり、性能効率が低ければネスティングやパラメータが最適でない可能性があります。良品率が低い場合は、設計レビューや品質管理に原因があると考えられます。ブループリント3Dでは、プロジェクト管理において「設備能力を安定して顧客納品へ転換できるか」をより重視しています。
まとめ
3Dプリンタ設備保守の目的は、機械をきれいに見せることではなく、予測可能な生産能力を高めることです。予防保全、故障分類、スケジューリング最適化、OEE分析を組み合わせることで、むやみに設備を増やさずとも納品力を高め、手戻りコストを下げ、顧客体験を改善できます。