
Giriş
Süreç planının oluşturulması, 3D baskı hizmetinin teknik yetkinliğinin temel bir göstergesidir ve ürün kalitesini, teslimat verimliliğini ve maliyet kontrol seviyesini doğrudan belirler. Endüstri 4.0 bağlamında, geleneksel deneyime dayalı süreç kararları giderek karmaşık ve değişken üretim ihtiyaçlarını karşılayamaz hale gelmiştir; sistematik bir süreç planı oluşturma akışının kurulması, 3D baskı hizmeti veren işletmelerin rekabet gücünü artırmasının kilit bir unsurudur. Bu makale, ihtiyaç analizi, süreç seçimi, parametre optimizasyonu ve plan doğrulama gibi boyutlardan yola çıkarak süreç planı oluşturmanın tam teknik yolunu açıklamaktadır.
Süreç Planı Oluşturma Akış Çerçevesi
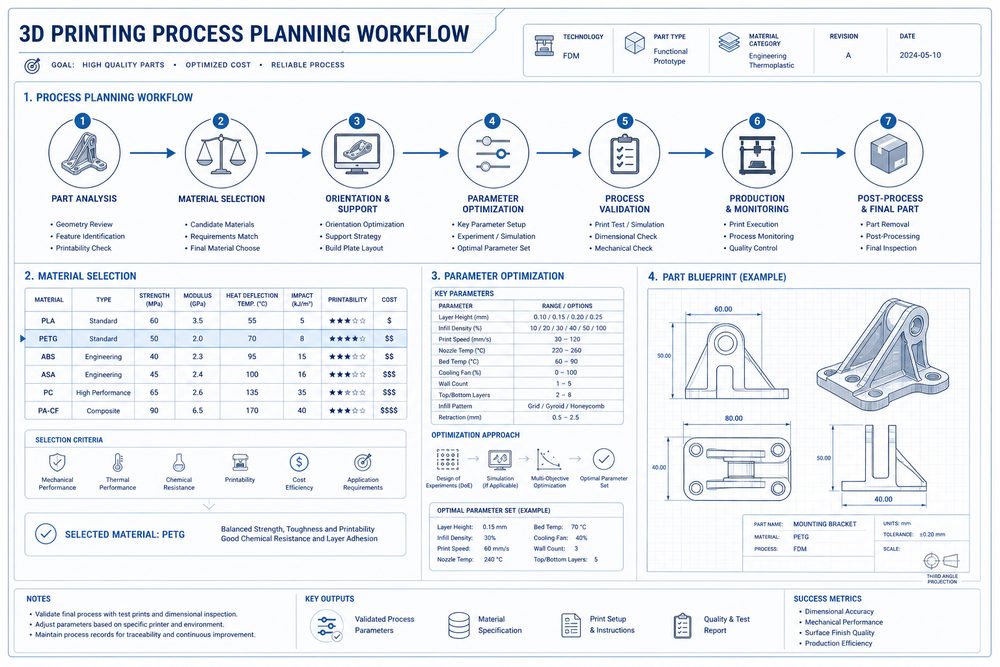
Tam bir süreç planı oluşturma akışı, altı temel aşamadan oluşur: ihtiyacın teknik dönüşümü, süreç türü seçimi, malzeme seçimi değerlendirmesi, parametre tasarımı ve optimizasyonu, plan doğrulama ve onaylama, süreç dokümantasyonu. Her aşamanın açık teknik gereklilikleri ve kalite standartları vardır ve bunlar kapalı döngü bir yönetim mekanizması oluşturur. Uygulamada, proje karmaşıklığına ve zaman aciliyetine göre süreç sadeleştirilebilir; ancak temel aşamalar atlanamaz.
İhtiyacın Teknik Dönüşümü
İhtiyacın teknik dönüşümü, süreç planı oluşturmanın ilk adımıdır ve özünde müşterinin iş ihtiyaçlarını ölçülebilir teknik parametrelere dönüştürmeyi amaçlar. Buna; geometrik özellik analizi (boyutsal doğruluk, yüzey pürüzlülüğü, yapısal karmaşıklık), fonksiyonel performans gereksinimleri (mekanik performans, sıcaklık dayanımı, kimyasal kararlılık), kullanım ortamı koşulları (sıcaklık, nem, yük) ile adet ve maliyet kısıtları dahildir. Uygulamada ihtiyaç dönüşümü çoğunlukla bir ihtiyaç analizi formu kullanılarak yapılır; böylece bilginin doğru ve eksiksiz aktarılması sağlanır.
Süreç Türü Seçimi
Süreç türü seçimi; malzeme özellikleri, doğruluk gereksinimleri, maliyet kısıtları ve teslim süresi birlikte değerlendirilerek yapılmalıdır. Yaygın 3D baskı süreçleri şunlardır: FDM ergiterek yığma modelleme (düşük maliyetli, malzeme çeşitliliği geniş, fonksiyon doğrulama ve düşük dayanımlı parçalar için uygun), SLA stereolitografi (yüksek doğruluk, iyi yüzey kalitesi, görünüm parçaları ve hassas parçalar için uygun), SLS seçici lazer sinterleme (desteksiz üretim, üstün mekanik performans, fonksiyonel parçalar için uygun), SLM seçici lazer ergitme (metal parça üretimi, yüksek performanslı yapısal parçalar için uygun). Süreç seçimi karar ağacı, en uygun süreç planını hızlıca belirlemeye yardımcı olur.
Malzeme Seçimi ve Değerlendirmesi
Malzeme seçimi, performans uyumu ve süreç uygulanabilirliği temelinde kapsamlı olarak değerlendirilmelidir. Temel değerlendirme boyutları şunlardır: mekanik performans uyumu (çekme dayanımı, darbe tokluğu, sertlik), fiziksel performans uyumu (ısı dayanımı, ısı iletkenliği, yoğunluk), kimyasal kararlılık (korozyon dayanımı, hava koşullarına dayanım), süreç uyumluluğu (şekillendirilebilirlik, çekme oranı, destek ihtiyacı), maliyet ve temin edilebilirlik (malzeme fiyatı, satın alma süresi). Malzeme seçimi tablosu, değerlendirme sonuçlarını sistematik biçimde kaydederek kararın izlenebilirliğini destekler.
Parametre Tasarımı ve Optimizasyonu
Parametre tasarımı, süreç planı oluşturmanın çekirdek aşamasıdır ve ürün kalitesi ile üretim verimliliğini doğrudan etkiler. FDM süreci örnek alınırsa, temel parametreler arasında katman yüksekliği, doluluk yoğunluğu, baskı hızı, nozul sıcaklığı ve tabla sıcaklığı yer alır. Parametre optimizasyonu şu ilkelere göre yapılmalıdır: doğruluk önceliğinde küçük katman yüksekliği seçilir (0,1-0,15 mm), dayanım önceliğinde doluluk yoğunluğu artırılır (≥50%), verimlilik önceliğinde katman yüksekliği (0,3-0,4 mm) ve baskı hızı (≥60 mm/s) yükseltilir. Parametre optimizasyon matrisi, tipik uygulama senaryoları için en uygun parametre kombinasyonunu hızlıca eşleştirebilir.
Süreç Penceresinin Belirlenmesi
Süreç penceresi, ürün kalitesi korunurken temel parametrelerin ayarlanabilir aralığını ifade eder. Süreç penceresinin belirlenmesi, parametrelerin etkileşimlerini sistematik olarak inceleyen ortogonal deney tasarımı yoluyla yapılmalıdır. PA12 malzemesinin SLS süreci örneğinde, lazer gücü penceresi 30-45W, tarama hızı penceresi 1500-2500mm/s ve toz serme katman kalınlığı penceresi 0,1-0,15mm’dir. Süreç penceresi belirlendikten sonra, buna dayanarak malzeme parti dalgalanmaları ve çevresel değişimlerle başa çıkmak için parametre ayarlama kuralları oluşturulabilir.
Plan Doğrulama Yöntemleri
Plan doğrulama, süreç planının uygulanabilirliğini güvence altına almak için gerekli bir aşamadır. Doğrulama yöntemleri arasında örnek testleri (mekanik performans, boyutsal doğruluk, yüzey kalitesi), ilk parça kontrolü (görünüm, işlev, montaj) ve küçük seri denemeleri (kararlılık, tutarlılık) bulunur. Doğrulama sürecinde kritik parametreler ve kalite verileri kaydedilerek süreç yetkinliği için bir temel oluşturulur. Doğrulama başarısız olursa, kalite gereklilikleri karşılanana kadar parametre ayarlanmalı ve yeniden doğrulama yapılmalıdır.
Süreç Planı Dokümantasyonunun Hazırlanması
Süreç planı dokümanı, teknik birikim ve bilgi yeniden kullanımı için önemli bir taşıyıcıdır. Eksiksiz bir süreç planı dokümanı; süreç planı özeti, ihtiyaç dönüşüm kayıtları, süreç seçimi gerekçeleri, malzeme seçimi değerlendirmesi, parametre tasarım planı, doğrulama test raporu, kalite kontrol noktaları ve riskle başa çıkma önlemlerini içerir. Doküman hazırlama, bilginin eksiksizliği ve izlenebilirliğini sağlamak için standartlaştırılmış bir şablona uygun olmalıdır. Süreç planı dokümanı, sonraki projelerde hızlı referans sağlamak üzere işletmenin bilgi yönetim sistemine dahil edilmelidir.
Uygulama Örneği: Uçak Motoru Kanatçığı Prototip Üretimi
Bir uçak motoru üreticisinin rüzgâr tüneli testi için bir kanatçık prototipi üretmesi gerekiyordu. İhtiyaç analizi şunu gösterdi: kanatçık uzunluğu 120mm, profil doğruluğu gereksinimi ±0,15mm, yüzey pürüzlülüğü Ra≤3,2μm ve 300℃ hava akımı sıcaklığına dayanım. Süreç seçimi değerlendirmesi sonucunda, SLM süreci performans gereksinimlerini karşılayabilse de maliyeti çok yüksek ve süresi uzundu; SLA süreci doğruluk ve yüzey kalitesi açısından yeterliydi ancak ısı dayanımı yetersizdi; nihayetinde yüksek sıcaklık reçineli SLA süreci seçildi ve son işlemde yüksek sıcaklığa dayanıklı bir kaplama eklendi.
Parametre optimizasyon aşamasında, DOE deneyleriyle en uygun parametre kombinasyonu belirlendi: katman yüksekliği 0,05mm, doluluk yoğunluğu %100, destek yoğunluğu %60 ve son kürleme süresi 30 dakika. Doğrulama testleri; boyutsal doğruluğun ±0,12mm, yüzey pürüzlülüğünün Ra=2,8μm olduğunu ve ısı dayanım testinin geçtiğini gösterdi. Proje teslim süresi %40 kısaldı, maliyet %35 azaldı ve müşteri memnuniyeti belirgin biçimde arttı.
Sık Karşılaşılan Sorunlar ve Çözümler
Sorun 1: İhtiyaç bilgileri
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.