
Inleiding
Het opstellen van procesplannen is een kernweergave van de technische capaciteit van 3D-printdiensten en bepaalt rechtstreeks de productkwaliteit, leveringsefficiëntie en kostenbeheersing. Tegen de achtergrond van Industrie 4.0 zijn traditionele, op ervaring gebaseerde procesbeslissingen niet langer toereikend voor de complexe en veranderlijke productiebehoeften. Het opzetten van een systematisch proces voor het opstellen van procesplannen is daarom een sleutelonderdeel voor 3D-printdienstverleners om hun concurrentievermogen te vergroten. Dit artikel beschrijft vanuit dimensies zoals behoefteanalyse, proceskeuze, parameteroptimalisatie en planvalidatie het volledige technische traject voor het opstellen van procesplannen.
Kader van het proces voor het opstellen van procesplannen
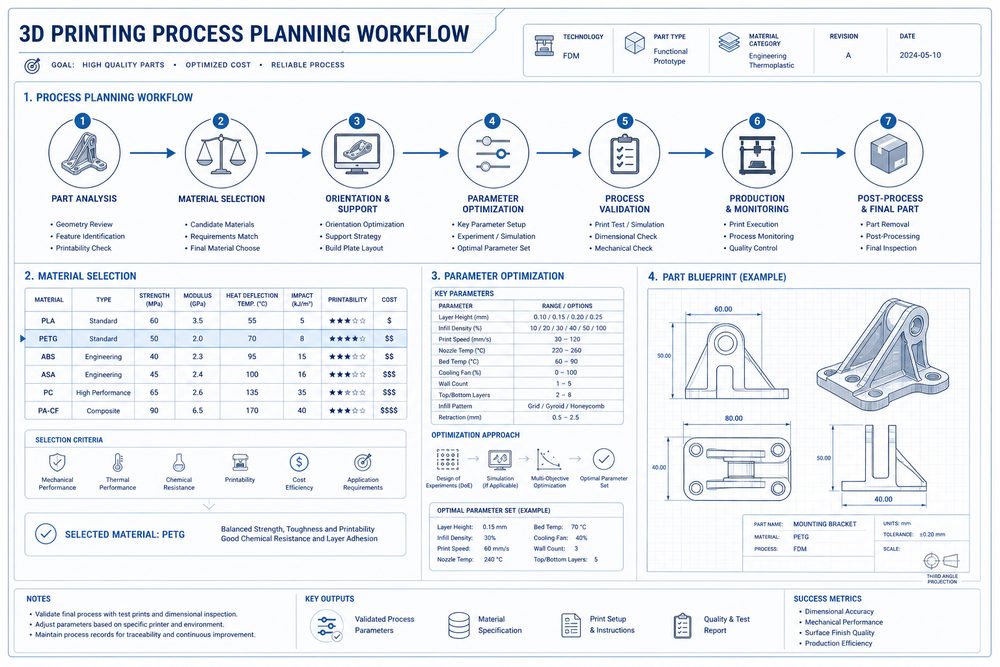
Een volledig proces voor het opstellen van procesplannen bestaat uit zes kernonderdelen: technische vertaling van eisen, keuze van procestype, beoordeling van materiaalkeuze, parameterontwerp en -optimalisatie, validatie en bevestiging van het plan, en opstelling van procesdocumentatie. Elk onderdeel heeft duidelijke technische eisen en kwaliteitsnormen, waardoor een gesloten beheermechanisme ontstaat. In de praktijk kan het proces worden ingekort op basis van de complexiteit van het project en de tijdsdruk, maar de kernonderdelen mogen niet worden overgeslagen.
Technische vertaling van eisen
De technische vertaling van eisen is de eerste stap bij het opstellen van een procesplan, en de kern ervan is het omzetten van de zakelijke behoeften van de klant naar kwantificeerbare technische parameters. Dit omvat: analyse van geometrische kenmerken (maatafwijking, oppervlakteruwheid, structurele complexiteit), eisen aan functionele prestaties (mechanische eigenschappen, temperatuurbestendigheid, chemische stabiliteit), gebruiksomstandigheden (temperatuur, luchtvochtigheid, belasting) en beperkingen qua oplage en kosten. In de praktijk wordt voor deze vertaling vaak een eisenanalyseformulier gebruikt om de juistheid en volledigheid van de informatieoverdracht te waarborgen.
Keuze van procestype
Bij de keuze van het procestype moeten materiaaleigenschappen, nauwkeurigheidseisen, kostenbeperkingen en leveringstermijn integraal worden overwogen. Veelgebruikte 3D-printprocessen zijn: FDM-smeltdepositiemodellering (lage kosten, veel materialen, geschikt voor functionele verificatie en onderdelen met lage sterkte), SLA-stereolithografie (hoge nauwkeurigheid, goede oppervlaktekwaliteit, geschikt voor zichtdelen en precisieonderdelen), SLS-selectief lasersinteren (geen ondersteuningen nodig, uitstekende mechanische eigenschappen, geschikt voor functionele onderdelen) en SLM-selectief lasersmelten (productie van metalen onderdelen, geschikt voor hoogwaardige structurele componenten). Een beslisboom voor proceskeuze kan snel tot de optimale procesoplossing leiden.
Materiaalkeuze en -beoordeling
De materiaalkeuze moet worden beoordeeld op basis van de match tussen prestaties en proceshaalbaarheid. Belangrijke beoordelingsdimensies zijn: match van mechanische eigenschappen (treksterkte, slagvastheid, hardheid), match van fysische eigenschappen (temperatuurbestendigheid, warmtegeleiding, dichtheid), chemische stabiliteit (corrosiebestendigheid, weersbestendigheid), procesgeschiktheid (vormbaarheid, krimp, behoefte aan ondersteuningen) en kosten en beschikbaarheid (materiaalprijs, inkoopcyclus). Een materiaalkeuzetabel kan de beoordelingsresultaten systematisch vastleggen en besluitvorming achteraf ondersteunen.
Parameterontwerp en -optimalisatie
Parameterontwerp is een kernonderdeel van het opstellen van een procesplan en heeft directe invloed op productkwaliteit en productie-efficiëntie. Neem FDM als voorbeeld: belangrijke parameters zijn laaghoogte, vuldichtheid, printsnelheid, spuitmondtemperatuur en bedtemperatuur. Parameteroptimalisatie moet de volgende principes volgen: bij prioriteit voor nauwkeurigheid wordt een kleine laaghoogte gekozen (0,1–0,15 mm), bij prioriteit voor sterkte wordt de vuldichtheid verhoogd (≥50%), en bij prioriteit voor efficiëntie worden laaghoogte (0,3–0,4 mm) en printsnelheid (≥60 mm/s) verhoogd. Een parameteroptimalisatiematrix kan snel de optimale parametercombinatie voor typische toepassingsscenario's koppelen.
Bepaling van het procesvenster
Het procesvenster verwijst naar het aanpasbare bereik van de kritische parameters, met behoud van productkwaliteit. De bepaling van het procesvenster vereist een orthogonaal experimenteel ontwerp om de interacties tussen parameters systematisch te onderzoeken. Neem het SLS-proces voor PA12 als voorbeeld: het venster voor laservermogen ligt op 30–45 W, het venster voor scansnelheid op 1500–2500 mm/s en het venster voor laagdikte van het poederbed op 0,1–0,15 mm. Nadat het procesvenster is vastgesteld, kunnen daarop regels voor parameteraanpassing worden gebaseerd om schommelingen in materiaalpartijen en veranderingen in de omgeving op te vangen.
Methode voor planvalidatie
Validatie van het plan is een noodzakelijke stap om de haalbaarheid van het procesplan te waarborgen. Validatiemethoden omvatten: proefstuktests (mechanische eigenschappen, maattolerantie, oppervlaktekwaliteit), controle van het eerste artikel (uiterlijk, functie, assemblage) en proefproductie in kleine series (stabiliteit, consistentie). Tijdens het validatieproces moeten kritische parameters en kwaliteitsgegevens worden vastgelegd om een basislijn voor procescapaciteit vast te stellen. Als de validatie niet slaagt, moeten de parameters worden aangepast en moet de validatie opnieuw worden uitgevoerd totdat aan de kwaliteitseisen is voldaan.
Opstelling van procesplandocumentatie
Procesplandocumentatie is een belangrijk drager voor technische kennisopbouw en hergebruik van kennis. Een volledige procesplandocumentatie omvat: overzicht van het procesplan, registratie van de eisenvertaling, basis voor proceskeuze, beoordeling van materiaalkeuze, parameterontwerp, validatietestrapport, kernpunten van kwaliteitscontrole en maatregelen voor risicobeheersing. De documentatie moet worden opgesteld volgens een gestandaardiseerd sjabloon om volledigheid en traceerbaarheid van de informatie te waarborgen. De procesplandocumentatie moet worden opgenomen in het kennismanagementsysteem van de onderneming om snelle referentie voor latere projecten te ondersteunen.
Praktijkcase: prototypeproductie van een turbineblad voor een vliegtuigmotor
Een fabrikant van vliegtuigmotoren moest een set bladprototypes maken voor windtunneltests. Uit de behoefteanalyse bleek: bladlengte 120 mm, vereiste vormnauwkeurigheid ±0,15 mm, oppervlakteruwheid Ra≤3,2 μm, en bestand tegen een luchtstroomtemperatuur van 300 °C. Na beoordeling van de proceskeuze bleek dat het SLM-proces wel aan de prestatie-eisen kon voldoen, maar te duur was en een te lange doorlooptijd had; het SLA-proces voldeed aan de nauwkeurigheids- en oppervlaktekwaliteitseisen, maar niet aan de temperatuurbestendigheid. Uiteindelijk werd gekozen voor een SLA-proces met hoge-temperatuurhars, met nabehandeling waarbij een hittebestendige coating werd aangebracht.
In de fase van parameteroptimalisatie werd via DOE-experimenten de optimale parametercombinatie vastgesteld: laaghoogte 0,05 mm, vuldichtheid 100%, ondersteuningsdichtheid 60% en nablootstelling / nabehandelingstijd 30 minuten. De validatietest toonde aan: maattolerantie ±0,12 mm, oppervlakteruwheid Ra=2,8 μm, en de temperatuurbestendigheidstest werd doorstaan. De levertijd van het project werd met 40% verkort, de kosten daalden met 35% en de klanttevredenheid nam aanzienlijk toe.
Veelvoorkomende problemen en oplossingen
Probleem 1: eiseninformatie
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.