
Введение
Разработка технологического решения является ключевым проявлением технической компетенции услуг 3D-печати и напрямую определяет качество продукции, эффективность поставки и уровень контроля затрат. На фоне Индустрии 4.0 традиционные экспертно-эмпирические решения по технологии уже не способны удовлетворять сложные и изменчивые производственные потребности; создание систематизированного процесса разработки технологических решений становится ключевым звеном повышения конкурентоспособности предприятий 3D-печати. В данной статье с точки зрения анализа требований, выбора технологии, оптимизации параметров, верификации решения и других аспектов рассматривается полный технический путь разработки технологического решения.
Структура процесса разработки технологического решения
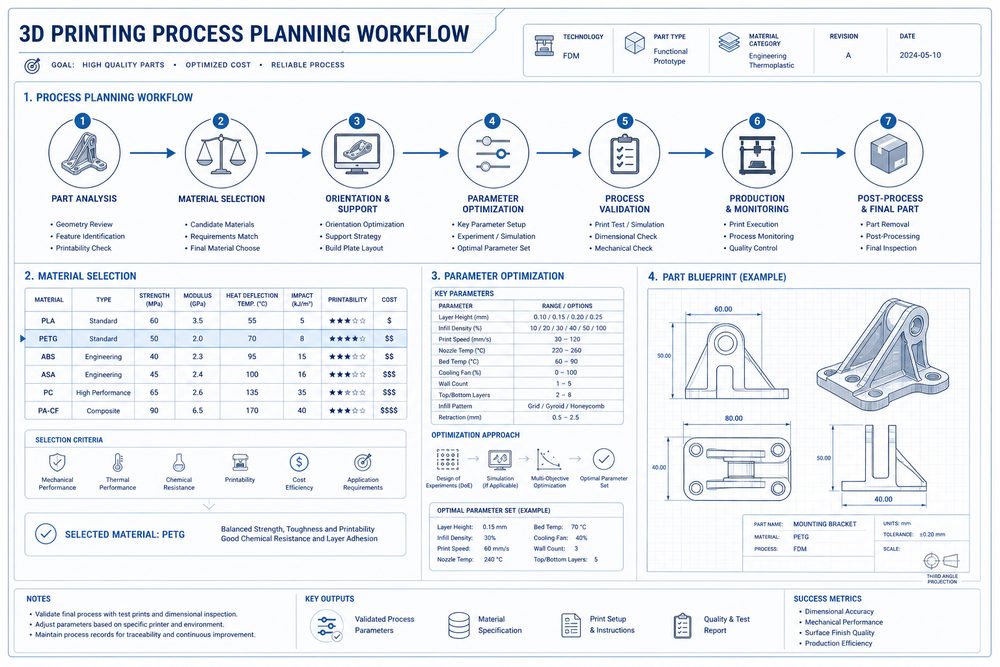
Полный процесс разработки технологического решения включает шесть основных этапов: техническая трансформация требований, выбор типа технологии, оценка выбора материала, проектирование и оптимизация параметров, верификация и подтверждение решения, подготовка технологической документации. На каждом этапе есть четкие технические требования и стандарты качества, формирующие механизм замкнутого управления. На практике процесс можно сокращать в зависимости от сложности проекта и срочности, однако основные этапы исключать нельзя.
Техническая трансформация требований
Техническая трансформация требований — первый шаг в разработке технологического решения; ее суть заключается в преобразовании бизнес-потребностей заказчика в измеримые технические параметры. Это включает: анализ геометрических характеристик (точность размеров, шероховатость поверхности, сложность конструкции), требования к функциональным свойствам (механические характеристики, термостойкость, химическая стабильность), условия эксплуатации (температура, влажность, нагрузка), а также ограничения по объему партии и затратам. На практике трансформация требований часто выполняется с использованием формы анализа требований, что обеспечивает точность и полноту передачи информации.
Выбор типа технологии
Выбор типа технологии должен учитывать свойства материала, требования к точности, ограничения по стоимости и срокам поставки. К основным технологиям 3D-печати относятся: FDM — моделирование методом наплавления (низкая стоимость, широкий выбор материалов, подходит для функциональной проверки и деталей с невысокой прочностью), SLA — стереолитография (высокая точность, хорошее качество поверхности, подходит для изделий с внешним видом и точных деталей), SLS — селективное лазерное спекание (не требует поддержек, обладает отличными механическими свойствами, подходит для функциональных деталей), SLM — селективное лазерное плавление (изготовление металлических деталей, подходит для высоконагруженных конструкционных элементов). Дерево принятия решений по выбору технологии позволяет быстро определить оптимальное технологическое решение.
Выбор и оценка материалов
Выбор материалов требует комплексной оценки на основе соответствия характеристик и технологической реализуемости. Ключевые критерии оценки включают: соответствие механических свойств (прочность на растяжение, ударная вязкость, твердость), соответствие физических свойств (термостойкость, теплопроводность, плотность), химическую стабильность (коррозионная стойкость, атмосферостойкость), технологическую применимость (формуемость, усадка, необходимость поддержек), а также доступность по стоимости (цена материала, срок закупки). Таблица выбора материалов позволяет системно фиксировать результаты оценки и поддерживать прослеживаемость решений.
Проектирование и оптимизация параметров
Проектирование параметров — ключевой этап разработки технологического решения, напрямую влияющий на качество продукции и эффективность производства. На примере технологии FDM ключевые параметры включают высоту слоя, плотность заполнения, скорость печати, температуру сопла и температуру стола. Оптимизация параметров должна следовать следующим принципам: приоритет точности — выбирать малую высоту слоя (0,1–0,15 мм), приоритет прочности — повышать плотность заполнения (≥50%), приоритет производительности — увеличивать высоту слоя (0,3–0,4 мм) и скорость печати (≥60 мм/с). Матрица оптимизации параметров позволяет быстро подобрать оптимальную комбинацию параметров для типовых сценариев применения.
Определение технологического окна
Технологическое окно — это допустимый диапазон ключевых параметров при условии обеспечения качества продукции. Его определение требует проведения ортогонального экспериментального плана для системного изучения взаимодействия параметров. На примере процесса SLS для материала PA12: окно мощности лазера составляет 30–45 Вт, окно скорости сканирования — 1500–2500 мм/с, окно толщины наносимого слоя порошка — 0,1–0,15 мм. После определения технологического окна можно установить правила корректировки параметров для компенсации колебаний партий материала и изменений окружающей среды.
Методы верификации решения
Верификация решения — необходимый этап для обеспечения реализуемости технологического решения. Методы верификации включают: испытания образцов (механические свойства, точность размеров, качество поверхности), контроль первой детали (внешний вид, функция, сборка), изготовление малой партии (стабильность, воспроизводимость). В процессе верификации необходимо фиксировать ключевые параметры и данные качества, формируя базовую линию технологической способности. Если верификация не пройдена, требуется корректировка параметров и повторная проверка до достижения требований качества.
Подготовка технологической документации
Технологическая документация является важным носителем накопления технического опыта и повторного использования знаний. Полный комплект документации включает: обзор технологического решения, записи по трансформации требований, обоснование выбора технологии, оценку выбора материала, схему параметров, отчет по верификационным испытаниям, ключевые меры контроля качества и меры реагирования на риски. Документация должна оформляться по стандартизированному шаблону, обеспечивая полноту информации и прослеживаемость. Технологическая документация должна быть включена в систему управления знаниями предприятия и служить быстрым справочным материалом для последующих проектов.
Практический пример: изготовление прототипа лопатки авиационного двигателя
Одному производителю авиационных двигателей потребовалось изготовить набор прототипов лопаток для испытаний в аэродинамической трубе. Анализ требований показал: длина лопатки 120 мм, требуемая точность профиля ±0,15 мм, шероховатость поверхности Ra≤3,2 мкм, необходимость выдерживать температуру воздушного потока 300℃. По результатам оценки выбора технологии процесс SLM, хотя и мог обеспечить требуемые характеристики, оказался слишком дорогим и длительным; технология SLA обеспечивала нужную точность и качество поверхности, но не обладала достаточной термостойкостью; в итоге был выбран процесс SLA с высокотемпературной смолой, а после обработки нанесено термостойкое покрытие.
На этапе оптимизации параметров с помощью эксперимента DOE была определена оптимальная комбинация: высота слоя 0,05 мм, плотность заполнения 100%, плотность поддержек 60%, время постотверждения 30 минут. Испытания верификации показали: точность размеров ±0,12 мм, шероховатость поверхности Ra=2,8 мкм, испытание на термостойкость пройдено. Срок выполнения проекта сократился на 40%, затраты снизились на 35%, а удовлетворенность заказчика значительно выросла.
Частые проблемы и решения
Проблема 1: информация о требованиях
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.