
مقدمة
إن إعداد خطة العملية يُعدّ التجسيد الأساسي للقدرة التقنية في خدمات الطباعة ثلاثية الأبعاد، وهو يحدد بشكل مباشر جودة المنتج وكفاءة التسليم ومستوى التحكم في التكلفة. وفي سياق الصناعة 4.0، لم تعد قرارات العمليات القائمة على الخبرة التقليدية قادرة على تلبية احتياجات التصنيع المعقدة والمتغيرة باستمرار، لذا أصبح بناء عملية منهجية لإعداد خطط العمليات حلقةً أساسية لتمكين شركات خدمات الطباعة ثلاثية الأبعاد من تعزيز قدرتها التنافسية. ستتناول هذه المقالة المسار التقني الكامل لإعداد خطة العملية من أبعاد تحليل المتطلبات، واختيار العملية، وتحسين المعلمات، والتحقق من الخطة، وغيرها.
إطار سير عملية إعداد خطة العملية
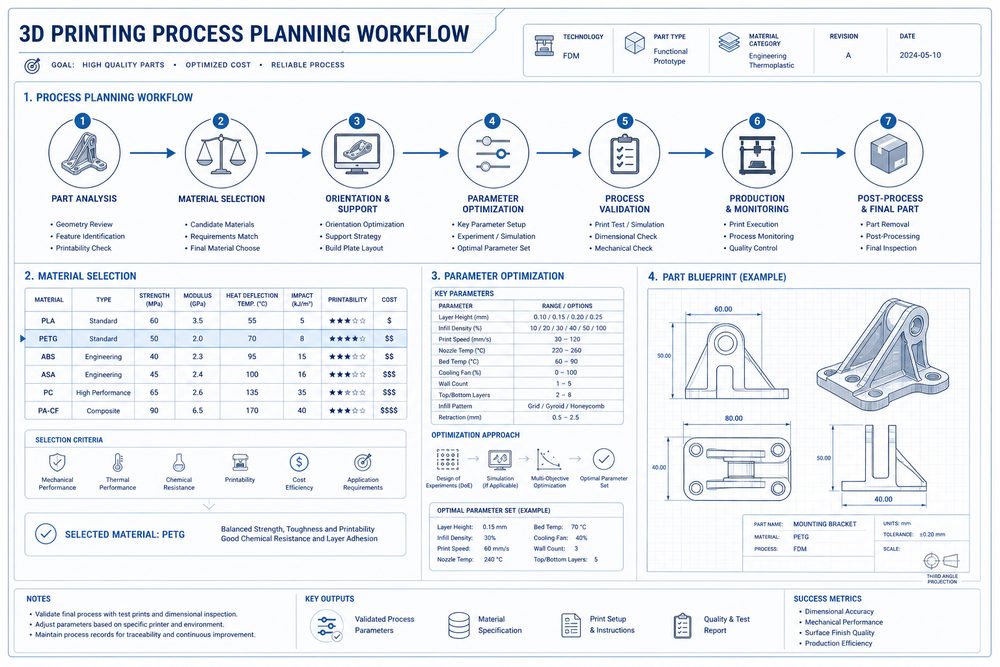
تتضمن عملية إعداد خطة العملية الكاملة ست حلقات أساسية: تحويل المتطلبات إلى متطلبات تقنية، اختيار نوع العملية، تقييم اختيار المواد، تصميم المعلمات وتحسينها، التحقق من الخطة واعتمادها، وإعداد وثائق العملية. ولكل حلقة متطلبات تقنية ومعايير جودة واضحة، بما يشكل آلية إدارة مغلقة الحلقة. وفي التطبيق العملي، يمكن اختزال بعض الخطوات وفقًا لتعقيد المشروع وضيق الوقت، لكن الحلقات الأساسية لا يجوز حذفها.
تحويل المتطلبات إلى متطلبات تقنية
يُعد تحويل المتطلبات إلى متطلبات تقنية الخطوة الأولى في إعداد خطة العملية، ويتمثل جوهره في تحويل احتياجات العميل التجارية إلى معلمات تقنية قابلة للقياس. ويشمل ذلك: تحليل السمات الهندسية (دقة الأبعاد، خشونة السطح، تعقيد البنية)، ومتطلبات الأداء الوظيفي (الخصائص الميكانيكية، مقاومة الحرارة، الاستقرار الكيميائي)، وظروف بيئة الاستخدام (الحرارة، الرطوبة، الأحمال)، وقيود الكميات والتكلفة. وفي الممارسة العملية، يُستخدم عادةً نموذج تحليل المتطلبات لضمان دقة وتمام نقل المعلومات.
اختيار نوع العملية
يتطلب اختيار نوع العملية مراعاة خصائص المادة، ومتطلبات الدقة، وقيود التكلفة، ودورة التسليم بشكل شامل. وتشمل عمليات الطباعة ثلاثية الأبعاد الشائعة: الترسيب المنصهر FDM (تكلفته منخفضة ومواده متنوعة، وهو مناسب للتحقق الوظيفي والأجزاء منخفضة القوة)، والتصلب الضوئي المجسم SLA (دقته عالية وجودة سطحه جيدة، وهو مناسب للأجزاء الشكلية والأجزاء الدقيقة)، والتلبيد الانتقائي بالليزر SLS (لا يحتاج إلى دعامات وتتميز خصائصه الميكانيكية بالتميز، وهو مناسب للأجزاء الوظيفية)، والانصهار الانتقائي بالليزر SLM (لتصنيع الأجزاء المعدنية، وهو مناسب للمكونات الهيكلية عالية الأداء). ويمكن لشجرة قرار اختيار العملية أن تحدد بسرعة أفضل خطة عملية.
اختيار المواد وتقييمها
يجب أن يستند اختيار المواد إلى تقييم شامل لمدى توافق الأداء وإمكانية تنفيذ العملية. وتشمل أبعاد التقييم الرئيسية: توافق الأداء الميكانيكي (مقاومة الشد، متانة الصدمة، الصلادة)، وتوافق الأداء الفيزيائي (مقاومة الحرارة، الموصلية الحرارية، الكثافة)، والاستقرار الكيميائي (مقاومة التآكل، مقاومة العوامل الجوية)، والملاءمة العملية (قابلية التشكيل، معدل الانكماش، الحاجة إلى الدعامات)، وتكلفة التوفر (سعر المادة، دورة الشراء). ويمكن لجدول اختيار المواد أن يسجل نتائج التقييم بشكل منهجي ويدعم تتبع القرارات.
تصميم المعلمات وتحسينها
يُعد تصميم المعلمات الحلقة الأساسية في إعداد خطة العملية، إذ يؤثر مباشرة في جودة المنتج وكفاءة الإنتاج. وبأخذ عملية FDM مثالًا، تشمل المعلمات الرئيسية ارتفاع الطبقة، وكثافة التعبئة، وسرعة الطباعة، ودرجة حرارة الفوهة، ودرجة حرارة منصة التسخين. ويجب أن يلتزم تحسين المعلمات بالمبادئ التالية: عند أولوية الدقة يتم اختيار ارتفاع طبقة صغير (0.1-0.15 مم)، وعند أولوية القوة يتم رفع كثافة التعبئة (≥50%)، وعند أولوية الكفاءة يتم زيادة ارتفاع الطبقة (0.3-0.4 مم) وسرعة الطباعة (≥60 مم/ث). ويمكن لمصفوفة تحسين المعلمات أن تطابق بسرعة أفضل توليفة معلمات لسيناريوهات التطبيق النموذجية.
تحديد نافذة العملية
نافذة العملية هي النطاق القابل للتعديل للمعلمات الرئيسية مع الحفاظ على جودة المنتج. ويتطلب تحديد نافذة العملية إجراء تصميم تجارب عاملي (Orthogonal) لدراسة التأثير التفاعلي بين المعلمات بشكل منهجي. وبأخذ عملية SLS لمادة PA12 مثالًا، فإن نافذة قدرة الليزر تكون 30-45 واط، ونافذة سرعة المسح 1500-2500 مم/ث، ونافذة سُمك طبقة نشر المسحوق 0.1-0.15 مم. وبعد تحديد نافذة العملية، يمكن على أساسها وضع قواعد ضبط المعلمات لمواجهة تقلبات دفعات المواد والتغيرات البيئية.
طرق التحقق من الخطة
يُعد التحقق من الخطة حلقة ضرورية لضمان قابلية تنفيذ خطة العملية. وتشمل طرق التحقق: اختبار العينات (الخصائص الميكانيكية، دقة الأبعاد، جودة السطح)، وفحص القطعة الأولى (المظهر، الوظيفة، التجميع)، والإنتاج التجريبي على دفعات صغيرة (الاستقرار، الاتساق). ويجب خلال عملية التحقق تسجيل المعلمات الرئيسية وبيانات الجودة لتكوين خط أساس لقدرة العملية. وعند عدم اجتياز التحقق، يجب تعديل المعلمات وإعادة التحقق حتى تلبية متطلبات الجودة.
إعداد وثائق خطة العملية
تُعد وثائق خطة العملية وعاءً مهمًا لتراكم الخبرة التقنية وإعادة استخدام المعرفة. وتشمل الوثيقة الكاملة لخطة العملية: نظرة عامة على خطة العملية، وسجل تحويل المتطلبات، وأساس اختيار العملية، وتقييم اختيار المواد، وخطة تصميم المعلمات، وتقرير اختبارات التحقق، ونقاط التحكم في الجودة، وإجراءات الاستجابة للمخاطر. ويجب أن يلتزم إعداد الوثائق بنموذج موحد لضمان اكتمال المعلومات وقابليتها للتتبع. وينبغي إدراج وثائق خطة العملية ضمن نظام إدارة المعرفة في المؤسسة لدعم الرجوع السريع في المشاريع اللاحقة.
حالة تطبيقية: تصنيع نموذج أولي لشفرات محرك طائرة
كانت إحدى شركات تصنيع محركات الطائرات بحاجة إلى إنتاج مجموعة من النماذج الأولية للشفرات لاستخدامها في اختبارات نفق الرياح. وأظهر تحليل المتطلبات ما يلي: طول الشفرة 120 مم، ومتطلب دقة السطح ±0.15 مم، وخشونة سطح Ra≤3.2 ميكرومتر، مع الحاجة إلى تحمل درجة حرارة تيار هوائي تصل إلى 300°م. وبعد تقييم اختيار العملية، تبين أن عملية SLM قادرة على تلبية متطلبات الأداء ولكن بتكلفة مرتفعة جدًا وزمن طويل؛ أما عملية SLA فتفي بالدقة وجودة السطح لكنها غير كافية من حيث مقاومة الحرارة؛ وفي النهاية تم اختيار عملية SLA باستخدام راتنج عالي الحرارة، مع إضافة طبقة طلاء مقاومة للحرارة العالية في المعالجة اللاحقة.
وفي مرحلة تحسين المعلمات، تم تحديد أفضل توليفة معلمات من خلال تجارب DOE: ارتفاع طبقة 0.05 مم، وكثافة تعبئة 100%، وكثافة دعامات 60%، وزمن المعالجة اللاحقة 30 دقيقة. وأظهرت اختبارات التحقق: دقة أبعاد ±0.12 مم، وخشونة سطح Ra=2.8 ميكرومتر، واجتياز اختبار مقاومة الحرارة. وقد تم تقليص دورة تسليم المشروع بنسبة 40%، وخفض التكلفة بنسبة 35%، وتحسن رضا العملاء بشكل ملحوظ.
الأسئلة الشائعة والحلول
المشكلة 1: معلومات المتطلبات
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.