
บทนำ
การกำหนดแผนกระบวนการผลิตเป็นตัวสะท้อนแก่นสำคัญของความสามารถทางเทคนิคของบริการพิมพ์ 3D ซึ่งเป็นตัวกำหนดคุณภาพผลิตภัณฑ์ ประสิทธิภาพการส่งมอบ และระดับการควบคุมต้นทุนโดยตรง ภายใต้บริบทของอุตสาหกรรม 4.0 การตัดสินใจกระบวนการผลิตแบบอาศัยประสบการณ์ดั้งเดิมไม่อาจตอบสนองความต้องการด้านการผลิตที่ซับซ้อนและเปลี่ยนแปลงรวดเร็วได้อีกต่อไป การสร้างกระบวนการกำหนดแผนงานที่เป็นระบบจึงกลายเป็นจุดสำคัญในการยกระดับความสามารถในการแข่งขันขององค์กรบริการพิมพ์ 3D บทความนี้จะอธิบายเส้นทางทางเทคนิคที่ครบถ้วนของการกำหนดแผนกระบวนการผลิตจากมิติของการวิเคราะห์ความต้องการ การเลือกกระบวนการ การปรับแต่งพารามิเตอร์ และการตรวจสอบแผนงาน เป็นต้น
กรอบกระบวนการกำหนดแผนงานการผลิต
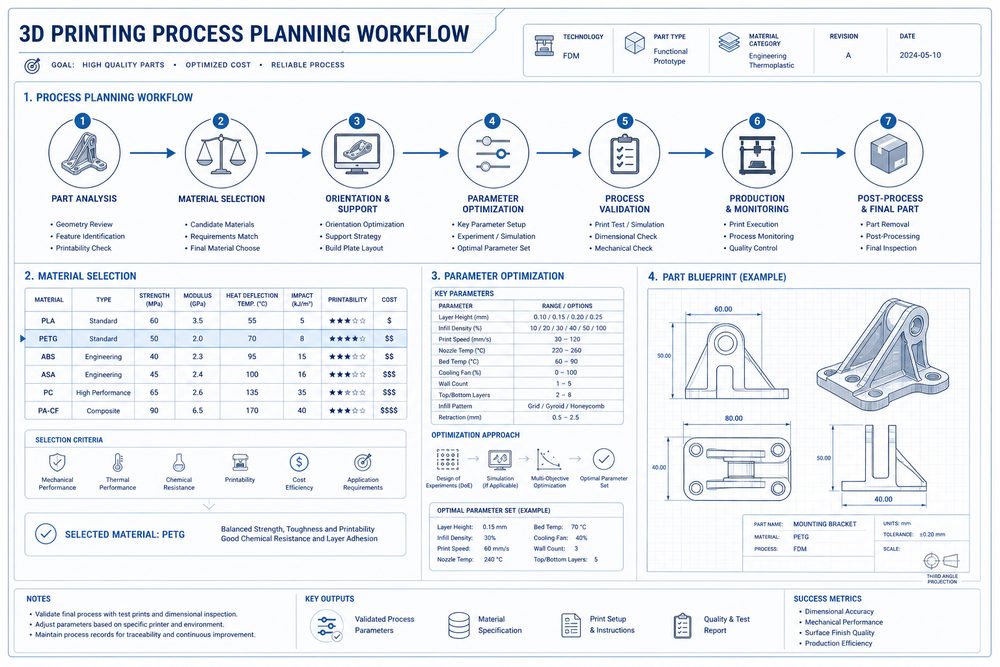
กระบวนการกำหนดแผนงานการผลิตที่สมบูรณ์ประกอบด้วย 6 ขั้นตอนหลัก ได้แก่ การแปลงความต้องการเป็นข้อกำหนดทางเทคนิค การเลือกประเภทกระบวนการ การประเมินการเลือกวัสดุ การออกแบบและปรับแต่งพารามิเตอร์ การตรวจสอบและยืนยันแผนงาน และการจัดทำเอกสารกระบวนการ แต่ละขั้นตอนมีข้อกำหนดทางเทคนิคและมาตรฐานคุณภาพที่ชัดเจน ก่อให้เกิดกลไกการบริหารจัดการแบบวงจรปิด ในการปฏิบัติจริงสามารถปรับลดขั้นตอนตามความซับซ้อนของโครงการและความเร่งด่วนของเวลาได้ แต่ขั้นตอนหลักไม่อาจละเว้นได้
การแปลงความต้องการเป็นข้อกำหนดทางเทคนิค
การแปลงความต้องการเป็นข้อกำหนดทางเทคนิคเป็นขั้นตอนแรกของการกำหนดแผนกระบวนการผลิต แก่นสำคัญคือการแปลงความต้องการทางธุรกิจของลูกค้าให้เป็นพารามิเตอร์ทางเทคนิคที่วัดผลได้ ซึ่งรวมถึง: การวิเคราะห์ลักษณะทางเรขาคณิต (ความแม่นยำของขนาด ความหยาบผิว ความซับซ้อนของโครงสร้าง) ข้อกำหนดด้านสมรรถนะเชิงหน้าที่ (คุณสมบัติเชิงกล ความทนความร้อน ความเสถียรทางเคมี) เงื่อนไขสภาพแวดล้อมการใช้งาน (อุณหภูมิ ความชื้น ภาระ) และข้อจำกัดด้านปริมาณการผลิตกับต้นทุน ในทางปฏิบัติการแปลงความต้องการมักใช้แบบฟอร์มวิเคราะห์ความต้องการเพื่อให้มั่นใจถึงความถูกต้องและความครบถ้วนของการส่งต่อข้อมูล
การเลือกประเภทกระบวนการ
การเลือกประเภทกระบวนการต้องพิจารณาอย่างรอบด้านจากคุณสมบัติวัสดุ ข้อกำหนดด้านความแม่นยำ ข้อจำกัดด้านต้นทุน และรอบเวลาการส่งมอบ กระบวนการพิมพ์ 3D หลัก ๆ ได้แก่ FDM การขึ้นรูปแบบหลอมและอัดซ้อนชั้น (ต้นทุนต่ำ วัสดุหลากหลาย เหมาะสำหรับการยืนยันฟังก์ชันและชิ้นส่วนที่รับแรงไม่สูง) SLA การทำให้เรซินแข็งตัวด้วยแสงแบบสเตอริโอ (ความแม่นยำสูง คุณภาพผิวดี เหมาะสำหรับชิ้นงานภายนอกและชิ้นส่วนความแม่นยำสูง) SLS การเผาผงด้วยเลเซอร์แบบเลือกเฉพาะจุด (ไม่ต้องใช้โครงค้ำยัน สมบัติเชิงกลยอดเยี่ยม เหมาะสำหรับชิ้นส่วนเชิงหน้าที่) และ SLM การหลอมโลหะแบบเลือกเฉพาะจุดด้วยเลเซอร์ (การผลิตชิ้นส่วนโลหะ เหมาะสำหรับชิ้นส่วนโครงสร้างสมรรถนะสูง) ต้นไม้การตัดสินใจในการเลือกกระบวนการสามารถช่วยระบุกระบวนการที่เหมาะสมที่สุดได้อย่างรวดเร็ว
การเลือกและประเมินวัสดุ
การเลือกวัสดุต้องประเมินอย่างรอบด้านโดยอิงจากความสอดคล้องของสมรรถนะและความเป็นไปได้ของกระบวนการ มิติการประเมินสำคัญได้แก่: ความสอดคล้องของสมรรถนะเชิงกล (ความต้านทานแรงดึง ความเหนียวต่อแรงกระแทก ความแข็ง) ความสอดคล้องของสมรรถนะทางกายภาพ (ทนความร้อน การนำความร้อน ความหนาแน่น) ความเสถียรทางเคมี (ความต้านทานการกัดกร่อน ความทนสภาพอากาศ) ความเหมาะสมต่อกระบวนการ (ความสามารถในการขึ้นรูป อัตราการหดตัว ความต้องการโครงค้ำยัน) และความพร้อมด้านต้นทุน (ราคาวัสดุ ระยะเวลาจัดซื้อ) ตารางการเลือกวัสดุสามารถบันทึกผลการประเมินอย่างเป็นระบบและสนับสนุนการตรวจสอบย้อนกลับการตัดสินใจ
การออกแบบและปรับแต่งพารามิเตอร์
การออกแบบพารามิเตอร์เป็นขั้นตอนแก่นหลักของการกำหนดแผนกระบวนการผลิต ซึ่งส่งผลโดยตรงต่อคุณภาพผลิตภัณฑ์และประสิทธิภาพการผลิต ยกตัวอย่างในกระบวนการ FDM พารามิเตอร์สำคัญได้แก่ ความสูงชั้น ความหนาแน่นของการเติม ว่าความเร็วในการพิมพ์ อุณหภูมิหัวฉีด และอุณหภูมิแท่นพิมพ์ การปรับแต่งพารามิเตอร์ควรยึดตามหลักการดังนี้: เมื่อให้ความสำคัญกับความแม่นยำ ให้เลือกความสูงชั้นต่ำ (0.1-0.15 มม.) เมื่อให้ความสำคัญกับความแข็งแรง ให้เพิ่มความหนาแน่นของการเติม (≥50%) เมื่อให้ความสำคัญกับประสิทธิภาพ ให้เพิ่มความสูงชั้น (0.3-0.4 มม.) และความเร็วในการพิมพ์ (≥60 มม./วินาที) เมทริกซ์การปรับแต่งพารามิเตอร์ช่วยจับคู่ชุดพารามิเตอร์ที่เหมาะสมที่สุดสำหรับสถานการณ์การใช้งานทั่วไปได้อย่างรวดเร็ว
การกำหนดช่วงกระบวนการ
ช่วงกระบวนการหมายถึงช่วงที่ปรับได้ของพารามิเตอร์สำคัญภายใต้เงื่อนไขที่รับประกันคุณภาพผลิตภัณฑ์ การกำหนดช่วงกระบวนการต้องใช้การออกแบบการทดลองแบบออร์โธกอนัล เพื่อศึกษาปฏิสัมพันธ์ของพารามิเตอร์อย่างเป็นระบบ ยกตัวอย่างกระบวนการ SLS ของวัสดุ PA12 ช่วงกำลังเลเซอร์คือ 30-45W ช่วงความเร็วสแกนคือ 1500-2500 มม./วินาที และช่วงความหนาชั้นการปูผงคือ 0.1-0.15 มม. หลังจากกำหนดช่วงกระบวนการแล้ว สามารถใช้เป็นเกณฑ์กำหนดกฎการปรับพารามิเตอร์เพื่อรองรับความผันผวนของล็อตวัสดุและการเปลี่ยนแปลงของสภาพแวดล้อมได้
วิธีการตรวจสอบแผนงาน
การตรวจสอบแผนงานเป็นขั้นตอนที่จำเป็นเพื่อให้มั่นใจถึงความเป็นไปได้ของแผนกระบวนการผลิต วิธีการตรวจสอบได้แก่: การทดสอบชิ้นทดสอบ (สมรรถนะเชิงกล ความแม่นยำของขนาด คุณภาพผิว) การตรวจสอบชิ้นแรก (รูปลักษณ์ ฟังก์ชัน การประกอบ) และการทดลองผลิตล็อตเล็ก (ความเสถียร ความสม่ำเสมอ) ระหว่างกระบวนการตรวจสอบต้องบันทึกพารามิเตอร์สำคัญและข้อมูลคุณภาพ เพื่อสร้างเส้นฐานความสามารถของกระบวนการ หากการตรวจสอบไม่ผ่าน จำเป็นต้องปรับพารามิเตอร์และตรวจสอบใหม่จนกว่าจะเป็นไปตามข้อกำหนดด้านคุณภาพ
การจัดทำเอกสารแผนกระบวนการผลิต
เอกสารแผนกระบวนการผลิตเป็นสื่อสำคัญสำหรับการสะสมองค์ความรู้ทางเทคนิคและการนำความรู้กลับมาใช้ซ้ำ เอกสารแผนกระบวนการผลิตที่สมบูรณ์ประกอบด้วย: ภาพรวมแผนกระบวนการ บันทึกการแปลงความต้องการ เหตุผลการเลือกกระบวนการ การประเมินการเลือกวัสดุ แผนการออกแบบพารามิเตอร์ รายงานการทดสอบตรวจสอบ จุดสำคัญในการควบคุมคุณภาพ และมาตรการรับมือความเสี่ยง การจัดทำเอกสารต้องเป็นไปตามแม่แบบมาตรฐาน เพื่อให้ข้อมูลครบถ้วนและสามารถตรวจสอบย้อนกลับได้ เอกสารแผนกระบวนการผลิตควรถูกบรรจุในระบบการจัดการความรู้ขององค์กร เพื่อสนับสนุนการอ้างอิงอย่างรวดเร็วสำหรับโครงการในอนาคต
กรณีศึกษาจริง: การผลิตต้นแบบใบพัดเครื่องยนต์อากาศยาน
ผู้ผลิตเครื่องยนต์อากาศยานรายหนึ่งต้องการสร้างต้นแบบใบพัดชุดหนึ่งสำหรับการทดสอบในอุโมงค์ลม จากการวิเคราะห์ความต้องการพบว่า: ความยาวใบพัด 120 มม. ความแม่นยำของผิวรูปทรงต้องอยู่ที่ ±0.15 มม. ความหยาบผิว Ra≤3.2μm และต้องทนต่อกระแสอากาศอุณหภูมิ 300℃ หลังจากประเมินการเลือกกระบวนการแล้ว แม้กระบวนการ SLM จะตอบสนองข้อกำหนดด้านสมรรถนะได้ แต่มีต้นทุนสูงเกินไปและใช้เวลานาน; กระบวนการ SLA มีความแม่นยำและคุณภาพผิวเป็นไปตามข้อกำหนด แต่ความทนความร้อนไม่เพียงพอ; สุดท้ายจึงเลือกกระบวนการ SLA ด้วยเรซินทนอุณหภูมิสูง และเพิ่มการเคลือบผิวทนความร้อนสูงหลังการผลิต
ในขั้นตอนการปรับแต่งพารามิเตอร์ ผ่านการทดลอง DOE ได้กำหนดชุดพารามิเตอร์ที่เหมาะสมที่สุด: ความสูงชั้น 0.05 มม. ความหนาแน่นการเติม 100% ความหนาแน่นโครงค้ำยัน 60% และเวลาบ่มหลังการพิมพ์ 30 นาที ผลการทดสอบตรวจสอบแสดงว่า: ความแม่นยำของขนาด ±0.12 มม. ความหยาบผิว Ra=2.8μm และผ่านการทดสอบทนความร้อน รอบเวลาส่งมอบโครงการลดลง 40% ต้นทุนลดลง 35% และความพึงพอใจของลูกค้าเพิ่มขึ้นอย่างชัดเจน
ปัญหาที่พบบ่อยและแนวทางแก้ไข
ปัญหา 1: ข้อมูลความต้องการ
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง