
Einleitung
Die Erstellung von Prozesskonzepten ist ein zentraler Ausdruck der technologischen Kompetenz von 3D-Druck-Dienstleistungen und bestimmt direkt die Produktqualität, die Liefereffizienz sowie das Niveau der Kostenkontrolle. Vor dem Hintergrund von Industrie 4.0 reichen traditionelle erfahrungsbasierte Prozessentscheidungen den sich komplex und schnell wandelnden Fertigungsanforderungen nicht mehr aus; die Etablierung eines systematischen Prozesses zur Erstellung von Prozesskonzepten wird damit zu einem Schlüsselschritt für 3D-Druck-Dienstleistungsunternehmen, um ihre Wettbewerbsfähigkeit zu steigern. Dieser Artikel erläutert aus den Dimensionen Bedarfsanalyse, Verfahrensauswahl, Parameteroptimierung und Lösungsvalidierung den vollständigen technologischen Weg zur Erstellung von Prozesskonzepten.
Rahmen des Prozesses zur Erstellung von Prozesskonzepten
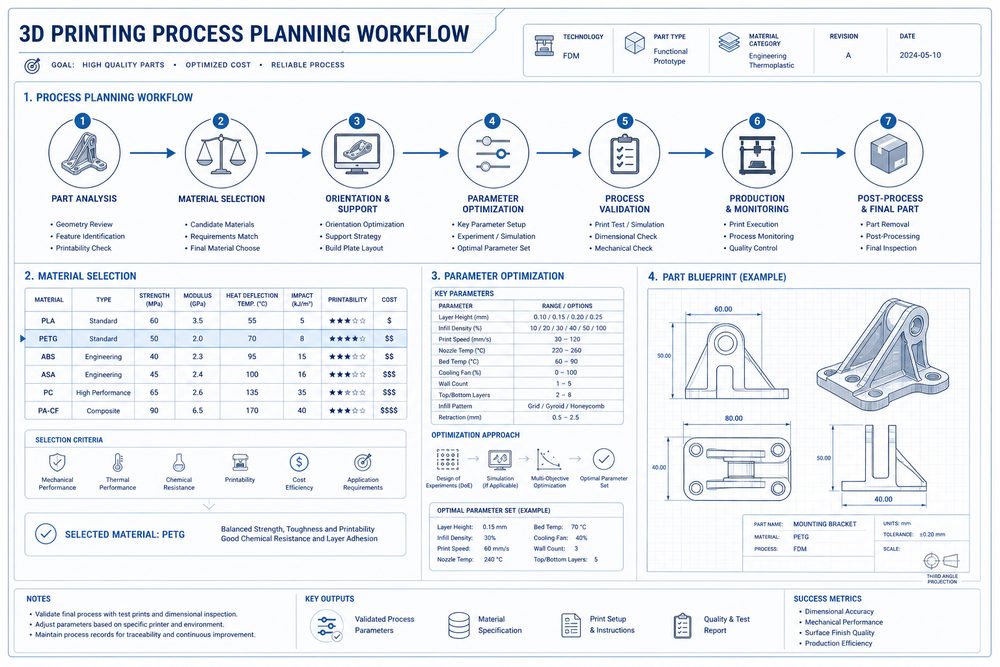
Der vollständige Prozess zur Erstellung von Prozesskonzepten umfasst sechs Kernschritte: technische Übersetzung der Anforderungen, Auswahl des Verfahrentyps, Bewertung der Materialauswahl, Parameterdesign und -optimierung, Validierung und Bestätigung der Lösung sowie Erstellung der Prozessdokumentation. Jeder Schritt hat klare technische Anforderungen und Qualitätsstandards, wodurch ein geschlossenes Managementsystem entsteht. In der praktischen Umsetzung kann der Ablauf je nach Projektkomplexität und Zeitdruck gekürzt werden, die Kernschritte dürfen jedoch nicht ausgelassen werden.
Technische Übersetzung der Anforderungen
Die technische Übersetzung der Anforderungen ist der erste Schritt bei der Erstellung eines Prozesskonzepts. Ihr Kern besteht darin, die Geschäftsanforderungen des Kunden in quantifizierbare technische Parameter zu überführen. Dazu gehören: Analyse geometrischer Merkmale (Maßgenauigkeit, Oberflächenrauheit, Strukturkomplexität), Anforderungen an funktionale Eigenschaften (mechanische Eigenschaften, Temperaturbeständigkeit, chemische Stabilität) sowie Einsatzbedingungen (Temperatur, Feuchtigkeit, Belastung) und Vorgaben zu Stückzahl und Kosten. In der Praxis wird hierfür häufig ein Anforderungsanalyse-Formular verwendet, um die Genauigkeit und Vollständigkeit der Informationsübertragung sicherzustellen.
Auswahl des Verfahrentyps
Bei der Auswahl des Verfahrentyps sind Materialeigenschaften, Genauigkeitsanforderungen, Kostenrestriktionen und Lieferzeit umfassend zu berücksichtigen. Zu den gängigen 3D-Druckverfahren gehören: FDM Fused Deposition Modeling (niedrige Kosten, große Materialvielfalt, geeignet für Funktionsnachweise und Bauteile mit geringer Festigkeit), SLA Stereolithografie (hohe Präzision, gute Oberflächenqualität, geeignet für Sichtteile und Präzisionsteile), SLS Selektives Lasersintern (keine Stützstrukturen erforderlich, ausgezeichnete mechanische Eigenschaften, geeignet für Funktionsteile) und SLM Selektives Laserschmelzen (Herstellung von Metallteilen, geeignet für hochleistungsfähige Strukturbauteile). Ein Entscheidungsbaum für die Verfahrensauswahl kann schnell die optimale Prozesslösung bestimmen.
Materialauswahl und -bewertung
Die Materialauswahl muss auf Grundlage der Übereinstimmung der Eigenschaften und der Verfahrensmachbarkeit umfassend bewertet werden. Zu den wichtigsten Bewertungskriterien gehören: Übereinstimmung der mechanischen Eigenschaften (Zugfestigkeit, Schlagzähigkeit, Härte), Übereinstimmung der physikalischen Eigenschaften (Temperaturbeständigkeit, Wärmeleitfähigkeit, Dichte), chemische Stabilität (Korrosionsbeständigkeit, Witterungsbeständigkeit), prozessbezogene Eignung (Formbarkeit, Schrumpfungsrate, Bedarf an Stützstrukturen) sowie Kosten und Verfügbarkeit (Materialpreis, Beschaffungszeit). Eine Materialauswahltabelle kann die Bewertungsergebnisse systematisch dokumentieren und die Rückverfolgbarkeit von Entscheidungen unterstützen.
Parameterauslegung und -optimierung
Die Parameterauslegung ist ein zentraler Schritt bei der Erstellung von Prozesskonzepten und beeinflusst direkt die Produktqualität sowie die Produktionseffizienz. Am Beispiel des FDM-Verfahrens gehören zu den Schlüsselparametern Schichthöhe, Fülldichte, Druckgeschwindigkeit, Düsentemperatur und Heizbetttemperatur. Die Parameteroptimierung sollte folgenden Grundsätzen folgen: Bei Priorität auf Genauigkeit eine geringe Schichthöhe wählen (0,1–0,15 mm), bei Priorität auf Festigkeit die Fülldichte erhöhen (≥50 %), bei Priorität auf Effizienz die Schichthöhe (0,3–0,4 mm) und die Druckgeschwindigkeit (≥60 mm/s) erhöhen. Eine Parameter-Optimierungsmatrix kann schnell die optimalen Parameterkombinationen für typische Anwendungsszenarien bestimmen.
Festlegung des Prozessfensters
Das Prozessfenster bezeichnet den einstellbaren Bereich der Schlüsselparameter unter der Voraussetzung, dass die Produktqualität gewährleistet ist. Die Festlegung des Prozessfensters erfordert ein orthogonales Versuchsdesign, um die Wechselwirkungen der Parameter systematisch zu untersuchen. Am Beispiel des SLS-Verfahrens mit PA12-Material liegt das Prozessfenster für die Laserleistung bei 30–45 W, für die Scangeschwindigkeit bei 1500–2500 mm/s und für die Schichtdicke beim Pulverauftrag bei 0,1–0,15 mm. Nach der Festlegung des Prozessfensters können darauf basierend Regeln zur Parameteranpassung erstellt werden, um Materialchargenschwankungen und Umgebungsveränderungen zu begegnen.
Methoden der Lösungsvalidierung
Die Validierung der Lösung ist ein notwendiger Schritt, um die Machbarkeit des Prozesskonzepts sicherzustellen. Zu den Validierungsmethoden gehören: Probenprüfung (mechanische Eigenschaften, Maßgenauigkeit, Oberflächenqualität), Erstteilprüfung (Erscheinungsbild, Funktion, Montage) und Kleinserienfertigung (Stabilität, Konsistenz). Im Validierungsprozess müssen die Schlüsselparameter und Qualitätsdaten aufgezeichnet werden, um eine Basislinie der Prozessfähigkeit zu bilden. Wenn die Validierung nicht bestanden wird, müssen die Parameter angepasst und erneut validiert werden, bis die Qualitätsanforderungen erfüllt sind.
Erstellung der Prozessplandokumentation
Die Prozessplandokumentation ist ein wichtiges Trägermedium für technologische Erfahrungen und die Wiederverwendung von Wissen. Eine vollständige Prozessplandokumentation umfasst: Übersicht des Prozesskonzepts, Aufzeichnungen zur Anforderungsübersetzung, Grundlagen der Verfahrensauswahl, Bewertung der Materialauswahl, Parameterdesign, Bericht über Validierungsprüfungen, Schwerpunkte der Qualitätskontrolle und Maßnahmen zur Risikobewältigung. Die Dokumentation sollte nach standardisierten Vorlagen erstellt werden, um Vollständigkeit und Rückverfolgbarkeit der Informationen sicherzustellen. Die Prozessplandokumentation sollte in das Wissensmanagementsystem des Unternehmens integriert werden, um eine schnelle Referenz für Folgeprojekte zu ermöglichen.
Praxisbeispiel: Prototypenfertigung von Schaufeln für Flugzeugtriebwerke
Ein Hersteller von Flugzeugtriebwerken musste eine Reihe von Schaufelprototypen für Windkanaltests fertigen. Die Anforderungsanalyse ergab: Schaufellänge 120 mm, geforderte Formflächenpräzision ±0,15 mm, Oberflächenrauheit Ra≤3,2 μm und Belastbarkeit durch einen Luftstrom von 300 °C. Nach Bewertung der Verfahrensauswahl konnte das SLM-Verfahren zwar die Leistungsanforderungen erfüllen, war jedoch zu teuer und zeitaufwendig; das SLA-Verfahren erfüllte zwar Präzisions- und Oberflächenanforderungen, war jedoch hinsichtlich der Temperaturbeständigkeit unzureichend. Schließlich wurde ein hochtemperaturbeständiges Harz-SLA-Verfahren gewählt, und in der Nachbearbeitung wurde eine hochtemperaturbeständige Beschichtung aufgebracht.
In der Phase der Parameteroptimierung wurde durch DOE-Versuche die optimale Parameterkombination bestimmt: Schichthöhe 0,05 mm, Fülldichte 100 %, Stützstrukturdichte 60 %, Nachhärtungszeit 30 Minuten. Die Validierungsprüfung zeigte: Maßgenauigkeit ±0,12 mm, Oberflächenrauheit Ra=2,8 μm, Temperaturbeständigkeitstest bestanden. Der Projektlieferzyklus wurde um 40 % verkürzt, die Kosten um 35 % gesenkt und die Kundenzufriedenheit deutlich gesteigert.
Häufige Probleme und Lösungen
Problem 1: Anforderungsinformationen
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.