
Présentation
L’élaboration d’un plan de procédé est l’expression centrale de la capacité technique d’un service d’impression 3D ; elle détermine directement la qualité du produit, l’efficacité de livraison et le niveau de maîtrise des coûts. Dans le contexte de l’Industrie 4.0, les décisions de procédé fondées sur l’expérience traditionnelle ne suffisent plus à répondre à des besoins de fabrication complexes et changeants ; la mise en place d’un processus systématisé d’élaboration des solutions de procédé devient un levier clé pour renforcer la compétitivité des entreprises de services d’impression 3D. Cet article expose, à travers l’analyse des besoins, le choix du procédé, l’optimisation des paramètres et la validation de la solution, la chaîne technique complète de l’élaboration d’un plan de procédé.
Cadre du processus d’élaboration du plan de procédé
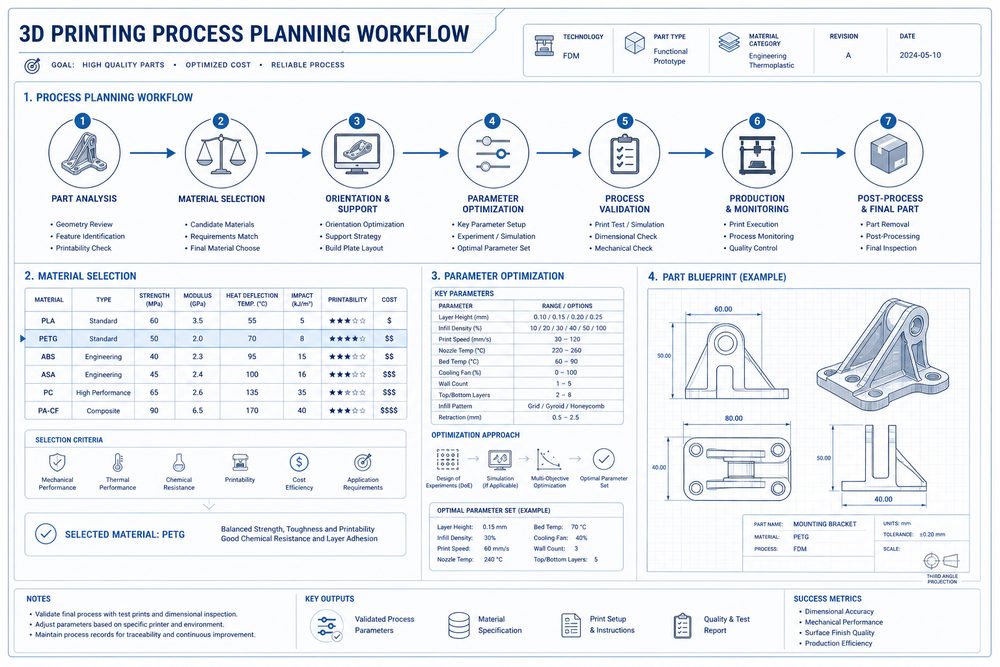
Un processus complet d’élaboration du plan de procédé comprend six étapes essentielles : conversion des besoins en exigences techniques, choix du type de procédé, évaluation du choix des matériaux, conception et optimisation des paramètres, validation et confirmation de la solution, rédaction de la documentation de procédé. Chaque étape comporte des exigences techniques et des critères de qualité explicites, formant un mécanisme de gestion en boucle fermée. Dans la pratique, il est nécessaire d’adapter le processus à la complexité du projet et à l’urgence des délais, mais les étapes essentielles ne peuvent être omises.
Conversion des besoins en exigences techniques
La conversion des besoins en exigences techniques est la première étape de l’élaboration du plan de procédé ; son objectif principal est de transformer les besoins métier du client en paramètres techniques quantifiables. Cela inclut : l’analyse des caractéristiques géométriques (précision dimensionnelle, rugosité de surface, complexité structurelle), les exigences de performance fonctionnelle (performances mécaniques, tenue à la température, stabilité chimique), les conditions d’utilisation (température, humidité, charge), ainsi que les contraintes de volume et de coût. En pratique, cette conversion s’appuie souvent sur un formulaire d’analyse des besoins afin de garantir l’exactitude et l’exhaustivité de la transmission des informations.
Choix du type de procédé
Le choix du type de procédé doit prendre en compte de manière globale les caractéristiques des matériaux, les exigences de précision, les contraintes de coût et le délai de livraison. Les procédés d’impression 3D les plus courants comprennent : le FDM (modélisation par dépôt de fil fondu) — faible coût, matériaux variés, adapté à la validation fonctionnelle et aux pièces à faible résistance ; la SLA (stéréolithographie) — haute précision, excellente qualité de surface, adaptée aux pièces d’apparence et aux pièces de précision ; le SLS (frittage sélectif par laser) — sans support, performances mécaniques élevées, adapté aux pièces fonctionnelles ; la SLM (fusion sélective par laser) — fabrication de pièces métalliques, adaptée aux composants structurels haute performance. Un arbre de décision pour le choix du procédé permet de localiser rapidement la solution optimale.
Choix et évaluation des matériaux
Le choix des matériaux doit être évalué de manière globale à partir de l’adéquation des performances et de la faisabilité du procédé. Les principaux critères d’évaluation comprennent : l’adéquation des performances mécaniques (résistance à la traction, résilience aux chocs, dureté), l’adéquation des performances physiques (résistance à la température, conductivité thermique, densité), la stabilité chimique (résistance à la corrosion, résistance aux intempéries), l’adaptabilité au procédé (aptitude au moulage, taux de retrait, besoin de supports) et l’accessibilité en termes de coût (prix du matériau, délai d’approvisionnement). Une fiche de sélection des matériaux permet d’enregistrer systématiquement les résultats de l’évaluation et de faciliter la traçabilité des décisions.
Conception et optimisation des paramètres
La conception des paramètres est l’étape centrale de l’élaboration du plan de procédé ; elle influence directement la qualité du produit et l’efficacité de production. En prenant le procédé FDM comme exemple, les paramètres clés incluent la hauteur de couche, la densité de remplissage, la vitesse d’impression, la température de la buse et la température du plateau chauffant. L’optimisation des paramètres doit suivre les principes suivants : en cas de priorité à la précision, choisir une faible hauteur de couche (0,1-0,15 mm) ; en cas de priorité à la résistance, augmenter la densité de remplissage (≥50 %) ; en cas de priorité à l’efficacité, augmenter la hauteur de couche (0,3-0,4 mm) et la vitesse d’impression (≥60 mm/s). Une matrice d’optimisation des paramètres permet d’associer rapidement les combinaisons optimales de paramètres aux scénarios d’application typiques.
Détermination de la fenêtre de procédé
La fenêtre de procédé désigne la plage de réglage des paramètres clés tout en garantissant la qualité du produit. Sa détermination nécessite une conception d’essais orthogonaux afin d’examiner systématiquement les interactions entre paramètres. À titre d’exemple, pour le procédé SLS avec le matériau PA12, la fenêtre de puissance laser est de 30 à 45 W, la fenêtre de vitesse de balayage de 1500 à 2500 mm/s, et la fenêtre d’épaisseur de couche déposée de 0,1 à 0,15 mm. Une fois la fenêtre de procédé définie, il est possible d’établir des règles d’ajustement des paramètres afin de faire face aux variations de lots de matériaux et aux changements environnementaux.
Méthodes de validation de la solution
La validation de la solution est une étape indispensable pour garantir la faisabilité du plan de procédé. Les méthodes de validation comprennent : les essais sur éprouvettes (performances mécaniques, précision dimensionnelle, qualité de surface), l’inspection de la première pièce (apparence, fonction, assemblage) et les essais pilotes en petite série (stabilité, cohérence). Le processus de validation doit consigner les paramètres clés et les données qualité afin de constituer une référence de capacité de procédé. Si la validation échoue, des ajustements de paramètres doivent être effectués et une nouvelle validation réalisée jusqu’à satisfaction des exigences de qualité.
Rédaction de la documentation du plan de procédé
La documentation du plan de procédé est un support important pour l’accumulation technique et la réutilisation des connaissances. Une documentation complète comprend : la présentation générale du plan de procédé, les enregistrements de conversion des besoins, la justification du choix du procédé, l’évaluation du choix des matériaux, la conception des paramètres, le rapport d’essais de validation, les points clés du contrôle qualité et les mesures de réponse aux risques. La rédaction doit suivre un modèle standardisé afin de garantir l’exhaustivité des informations et leur traçabilité. La documentation du plan de procédé doit être intégrée au système de gestion des connaissances de l’entreprise afin de servir de référence rapide pour les projets ultérieurs.
Cas pratique : fabrication d’un prototype de pale de moteur d’avion
Un fabricant de moteurs d’avion devait produire un lot de prototypes de pales pour des essais en soufflerie. L’analyse des besoins a montré : longueur de pale de 120 mm, exigence de précision de profil de ±0,15 mm, rugosité de surface Ra≤3,2 μm, et résistance à un flux d’air à 300 °C. Après évaluation du choix du procédé, le SLM aurait pu satisfaire les exigences de performance, mais son coût était trop élevé et son cycle trop long ; le procédé SLA répondait aux exigences de précision et de qualité de surface, mais sa résistance à la température était insuffisante ; la solution retenue a finalement été un procédé SLA en résine haute température, avec ajout, après post-traitement, d’un revêtement résistant aux hautes températures.
Lors de l’étape d’optimisation des paramètres, une combinaison optimale a été déterminée par essais DOE : hauteur de couche de 0,05 mm, densité de remplissage de 100 %, densité de supports de 60 %, durée de post-polymérisation de 30 minutes. Les essais de validation ont montré : précision dimensionnelle de ±0,12 mm, rugosité de surface Ra=2,8 μm, test de résistance à la température concluant. Le délai de livraison du projet a été réduit de 40 %, les coûts ont diminué de 35 % et la satisfaction du client s’est nettement améliorée.
Problèmes courants et solutions
Problème 1 : informations de demande
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.