
परिचय
प्रक्रिया-योजना का निर्माण 3D प्रिंटिंग सेवा की तकनीकी क्षमता का मूल प्रतिबिंब है, जो सीधे उत्पाद की गुणवत्ता, डिलीवरी दक्षता और लागत नियंत्रण स्तर को निर्धारित करता है। औद्योगिक 4.0 की पृष्ठभूमि में, पारंपरिक अनुभव-आधारित प्रक्रिया निर्णय अब जटिल और परिवर्तनशील विनिर्माण आवश्यकताओं को पूरा करने में सक्षम नहीं हैं; इसलिए एक व्यवस्थित प्रक्रिया-योजना निर्माण प्रक्रिया स्थापित करना 3D प्रिंटिंग सेवा उद्यमों के लिए प्रतिस्पर्धात्मकता बढ़ाने का एक प्रमुख चरण बन गया है। यह लेख आवश्यकता विश्लेषण, प्रक्रिया चयन, पैरामीटर अनुकूलन, योजना सत्यापन आदि आयामों से प्रक्रिया-योजना निर्माण की संपूर्ण तकनीकी रूपरेखा प्रस्तुत करेगा।
प्रक्रिया-योजना निर्माण प्रक्रिया रूपरेखा
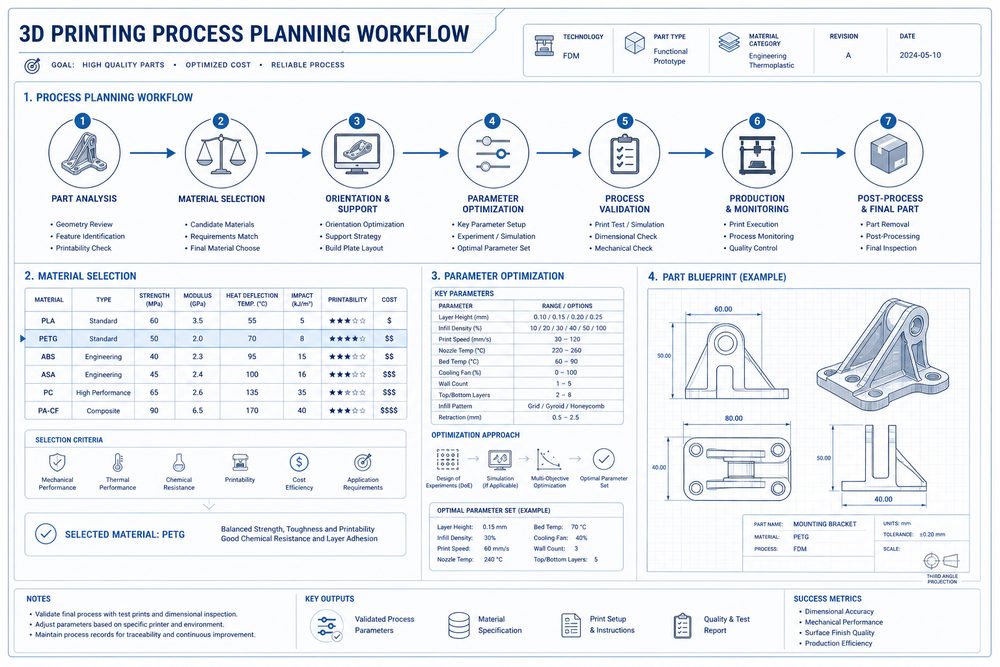
पूर्ण प्रक्रिया-योजना निर्माण प्रक्रिया में छह प्रमुख चरण शामिल हैं: आवश्यकता का तकनीकी रूपांतरण, प्रक्रिया प्रकार का चयन, सामग्री चयन मूल्यांकन, पैरामीटर डिजाइन और अनुकूलन, योजना सत्यापन और पुष्टि, तथा प्रक्रिया दस्तावेज़ीकरण। प्रत्येक चरण के स्पष्ट तकनीकी मानदंड और गुणवत्ता मानक होते हैं, जो एक बंद-लूप प्रबंधन तंत्र बनाते हैं। वास्तविक कार्यान्वयन में, परियोजना की जटिलता और समय की तात्कालिकता के अनुसार प्रक्रिया को संक्षिप्त किया जा सकता है, लेकिन मुख्य चरणों को छोड़ा नहीं जा सकता।
आवश्यकता का तकनीकी रूपांतरण
आवश्यकता का तकनीकी रूपांतरण प्रक्रिया-योजना निर्माण का पहला चरण है, जिसका मूल उद्देश्य ग्राहक की व्यावसायिक आवश्यकताओं को मापनीय तकनीकी पैरामीटरों में बदलना है। इसमें शामिल हैं: ज्यामितीय विशेषताओं का विश्लेषण (आयामी सटीकता, सतह खुरदरापन, संरचनात्मक जटिलता), कार्यात्मक प्रदर्शन आवश्यकताएँ (यांत्रिक गुण, ताप-प्रतिरोध, रासायनिक स्थिरता), उपयोग परिवेश की स्थितियाँ (तापमान, आर्द्रता, भार), तथा उत्पादन मात्रा और लागत संबंधी सीमाएँ। व्यवहार में, आवश्यकता रूपांतरण के लिए अक्सर आवश्यकता विश्लेषण फ़ॉर्म का उपयोग किया जाता है, ताकि सूचना संप्रेषण की शुद्धता और पूर्णता सुनिश्चित हो सके।
प्रक्रिया प्रकार का चयन
प्रक्रिया प्रकार का चयन करते समय सामग्री विशेषताओं, सटीकता आवश्यकताओं, लागत सीमाओं और डिलीवरी अवधि को समग्र रूप से ध्यान में रखना आवश्यक है। प्रमुख 3D प्रिंटिंग प्रक्रियाएँ शामिल हैं: FDM फ्यूज़्ड डिपोज़िशन मॉडलिंग (कम लागत, सामग्री की विविधता, कार्यात्मक सत्यापन और कम-शक्ति वाले भागों के लिए उपयुक्त), SLA स्टीरियोलिथोग्राफी (उच्च सटीकता, अच्छी सतह गुणवत्ता, बाहरी रूप वाले और सटीक भागों के लिए उपयुक्त), SLS सेलेक्टिव लेज़र सिंटरिंग (सपोर्ट की आवश्यकता नहीं, उत्कृष्ट यांत्रिक गुण, कार्यात्मक भागों के लिए उपयुक्त), SLM सेलेक्टिव लेज़र मेल्टिंग (धातु भागों के निर्माण के लिए, उच्च-प्रदर्शन संरचनात्मक भागों के लिए उपयुक्त)। प्रक्रिया चयन निर्णय-वृक्ष उपयुक्त प्रक्रिया योजना को शीघ्रता से पहचानने में मदद कर सकता है।
सामग्री चयन और मूल्यांकन
सामग्री चयन को प्रदर्शन-मैचिंग और प्रक्रिया-व्यवहार्यता के आधार पर समग्र रूप से मूल्यांकित करना चाहिए। प्रमुख मूल्यांकन आयामों में शामिल हैं: यांत्रिक प्रदर्शन मिलान (तन्य शक्ति, आघात-टफनेस, कठोरता), भौतिक प्रदर्शन मिलान (ताप-प्रतिरोध, ऊष्मा चालकता, घनत्व), रासायनिक स्थिरता (संक्षारण प्रतिरोध, मौसम प्रतिरोध), प्रक्रिया अनुकूलता (आकार बनने की क्षमता, संकोचन दर, सपोर्ट की आवश्यकता), तथा लागत-प्राप्यता (सामग्री मूल्य, खरीद चक्र)। सामग्री चयन तालिका मूल्यांकन परिणामों को व्यवस्थित रूप से दर्ज कर सकती है और निर्णय की ट्रेसबिलिटी का समर्थन करती है।
पैरामीटर डिजाइन और अनुकूलन
पैरामीटर डिजाइन प्रक्रिया-योजना निर्माण का मुख्य चरण है, जो सीधे उत्पाद की गुणवत्ता और उत्पादन दक्षता को प्रभावित करता है। FDM प्रक्रिया को उदाहरण के रूप में लें, तो प्रमुख पैरामीटरों में परत ऊँचाई, भराव घनत्व, प्रिंट गति, नोज़ल तापमान और हीट बेड तापमान शामिल हैं। पैरामीटर अनुकूलन को निम्नलिखित सिद्धांतों का पालन करना चाहिए: सटीकता को प्राथमिकता देने पर छोटी परत ऊँचाई (0.1-0.15mm) चुनें, मजबूती को प्राथमिकता देने पर भराव घनत्व बढ़ाएँ (≥50%), दक्षता को प्राथमिकता देने पर परत ऊँचाई (0.3-0.4mm) और प्रिंट गति (≥60mm/s) बढ़ाएँ। पैरामीटर अनुकूलन मैट्रिक्स विशिष्ट अनुप्रयोग परिदृश्यों के लिए सर्वोत्तम पैरामीटर संयोजन को शीघ्रता से मिलाने में मदद कर सकता है।
प्रक्रिया विंडो का निर्धारण
प्रक्रिया विंडो का अर्थ है उत्पाद गुणवत्ता सुनिश्चित करने की शर्त पर प्रमुख पैरामीटरों की समायोज्य सीमा। प्रक्रिया विंडो का निर्धारण ऑर्थोगोनल प्रयोग डिज़ाइन के माध्यम से किया जाना चाहिए, ताकि पैरामीटरों के पारस्परिक प्रभावों का व्यवस्थित अध्ययन हो सके। PA12 सामग्री की SLS प्रक्रिया को उदाहरण के रूप में लें, तो लेज़र शक्ति की विंडो 30-45W, स्कैन गति की विंडो 1500-2500mm/s, और पाउडर परत मोटाई की विंडो 0.1-0.15mm है। प्रक्रिया विंडो निर्धारित होने के बाद, इसके आधार पर पैरामीटर समायोजन नियम बनाए जा सकते हैं, ताकि सामग्री बैच में उतार-चढ़ाव और पर्यावरणीय परिवर्तनों का सामना किया जा सके।
योजना सत्यापन की विधि
योजना सत्यापन प्रक्रिया-योजना की व्यवहार्यता सुनिश्चित करने के लिए आवश्यक चरण है। सत्यापन विधियों में शामिल हैं: नमूना परीक्षण (यांत्रिक गुण, आयामी सटीकता, सतह गुणवत्ता), प्रथम-नमूना निरीक्षण (दिखावट, कार्य, असेंबली), और छोटे बैच का परीक्षण उत्पादन (स्थिरता, एकरूपता)। सत्यापन प्रक्रिया में प्रमुख पैरामीटर और गुणवत्ता डेटा दर्ज किए जाने चाहिए, ताकि प्रक्रिया क्षमता का आधार-रेखा बने। यदि सत्यापन पास नहीं होता है, तो पैरामीटर समायोजित कर पुनः सत्यापन करना चाहिए, जब तक गुणवत्ता आवश्यकताएँ पूरी न हो जाएँ।
प्रक्रिया-योजना दस्तावेज़ीकरण
प्रक्रिया-योजना दस्तावेज़ तकनीकी संचय और ज्ञान पुन: उपयोग का महत्वपूर्ण माध्यम है। एक पूर्ण प्रक्रिया-योजना दस्तावेज़ में शामिल हैं: प्रक्रिया योजना का सारांश, आवश्यकता रूपांतरण रिकॉर्ड, प्रक्रिया चयन का आधार, सामग्री चयन मूल्यांकन, पैरामीटर डिजाइन योजना, सत्यापन परीक्षण रिपोर्ट, गुणवत्ता नियंत्रण के मुख्य बिंदु, और जोखिम-निवारण उपाय। दस्तावेज़ीकरण को मानकीकृत टेम्पलेट के अनुसार तैयार किया जाना चाहिए, ताकि सूचना की पूर्णता और ट्रेसबिलिटी सुनिश्चित हो सके। प्रक्रिया-योजना दस्तावेज़ को उद्यम की ज्ञान प्रबंधन प्रणाली में शामिल किया जाना चाहिए, ताकि आगामी परियोजनाओं के लिए त्वरित संदर्भ उपलब्ध हो सके।
व्यावहारिक केस: विमान इंजन ब्लेड प्रोटोटाइप निर्माण
एक विमान इंजन निर्माता को विंड टनल परीक्षण के लिए ब्लेड प्रोटोटाइपों का एक सेट बनाना था। आवश्यकता विश्लेषण से पता चला: ब्लेड की लंबाई 120mm, प्रोफ़ाइल सटीकता ±0.15mm, सतह खुरदरापन Ra≤3.2μm, और 300℃ वायुप्रवाह तापमान सहन करने की आवश्यकता है। प्रक्रिया चयन मूल्यांकन के बाद, SLM प्रक्रिया प्रदर्शन आवश्यकताओं को पूरा कर सकती थी, लेकिन लागत बहुत अधिक थी और चक्र लंबा था; SLA प्रक्रिया की सटीकता और सतह गुणवत्ता आवश्यकताओं को पूरा करती थी, लेकिन ताप-प्रतिरोध अपर्याप्त था; अंततः उच्च-तापमान रेज़िन SLA प्रक्रिया चुनी गई, और पश्च-प्रसंस्करण में उच्च-तापमान कोटिंग जोड़ी गई।
पैरामीटर अनुकूलन चरण में, DOE प्रयोगों के माध्यम से सर्वोत्तम पैरामीटर संयोजन निर्धारित किया गया: परत ऊँचाई 0.05mm, भराव घनत्व 100%, सपोर्ट घनत्व 60%, पश्च-उपचार समय 30 मिनट। सत्यापन परीक्षणों से पता चला: आयामी सटीकता ±0.12mm, सतह खुरदरापन Ra=2.8μm, ताप-प्रतिरोध परीक्षण पास। परियोजना की डिलीवरी अवधि 40% कम हुई, लागत 35% घट गई, और ग्राहक संतुष्टि में उल्लेखनीय वृद्धि हुई।
सामान्य समस्याएँ और समाधान
समस्या 1: आवश्यकता जानकारी
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।