
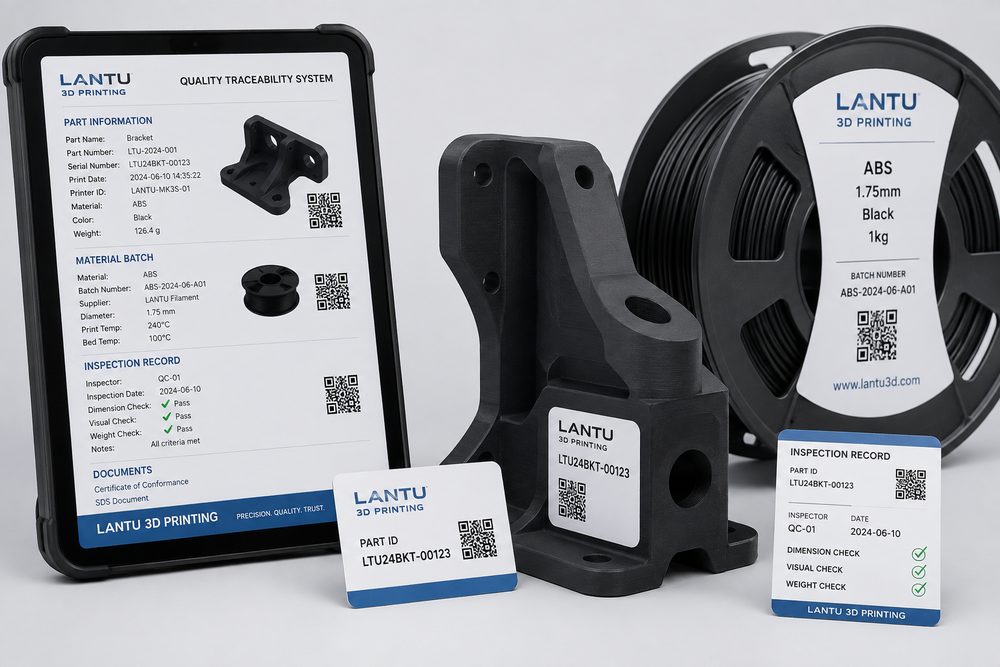
Введение: без прослеживаемости качество остается только догадкой
Заказы на услуги 3D-печати обычно отличаются большим разнообразием, малыми партиями и быстрыми итерациями. Клиент может обновить модель в течение одного дня, инженер — изменить ориентацию печати и поддержки, а специалист по постобработке — доработать внешнюю поверхность. Если нет записей прослеживаемости, то при возникновении проблем со сборкой, отклонения цвета или выхода размеров за допуск будет трудно понять, связана ли причина с версией файла, партией материала, состоянием оборудования или ручной постобработкой.
Прослеживаемость качества нужна не только крупным заводам. Для платформ услуг 3D-печати легкая, но непрерывная цепочка прослеживаемости может заметно снизить затраты на коммуникацию, помочь клиентам понять производственный процесс, а внутренним командам — накопить повторно используемый опыт по качеству. Позиция lantu3D — соединять цифровой проект и физическую поставку, поэтому прослеживаемость должна охватывать весь путь от получения файла до подтверждения отгрузки.
1. Прослеживаемость версий файлов: сначала убедитесь, что печатается правильная модель
Версия файла — это отправная точка цепочки прослеживаемости. Для каждого заказа следует фиксировать исходное имя файла, время получения, подтвержденную клиентом версию, записи инженерных изменений и окончательную версию для печати. Если инженер вносил исправления, например закрывал поверхности, утолщал стенки, разделял деталь, добавлял отверстия для удаления порошка или корректировал посадочные зазоры, необходимо создать новую версию и сохранить описание изменений. Нельзя использовать в качестве единственного ориентира расплывчатые названия вроде «final», «new», «改2».
Рекомендуется применять схему именования по принципу: номер заказа + номер детали + номер версии, например B3D-260904-A03-V02. Версия, подтвержденная клиентом, должна быть зафиксирована, а любые последующие изменения — повторно согласованы. Для нескольких похожих деталей также помогут миниатюры, снимки ключевых размеров и хэш-файл, чтобы избежать путаницы. Когда версия файла понятна, дальнейшая оценка качества получает надежную основу.
2. Прослеживаемость технологических параметров: фиксируйте ключевые переменные, влияющие на результат
Для разных технологий 3D-печати нужно фиксировать разные параметры. Для SLA следует записывать марку материала, толщину слоя, угол расположения, стратегию поддержек, экспозицию или настройки оборудования, а также время мойки и отверждения; для SLS — партию материала, коэффициент обновления порошка, толщину слоя, положение в рабочей камере, время охлаждения и способ очистки; для металлической SLM — партию порошка, толщину слоя, лазерную стратегию, термообработку, способ резки и базу для последующей механообработки.
Не все параметры нужно вручную заполнять в длинной форме. Можно архивировать как приложения задания оборудования, снимки процесса нарезки и ярлыки партий материалов. Главное, чтобы при возникновении проблемы можно было вернуться назад и проверить: были ли детали одной партии изготовлены из одной партии материала, находились ли они на краю камеры печати, проходили ли одинаковую постобработку и использовались ли одинаковые критерии контроля.
3. Прослеживаемость отклонений в процессе: превращайте записи о сбоях в предупреждение о рисках
Многие команды фиксируют только успешную отгрузку, игнорируя неудачные этапы. На самом деле неудачи печати, обрыв поддержек, сложности с удалением порошка, деформация, загрязнение поверхности и количество доработок — это очень ценные данные для прослеживаемости. Запись отклонений нужна не для поиска виноватых, а для понимания, повторяется ли риск.
Рекомендуется разделять отклонения на риски проектирования, технологические риски, риски оборудования, риски материала и риски постобработки. Каждая запись о проблеме должна как минимум содержать время обнаружения, номер детали, описание явления, временное решение, оценку первопричины и меры предотвращения. Например, если у нейлоновой защелки после очистки порошка многократно возникает локальное побеление, это может указывать на недостаточную толщину стенки, малый радиус скругления или нехватку пространства для деформации при сборке; если у смоляной детали после вторичного отверждения появляется коробление, нужно перепроверить ориентацию размещения и приспособление для отверждения.
4. Прослеживаемость записей контроля: чтобы решение о годности имело доказательства
Предотгрузочный контроль должен быть сосредоточен на показателях, которые действительно важны клиенту, а не на формальной отметке. Обычно проверяют ключевые размеры, сопряжения, видимые поверхности, количество, цвет, уровень постобработки и состояние упаковки. Для функциональных деталей можно добавить испытания на нагрузку, вставку/извлечение, герметичность или термостойкость; для демонстрационных изделий — проверку цветоразличия, адгезии краски и дефектов поверхности.
Записи контроля должны включать проектное значение, фактическое измерение, критерий приемки и имя контролера. Для размерных данных можно приложить фото штангенциркуля, отчет координатно-измерительной машины или сравнительные изображения сканирования; для внешнего вида — архивировать фотографии под стандартным освещением. Если клиент позже сообщит о проблеме, записи контроля помогут обеим сторонам быстро установить, существовала ли она до отгрузки или возникла при транспортировке, сборке или эксплуатации.
5. Прослеживаемость упаковки и отгрузки: качество поставки происходит не только в цехе
Способ упаковки деталей 3D-печати напрямую влияет на качество поставки. Длинные детали, тонкостенные детали и окрашенные изделия во время транспортировки легко подвергаются давлению, трению или деформации. Прослеживаемость отгрузки должна фиксировать упаковочные материалы, способ разделения, маркировку, список количества, номер логистической накладной и фотографии отправки. Для дорогих или хрупких деталей рекомендуется индивидуальное разделение, фиксация пеноматериалом, усиление внешней коробки и маркировка ориентации.
Если клиент после получения обнаружит недостачу, смешение деталей или повреждение, полные упаковочные записи быстро покажут, на каком этапе возникла проблема. Для заказов с поэтапной поставкой в ведомости также нужно указывать партию, уже отправленное количество, оставшееся количество и соответствующую версию файла, чтобы избежать смешивания версий при сборке на стороне клиента.
6. Анализ данных: система прослеживаемости в итоге должна служить улучшениям
Ценность прослеживаемости качества заключается не только в последующем поиске информации, но и в постоянном улучшении. Анализируя типы отклонений, долю переделок, проблемы с материалами, время постобработки и причины жалоб клиентов, можно определить участки, требующие первоочередной оптимизации. Например, если у определенного типа тонкостенных корпусов доля доработок стабильно превышает 8%, на этапе проверки конструкции следует добавить предупреждение о толщине стенки; если жалобы на различие цвета у окрашенных деталей сосредоточены на одной группе изделий, следует скорректировать процесс пакетного окрашивания и подтверждения образца.
Легкую систему прослеживаемости можно начать с таблиц, QR-меток и общих рабочих заданий, постепенно переходя к системному управлению. Важно не то, насколько сложен инструмент, а оставляет ли каждый этап проверяемые записи.
Заключение: прослеживаемость качества — основа доверия в сервисном производстве
В услугах 3D-печати прослеживаемость качества связывает файлы, материалы, оборудование, процесс, контроль, упаковку и обратную связь от клиента. Она ускоряет локализацию проблем, делает границы ответственности более понятными и повышает надежность следующей поставки. Для корпоративных клиентов именно сервисная платформа с возможностью прослеживаемости действительно способна поддерживать долгосрочное сотрудничество — от опытных образцов до мелкосерийных поставок.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.