
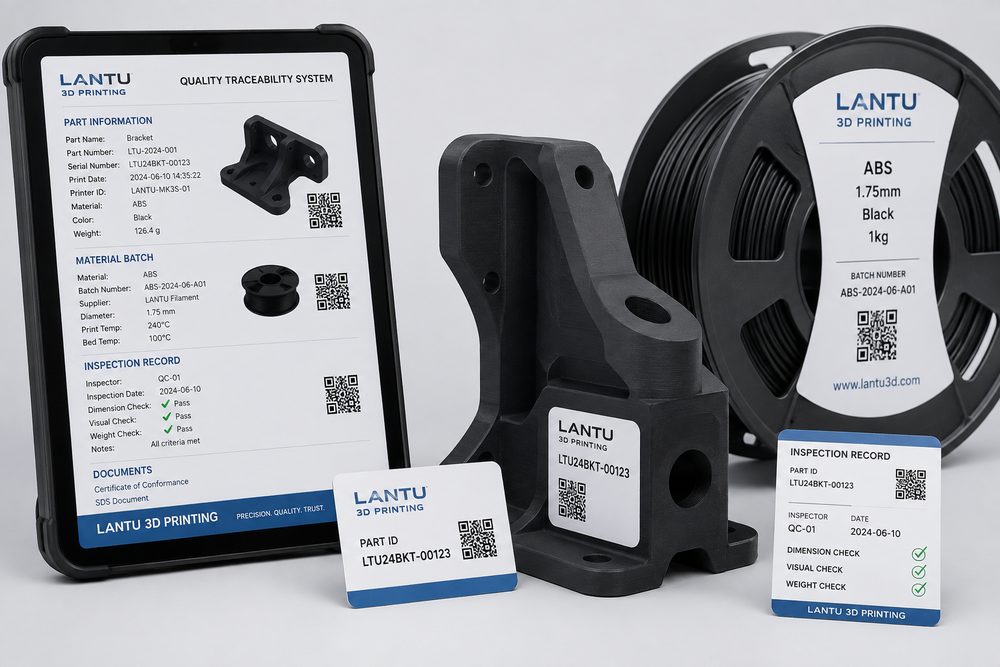
Introduction : sans traçabilité, les problèmes de qualité ne sont que des suppositions
Les commandes de services d’impression 3D se caractérisent souvent par une grande variété de pièces, de petites séries et des itérations rapides. Un client peut mettre à jour son modèle dans la journée, un ingénieur peut ajuster les supports selon l’orientation d’impression, et l’équipe de post-traitement peut retoucher une face esthétique. Sans enregistrement de traçabilité, dès qu’un problème d’assemblage, un écart de couleur ou une tolérance dimensionnelle non conforme apparaît, il devient très difficile de déterminer s’il provient de la version du fichier, du lot de matériau, de l’état de la machine ou du post-traitement manuel.
La traçabilité n’est pas réservée aux grandes usines. Pour une plateforme de services d’impression 3D, une chaîne de traçabilité légère mais continue peut réduire fortement les coûts de communication, aider le client à comprendre le processus de fabrication et permettre aux équipes internes d’accumuler une expérience qualité réutilisable. La position de lantu3D est de relier la conception au livrable physique ; la traçabilité doit donc couvrir l’ensemble du parcours, de la réception du fichier jusqu’à la confirmation d’expédition.
1. Traçabilité des versions de fichiers : s’assurer d’abord que c’est le bon modèle qui est imprimé
La version du fichier est le point de départ de la chaîne de traçabilité. Chaque commande doit enregistrer le nom du fichier original, l’heure de réception, la version confirmée par le client, les modifications apportées par l’ingénierie et la version finale imprimée. Si l’ingénieur effectue des corrections, par exemple une réparation de surface, un épaississement, un découpage en plusieurs pièces, l’ajout de trous d’évacuation de poudre ou un ajustement des jeux d’assemblage, une nouvelle version doit être créée avec une note de modification conservée. Il faut éviter de s’appuyer uniquement sur des noms ambigus comme « final », « new » ou « modif 2 ».
Il est recommandé d’adopter une convention de nommage basée sur le numéro de commande + l’identifiant de la pièce + le numéro de version, par exemple B3D-260904-A03-V02. La version confirmée par le client doit être verrouillée, et toute modification ultérieure doit faire l’objet d’une nouvelle validation. Pour des pièces multiples et similaires, les vignettes, les captures des cotes clés et la valeur de hachage du fichier peuvent aussi aider à éviter les confusions. Lorsque la version du fichier est claire, l’analyse qualité en aval repose sur une base solide.
2. Traçabilité des paramètres de procédé : enregistrer les variables clés qui influencent le résultat
Chaque procédé d’impression 3D nécessite l’enregistrement de paramètres différents. Pour la SLA, il faut noter le matériau, l’épaisseur de couche, l’orientation de placement, la stratégie de support, l’exposition ou la configuration de la machine, ainsi que les temps de nettoyage et de post-polymérisation. Pour la SLS, il faut enregistrer le lot de matériau, le taux de renouvellement de la poudre, l’épaisseur de couche, la position dans le volume d’impression, le temps de refroidissement et la méthode de dépoudrage. Pour la SLM métal, il faut consigner le lot de poudre, l’épaisseur de couche, la stratégie laser, le traitement thermique, le mode de découpe et les références d’usinage.
Il n’est pas nécessaire de tout saisir manuellement en détail. Les ordres de fabrication machine, les captures d’écran du tranchage et les étiquettes de lots de matériau peuvent être archivés en pièces jointes. L’essentiel est que, lorsqu’un problème survient, il soit possible de revenir en arrière : les pièces du même lot proviennent-elles du même lot de matériau ? Étaient-elles placées en bord de plateau ? Ont-elles subi le même flux de post-traitement ? Les mêmes critères de contrôle ont-ils été utilisés ?
3. Traçabilité des anomalies de processus : transformer les échecs en indicateurs de risque
De nombreuses équipes ne documentent que les livraisons réussies et négligent les échecs en cours de route. En réalité, les échecs d’impression, la rupture des supports, les difficultés de dépoudrage, les déformations, les contaminations de surface et le nombre de retouches sont des informations de traçabilité extrêmement précieuses. Enregistrer une anomalie ne sert pas à chercher un responsable, mais à savoir si le risque est répétitif.
Il est conseillé de classer les anomalies en cinq catégories : risque de conception, risque de procédé, risque machine, risque matériau et risque de post-traitement. Chaque enregistrement d’anomalie doit au minimum contenir l’heure de détection, l’identifiant de la pièce, la description du phénomène, le traitement temporaire, l’hypothèse de cause racine et les actions préventives. Par exemple, si un clip en nylon présente à plusieurs reprises un blanchiment local après le dépoudrage, cela peut indiquer une épaisseur de paroi, un rayon de congé ou un espace de déformation insuffisants. Si une pièce en résine se voile après une seconde polymérisation, il faut revoir l’orientation de placement et le gabarit de polymérisation.
4. Traçabilité des contrôles : faire reposer la conformité sur des preuves
Le contrôle avant expédition doit se concentrer sur les indicateurs qui intéressent réellement le client, et non sur une validation purement formelle. Les contrôles courants incluent les cotes clés, les ajustements d’assemblage, les surfaces apparentes, les quantités, la couleur, le niveau de post-traitement et l’état de l’emballage. Pour les pièces fonctionnelles, on peut ajouter des essais de charge, d’insertion/extraction, d’étanchéité ou de résistance à la température. Pour les pièces de présentation, on peut ajouter la mesure des écarts de couleur, l’adhérence de la peinture et l’inspection des défauts de surface.
Le dossier de contrôle doit contenir la valeur de conception, la valeur mesurée, le critère de décision et le nom de l’opérateur. Les relevés dimensionnels peuvent être appuyés par des photos au pied à coulisse, des rapports de machine à mesurer tridimensionnelle ou des comparaisons par scan. Les contrôles d’aspect peuvent être archivés en photo sous éclairage standard. Si le client signale un problème par la suite, ces enregistrements permettent de déterminer rapidement s’il était déjà présent avant expédition, ou s’il a été causé par le transport, l’assemblage ou l’utilisation.
5. Traçabilité de l’emballage et de l’expédition : la qualité ne s’arrête pas à l’atelier
La méthode d’emballage des pièces imprimées en 3D influence directement la qualité de livraison. Les pièces longues et fines, les pièces à paroi mince et les pièces peintes sont facilement soumises à la pression, au frottement ou à la déformation pendant le transport. La traçabilité d’expédition doit enregistrer les matériaux d’emballage, le mode de séparation, les étiquettes, la liste des quantités, le numéro de suivi logistique et les photos d’envoi. Pour les pièces de grande valeur ou fragiles, il est recommandé d’utiliser une isolation pièce par pièce, un calage en mousse, un renfort de carton externe et des indications de sens.
Si le client constate une pièce manquante, une pièce mélangée ou une casse à la réception, un dossier d’emballage complet permet de déterminer rapidement à quel stade le problème est survenu. Pour les commandes livrées en plusieurs lots, il faut également indiquer dans la liste le lot, la quantité déjà expédiée, la quantité restante à expédier et la version de fichier correspondante, afin d’éviter tout mélange de versions lors de l’assemblage chez le client.
6. Analyse des données : le système de traçabilité doit au final servir l’amélioration
La valeur de la traçabilité qualité ne réside pas seulement dans la consultation a posteriori, mais aussi dans l’amélioration continue. En analysant les types d’anomalies, les taux de reprise, les problèmes de matériau, le temps passé en post-traitement et les causes de réclamation client, il est possible d’identifier les étapes les plus urgentes à optimiser. Par exemple, si le taux de reprise d’un type de coque à paroi mince dépasse durablement 8 %, il faut renforcer les consignes sur l’épaisseur de paroi dès la revue de conception. Si les réclamations concernant les écarts de teinte sur des pièces teintes se concentrent sur un même type de lot, il faut ajuster le processus de teinture par lot et de validation sur échantillon.
Une traçabilité légère peut commencer avec des tableaux, des étiquettes Code QR et des ordres de fabrication partagés, puis évoluer progressivement vers une gestion systématisée. L’important n’est pas la complexité de l’outil, mais le fait que chaque étape accepte de laisser une trace vérifiable.
Conclusion : la traçabilité qualité est la base de confiance de la fabrication orientée service
Dans les services d’impression 3D, la traçabilité qualité relie les fichiers, les matériaux, les machines, les procédés, les contrôles, l’emballage et les retours clients. Elle accélère la localisation des problèmes, clarifie les responsabilités et rend les livraisons suivantes plus fiables. Pour les clients professionnels, une plateforme de services dotée de capacités de traçabilité est la seule qui puisse réellement soutenir une coopération de long terme, depuis les prototypes de R&D jusqu’aux livraisons en petite série.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.