
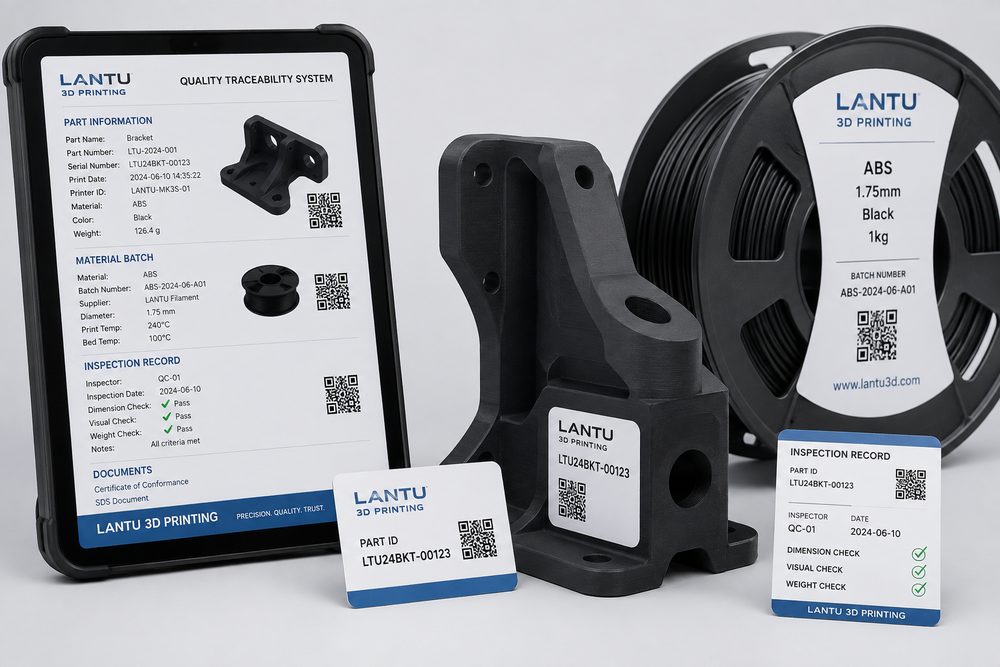
Inleiding: zonder traceerbaarheid is kwaliteit alleen giswerk
3D-printopdrachten kenmerken zich vaak door veel varianten, kleine series en snelle iteraties. Een klant kan het model binnen één dag bijwerken, een engineer kan op basis van de printoriëntatie support aanpassen, en een nabewerkingsmedewerker kan het zichtoppervlak bijwerken. Als traceerregistraties ontbreken, is het bij montageproblemen, kleurafwijkingen of maattolerantieproblemen vrijwel onmogelijk om vast te stellen of de oorzaak ligt bij de bestandsversie, de materiaalbatch, de machineconditie of handmatige nabewerking.
Kwaliteitsherleidbaarheid is niet alleen iets voor grote fabrieken. Voor 3D-printserviceplatforms kan een lichte maar doorlopende traceerketen de communicatiekosten aanzienlijk verlagen, klanten inzicht geven in het productieproces en interne teams helpen reproduceerbare kwaliteitskennis op te bouwen. De positionering van lantu3D is om ontwerp en fysieke levering met elkaar te verbinden; daarom moet traceerbaarheid het volledige traject van bestandsontvangst tot afleverbevestiging dekken.
1. Traceerbaarheid van bestandsversies: zorg eerst dat het juiste model wordt geprint
De bestandsversie is het startpunt van de traceerketen. Elke order moet de oorspronkelijke bestandsnaam, ontvangsttijd, door de klant goedgekeurde versie, engineeringwijzigingen en de uiteindelijke printversie vastleggen. Als een engineer reparaties uitvoert, zoals het dichten van open oppervlakken, verdikken, opsplitsen van onderdelen, het toevoegen van poederafvoeropeningen of het aanpassen van passing, moet er een nieuwe versie worden aangemaakt met een duidelijke wijzigingsomschrijving. Vermijd vage namen zoals “final”, “new” of “wijziging2” als enige referentie.
Het is aan te raden om een naamgevingsconventie te gebruiken met ordernummer + onderdeelnummer + versienummer, bijvoorbeeld B3D-260904-A03-V02. De versie die door de klant is bevestigd, moet worden vastgezet; latere wijzigingen vereisen een nieuwe bevestiging. Voor meerdere vergelijkbare onderdelen helpen miniaturen, screenshots van kritieke maten en bestands-hashes om verwarring te voorkomen. Als de bestandsversie duidelijk is, ontstaat er een stevige basis voor latere kwaliteitsbeoordeling.
2. Traceerbaarheid van procesparameters: registreer de variabelen die het resultaat beïnvloeden
Verschillende 3D-printprocessen vereisen verschillende parameterregistraties. Voor SLA moeten materiaaltype, laagdikte, bouworiëntatie, supportstrategie, belichtings- of machine-instellingen, reinigingsduur en uithardingstijd worden vastgelegd; voor SLS moeten materiaalbatch, poederverversingsratio, laagdikte, positie in de bouwkamer, afkoeltijd en ontpoederingsmethode worden geregistreerd; voor metaal-SLM moeten poederbatch, laagdikte, lasersstrategie, warmtebehandeling, snijmethode en referentievlak voor nabewerking worden genoteerd.
Niet alle parameters hoeven handmatig in lange lijsten te worden ingevuld. Machine-jobtickets, screenshots van slicing-instellingen en labels van materiaalbatches kunnen als bijlagen worden gearchiveerd. Het belangrijkste is dat bij een probleem kan worden teruggekeken: kwamen de onderdelen uit dezelfde materiaalbatch, bevonden ze zich aan de rand van de bouwkamer, doorliepen ze hetzelfde nabewerkingsproces en werd dezelfde inspectienorm gebruikt?
3. Traceerbaarheid van procesafwijkingen: maak van foutregistraties een risicowaarschuwing
Veel teams registreren alleen succesvolle leveringen en negeren mislukte trajecten. In werkelijkheid zijn mislukte prints, afbrekende supports, problemen bij ontpoederen, vervorming, oppervlakvervuiling en het aantal herbewerkingen zeer waardevolle traceergegevens. Afwijkingen registreren is niet bedoeld om schuld toe te wijzen, maar om te beoordelen of een risico zich herhaalt.
Het is verstandig om afwijkingen in te delen in ontwerp-, proces-, machine-, materiaal- en nabewerkingsrisico’s. Elke afwijkingsregistratie moet ten minste de detectietijd, onderdeelnummer, beschrijving van het verschijnsel, tijdelijke maatregel, vermoedelijke hoofdoorzaak en preventieve maatregel bevatten. Als een nylon cliponderdeel na ontpoederen meerdere keren plaatselijke witvorming vertoont, kan dit wijzen op onvoldoende wanddikte, een te kleine afronding of te weinig ruimte voor assemblagevervorming; als een harsonderdeel na een tweede uitharding kromtrekt, moeten bouworiëntatie en uithardingsmal opnieuw worden gecontroleerd.
4. Traceerbaarheid van inspectie: maak goedkeuring aantoonbaar
De eindinspectie vóór verzending moet aansluiten op de indicatoren die de klant echt belangrijk vindt, en niet op een formalistische afvinkprocedure. Veelvoorkomende inspectiepunten zijn kritieke afmetingen, montagepassing, zichtoppervlakken, aantal, kleur, afwerkingsniveau en verpakkingsstaat. Voor functionele onderdelen kunnen belasting-, in-/uitklik-, afdichtings- of temperatuurtests worden toegevoegd; voor display-onderdelen kunnen kleursverschil, hechting van lak en controle op oppervlakdefecten worden opgenomen.
Inspectierapporten moeten ontwerpspecificaties, gemeten waarden, acceptatiecriteria en de inspecteur bevatten. Maatgegevens kunnen worden vastgelegd met foto’s van schuifmaten, CMM-rapporten of vergelijkingsbeelden van scans; visuele controles kunnen worden gearchiveerd met foto’s onder gestandaardiseerd licht. Als de klant later een probleem meldt, helpt de inspectiehistorie beide partijen snel te bepalen of het probleem al vóór verzending bestond of tijdens transport, montage of gebruik is ontstaan.
5. Traceerbaarheid van verpakking en verzending: kwaliteitslevering stopt niet in de werkplaats
De verpakkingsmethode van 3D-geprinte onderdelen heeft direct invloed op de leveringskwaliteit. Slanke onderdelen, dunwandige onderdelen en gespoten onderdelen zijn tijdens transport gevoelig voor druk, wrijving of vervorming. Verzendtraceerbaarheid moet verpakkingsmateriaal, scheidingsmethode, labels, paklijst, trackingnummer en verzendfoto’s registreren. Voor waardevolle of kwetsbare onderdelen is enkelvoudige isolatie, schuimpositionering, versterkte buitendoos en oriëntatiemarkering aan te bevelen.
Als een klant na ontvangst ontbrekende onderdelen, gemixte onderdelen of schade meldt, kan met een volledige verpakkingsregistratie snel worden vastgesteld in welke fase het probleem is ontstaan. Voor orders met deelzendingen moet de paklijst ook de batch, het reeds verzonden aantal, het nog te verzenden aantal en de bijbehorende bestandsversie vermelden, zodat klanten tijdens montage geen verschillende versies door elkaar gebruiken.
6. Dataverwerking achteraf: traceerbaarheid moet uiteindelijk verbetering ondersteunen
De waarde van kwaliteitsherleidbaarheid zit niet alleen in achteraf opzoeken, maar vooral in continue verbetering. Door afwijkingstypen, herbewerkingspercentage, materiaalproblemen, nabewerkingstijd en oorzaken van klantklachten te analyseren, kunnen de belangrijkste optimalisatiepunten worden gevonden. Als een bepaald type dunwandige behuizing structureel meer dan 8% herbewerkingen kent, moet in de ontwerpfase een dikkere wand worden aanbevolen; als klachten over kleurverschil bij geverfde onderdelen geconcentreerd optreden, moeten batchkleuring en de bevestiging van referentiemonsters worden aangepast.
Lichtgewicht traceerbaarheid kan beginnen met spreadsheets, QR-labels en gedeelde jobtickets en geleidelijk overgaan naar systematisch beheer. Het gaat niet om de complexiteit van de tool, maar om de vraag of elk proces bereid is verifieerbare registraties achter te laten.
Conclusie: kwaliteitsherleidbaarheid is de basis van vertrouwen in servicegerichte productie
In 3D-printservices verbindt traceerbaarheid bestanden, materialen, machines, processen, inspectie, verpakking en klantfeedback. Daardoor worden problemen sneller gelokaliseerd, worden verantwoordelijkheidsgrenzen duidelijker en wordt elke volgende levering betrouwbaarder. Voor zakelijke klanten kan alleen een serviceplatform met traceerbaarheid echt de langdurige samenwerking ondersteunen van prototypen in R&D tot levering van kleine series.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.