
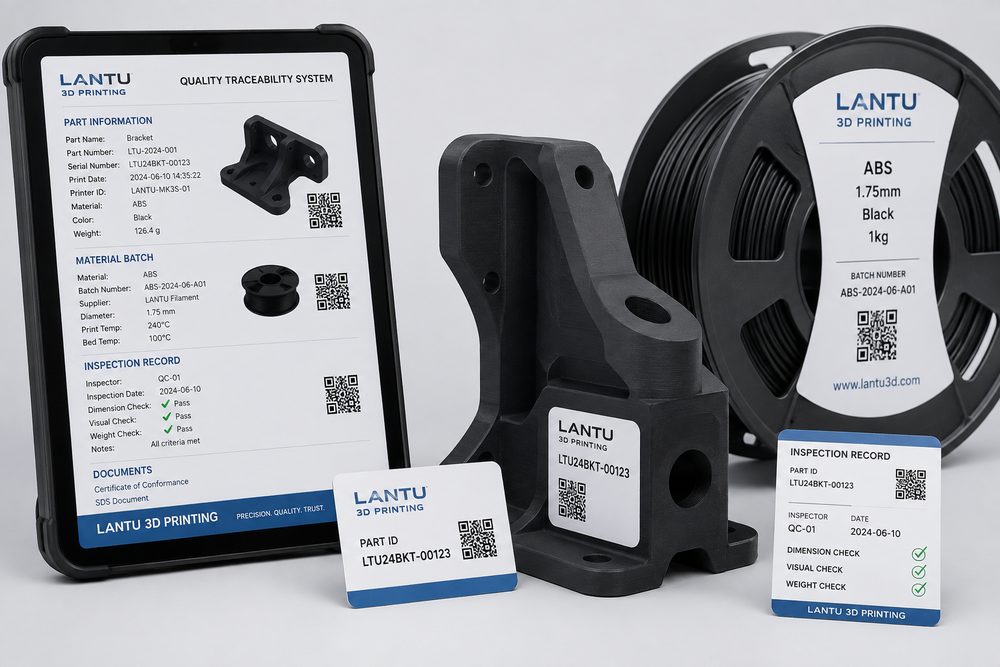
Pendahuluan: Tanpa ketertelusuran, masalah kualitas hanya bisa ditebak
Pesanan layanan 3D printing umumnya memiliki karakteristik beragam jenis, volume kecil, dan iterasi cepat. Klien mungkin memperbarui model dalam satu hari, engineer mungkin menyesuaikan penyangga berdasarkan arah cetak, dan staf pascaproses mungkin melakukan perapian pada permukaan luar. Jika tidak ada catatan ketertelusuran, ketika muncul masalah perakitan, perbedaan warna, atau dimensi di luar toleransi, akan sulit menentukan apakah sumber masalahnya berasal dari versi file, batch material, status mesin, atau pascaproses manual.
Ketertelusuran kualitas bukan hanya sistem yang dibutuhkan pabrik besar. Bagi platform layanan 3D printing, jalur ketertelusuran yang ringan namun berkesinambungan dapat secara signifikan menurunkan biaya komunikasi, membantu klien memahami proses manufaktur, dan membantu tim internal mengumpulkan pengalaman kualitas yang dapat digunakan kembali. lantu3D diposisikan sebagai penghubung antara desain digital dan pengiriman fisik, sehingga ketertelusuran harus mencakup jalur lengkap dari penerimaan file hingga tanda terima pengiriman.
1. Ketertelusuran versi file: pastikan yang dicetak adalah model yang benar
Versi file adalah titik awal jalur ketertelusuran. Setiap pesanan harus mencatat nama file asli, waktu penerimaan, versi yang dikonfirmasi klien, catatan modifikasi engineer, dan versi cetak akhir. Jika engineer melakukan perbaikan, misalnya menambal permukaan, menebalkan dinding, memisahkan komponen, menambah lubang pembuangan bubuk, atau menyesuaikan celah perakitan, maka harus dibuat versi baru dan disimpan penjelasan perubahannya. Jangan menggunakan penamaan samar seperti “final”, “new”, atau “revisi2” sebagai satu-satunya acuan.
Disarankan memakai format penamaan nomor pesanan + nomor komponen + nomor versi, misalnya B3D-260904-A03-V02. Versi yang sudah dikonfirmasi klien harus dikunci, dan perubahan berikutnya wajib dikonfirmasi ulang. Untuk beberapa komponen yang serupa, thumbnail, tangkapan layar dimensi penting, dan nilai hash file juga dapat membantu menghindari kebingungan. Jika versi file jelas, penilaian kualitas di tahap berikutnya memiliki dasar yang kuat.
2. Ketertelusuran parameter proses: catat variabel kunci yang memengaruhi hasil
Setiap proses 3D printing membutuhkan parameter pencatatan yang berbeda. SLA perlu mencatat tipe material, ketebalan lapisan, sudut penempatan, strategi penyangga, paparan atau konfigurasi mesin, serta waktu pencucian dan pengeringan; SLS perlu mencatat batch material, rasio pembaruan bubuk, ketebalan lapisan, posisi di ruang cetak, waktu pendinginan, dan metode pembersihan bubuk; SLM logam perlu mencatat batch bubuk, ketebalan lapisan, strategi laser, perlakuan panas, metode pemotongan, dan acuan machining.
Tidak semua parameter harus diisi manual secara panjang lebar. Job sheet mesin, tangkapan layar slicing, dan label batch material dapat diarsipkan sebagai lampiran. Yang terpenting adalah ketika masalah terjadi, kita dapat menelusuri kembali: apakah komponen dalam batch yang sama berasal dari batch material yang sama, apakah berada di tepi ruang cetak, apakah melalui alur pascaproses yang sama, dan apakah menggunakan standar inspeksi yang sama.
3. Ketertelusuran anomali proses: ubah catatan kegagalan menjadi peringatan risiko
Banyak tim hanya mencatat pengiriman yang berhasil, tetapi mengabaikan proses yang gagal. Padahal, kegagalan cetak, patahnya penyangga, kesulitan membersihkan bubuk, deformasi, kontaminasi permukaan, dan jumlah perbaikan ulang adalah informasi ketertelusuran yang sangat berharga. Mencatat anomali bukan untuk mencari kesalahan, melainkan untuk menilai apakah suatu risiko memiliki pola berulang.
Disarankan untuk membagi anomali menjadi risiko desain, risiko proses, risiko mesin, risiko material, dan risiko pascaproses. Setiap catatan anomali setidaknya harus memuat waktu ditemukan, nomor komponen, deskripsi gejala, penanganan sementara, penilaian akar masalah, dan tindakan pencegahan. Misalnya, sebuah komponen pengait nilon yang setelah pembersihan bubuk berulang kali menunjukkan pemutihan lokal mungkin menandakan ketebalan dinding, radius fillet, atau ruang deformasi perakitan yang tidak memadai; sementara komponen resin yang melengkung setelah curing kedua perlu memeriksa ulang arah penempatan dan fixture curing.
4. Ketertelusuran catatan inspeksi: buat keputusan kelulusan memiliki bukti
Inspeksi sebelum pengiriman harus berfokus pada indikator yang benar-benar penting bagi klien, bukan sekadar stempel formal. Isi inspeksi umum mencakup dimensi kunci, hubungan perakitan, permukaan luar, jumlah, warna, tingkat pascaproses, dan kondisi kemasan. Untuk komponen fungsional, dapat ditambahkan uji beban, uji pasang-lepas, uji kedap, atau uji tahan suhu; untuk komponen display, dapat ditambahkan perbedaan warna, daya lekat cat semprot, dan pemeriksaan cacat permukaan.
Catatan inspeksi harus memuat nilai desain, nilai ukur aktual, standar penilaian, dan nama pemeriksa. Catatan dimensi dapat menggunakan foto jangka sorong, laporan CMM, atau gambar perbandingan hasil scan; catatan tampilan dapat diarsipkan dalam foto di bawah sumber cahaya standar. Jika klien kemudian melaporkan masalah, catatan inspeksi dapat membantu kedua pihak dengan cepat menentukan apakah masalah sudah ada sebelum dikirim, atau terjadi selama transportasi, perakitan, atau penggunaan.
5. Ketertelusuran pengemasan dan pengiriman: kualitas pengantaran tidak hanya terjadi di bengkel
Cara pengemasan komponen 3D printing secara langsung memengaruhi kualitas pengantaran. Komponen panjang, komponen berdinding tipis, dan komponen yang dicat mudah tertekan, bergesekan, atau berubah bentuk selama pengiriman. Ketertelusuran pengiriman harus mencatat material kemasan, metode pemisahan, label, daftar jumlah, nomor resi logistik, dan foto sebelum pengiriman. Untuk komponen bernilai tinggi atau mudah rusak, disarankan menggunakan isolasi per unit, penempatan dengan busa, penguatan kotak luar, dan penandaan arah.
Jika klien menerima barang lalu menemukan item kurang, tercampur, atau rusak, catatan pengemasan yang lengkap dapat dengan cepat menentukan di tahap mana masalah terjadi. Untuk pesanan yang dikirim bertahap, daftar juga harus menandai batch, jumlah yang sudah dikirim, jumlah yang masih menunggu, dan versi file yang terkait, agar klien tidak mencampur versi saat perakitan di lokasi.
6. Evaluasi data: sistem ketertelusuran pada akhirnya harus mendukung perbaikan
Nilai ketertelusuran kualitas bukan hanya untuk penelusuran setelah kejadian, tetapi terutama untuk perbaikan berkelanjutan. Dengan menganalisis jenis anomali, rasio rework, masalah material, waktu pascaproses, dan alasan keluhan pelanggan, kita dapat menemukan tahap yang paling perlu dioptimalkan. Misalnya, jika tingkat perbaikan ulang suatu jenis casing berdinding tipis terus-menerus melebihi 8%, maka pada tahap review desain perlu ditambahkan peringatan ketebalan dinding; jika keluhan perbedaan warna pada komponen berwarna terkonsentrasi pada batch tertentu, maka proses pewarnaan massal dan konfirmasi sampel perlu disesuaikan.
Ketertelusuran ringan dapat dimulai dari spreadsheet, label kode QR, dan job sheet bersama, lalu bertahap beralih ke manajemen yang lebih sistematis. Kuncinya bukan kompleksitas alat, melainkan apakah setiap tahap bersedia meninggalkan catatan yang dapat diverifikasi.
Kesimpulan: ketertelusuran kualitas adalah dasar kepercayaan dalam manufaktur berbasis layanan
Dalam layanan 3D printing, ketertelusuran kualitas menghubungkan file, material, mesin, proses, inspeksi, pengemasan, dan umpan balik pelanggan. Ini membuat penentuan sumber masalah lebih cepat, batas tanggung jawab lebih jelas, dan pengiriman berikutnya lebih andal. Bagi pelanggan korporat, platform layanan yang memiliki kemampuan ketertelusuran adalah syarat penting untuk benar-benar mendukung kerja sama jangka panjang, dari sampel R&D hingga pengiriman skala kecil.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.