
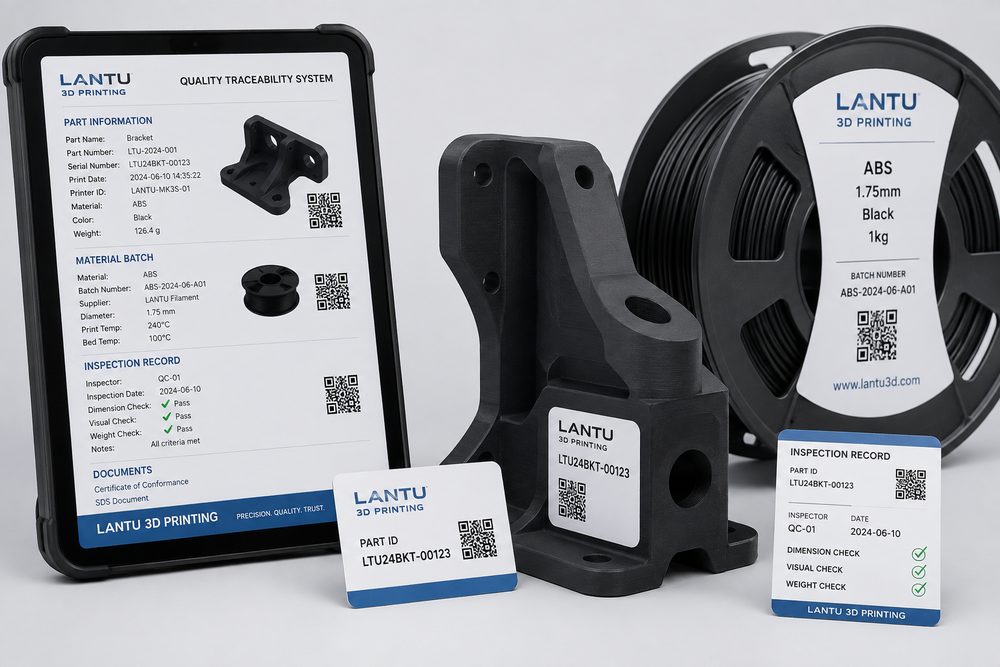
Einleitung: Ohne Rückverfolgbarkeit bleibt Qualitätssicherung ein Ratespiel
Aufträge im 3D-Druck-Service sind oft durch viele Varianten, kleine Stückzahlen und schnelle Iterationen geprägt. Kunden aktualisieren möglicherweise ihr Modell noch am selben Tag, Ingenieure passen die Stützstruktur nach Druckausrichtung an, und das Nachbearbeitungsteam bearbeitet Sichtflächen nach. Fehlen Rückverfolgbarkeitsdaten, lässt sich bei Montageproblemen, Farbabweichungen oder Maßabweichungen kaum feststellen, ob die Ursache in der Dateiversion, der Materialcharge, dem Maschinenzustand oder in der manuellen Nachbearbeitung liegt.
Qualitätsrückverfolgbarkeit ist nicht nur für große Fabriken relevant. Für 3D-Druck-Serviceplattformen kann eine leichte, aber durchgängige Rückverfolgung die Kommunikationskosten deutlich senken, Kunden den Fertigungsprozess transparenter machen und internen Teams helfen, wiederverwendbare Qualitätserfahrungen aufzubauen. Die Positionierung von lantu3D besteht darin, Entwurf und physische Auslieferung miteinander zu verbinden; deshalb sollte die Rückverfolgbarkeit den gesamten Weg vom Dateieingang bis zur Versandbestätigung abdecken.
1. Rückverfolgbarkeit der Dateiversion: Zuerst sicherstellen, dass das richtige Modell gedruckt wird
Die Dateiversion ist der Ausgangspunkt der Rückverfolgbarkeitskette. Jede Bestellung sollte den Originaldateinamen, den Zeitpunkt des Eingangs, die vom Kunden bestätigte Version, Änderungsprotokolle der Technik und die endgültig gedruckte Version enthalten. Wenn ein Ingenieur Reparaturen vornimmt, etwa Flächen schließt, Wandstärken erhöht, Bauteile teilt, Entpulverungsöffnungen hinzufügt oder den Montageabstand anpasst, muss daraus eine neue Version mit Änderungsbeschreibung entstehen. Unklare Bezeichnungen wie final, new oder revision 2 dürfen nicht als alleinige Referenz dienen.
Empfohlen wird ein Benennungsschema aus Auftragsnummer + Bauteilnummer + Versionsnummer, zum Beispiel B3D-260904-A03-V02. Die vom Kunden bestätigte Version sollte gesperrt werden; spätere Änderungen müssen erneut bestätigt werden. Bei mehreren ähnlichen Bauteilen helfen Vorschaubilder, Screenshots kritischer Maße und Dateihashwerte, Verwechslungen zu vermeiden. Nur wenn die Dateiversion klar ist, kann die spätere Qualitätsbewertung belastbar sein.
2. Rückverfolgbarkeit der Prozessparameter: Die entscheidenden Variablen dokumentieren
Je nach 3D-Druckverfahren müssen unterschiedliche Parameter erfasst werden. Bei SLA sollten Materialtyp, Schichtdicke, Ausrichtung, Stützstrategie, Belichtungs- oder Gerätekonfiguration sowie Reinigungs- und Aushärtezeit dokumentiert werden; bei SLS sind Materialcharge, Pulver-Rückführanteil, Schichtdicke, Position im Druckraum, Abkühlzeit und Entpulverungsmethode festzuhalten; bei Metall-SLM sollten Pulvercharge, Schichtdicke, Lasersstrategie, Wärmebehandlung, Trennverfahren und Bearbeitungsreferenzen erfasst werden.
Nicht alle Parameter müssen manuell in langen Texten eingetragen werden. Gerätestatusprotokolle, Slicing-Screenshots und Etiketten der Materialcharge können als Anhänge archiviert werden. Entscheidend ist, dass bei einem Problem nachvollzogen werden kann, ob die betroffenen Teile aus derselben Materialcharge stammen, am Rand des Druckraums lagen, denselben Nachbearbeitungsprozess durchliefen und nach denselben Prüfstandards beurteilt wurden.
3. Rückverfolgbarkeit von Prozessabweichungen: Fehlerprotokolle in Frühwarnsignale verwandeln
Viele Teams erfassen nur erfolgreiche Lieferungen und ignorieren fehlerhafte Abläufe. Tatsächlich sind jedoch Druckausfälle, abgerissene Stützen, Probleme beim Entpulvern, Verzug, Oberflächenverschmutzung und Nacharbeitsschleifen äußerst wertvolle Informationen für die Rückverfolgbarkeit. Das Dokumentieren von Abweichungen dient nicht der Schuldzuweisung, sondern der Beurteilung, ob ein Risiko wiederholt auftritt.
Empfohlen ist eine Einteilung in Konstruktionsrisiken, Prozessrisiken, Maschinenrisiken, Materialrisiken und Risiken der Nachbearbeitung. Jeder Abweichungseintrag sollte mindestens Zeitpunkt der Feststellung, Bauteilnummer, Fehlerbild, Sofortmaßnahme, vermutete Ursache und Präventionsmaßnahme enthalten. Wenn etwa ein Nylon-Schnapphaken nach dem Entpulvern mehrfach lokale Weißfärbungen zeigt, kann das auf unzureichende Wandstärke, zu kleine Radien oder zu wenig Spiel bei der Montage hinweisen; wenn ein Harzbauteil nach dem zweiten Aushärten verzieht, sollten Ausrichtung und Aushärtevorrichtung überprüft werden.
4. Rückverfolgbarkeit der Prüfungen: Konformität mit Belegen absichern
Die Endkontrolle vor dem Versand sollte sich an den Kennwerten orientieren, die für den Kunden wirklich relevant sind, statt nur formale Stempel zu setzen. Typische Prüfkriterien sind kritische Maße, Passungen, Sichtflächen, Stückzahl, Farbe, Nachbearbeitungsniveau und Verpackungszustand. Bei Funktionsteilen können Belastungs-, Steck-, Dichtheits- oder Temperaturtests ergänzt werden; bei Schaustücken können Farbdifferenzen, Lackhaftung und Oberflächenfehler geprüft werden.
Prüfprotokolle sollten Sollwert, Istwert, Bewertungsstandard und Prüfer enthalten. Maßdaten lassen sich per Messschieberfoto, KMG-Bericht oder Scan-Vergleich dokumentieren; Sichtprüfungen können mit Fotos unter standardisierter Beleuchtung archiviert werden. Meldet der Kunde später ein Problem, helfen diese Protokolle beiden Seiten schnell zu klären, ob der Mangel bereits vor dem Versand vorlag oder erst durch Transport, Montage oder Nutzung entstanden ist.
5. Rückverfolgbarkeit von Verpackung und Versand: Qualität endet nicht in der Werkstatt
Die Verpackung von 3D-gedruckten Teilen beeinflusst die Lieferqualität direkt. Lange, dünnwandige und lackierte Bauteile sind während des Transports besonders anfällig für Druck, Reibung oder Verformung. Die Versandrückverfolgbarkeit sollte Verpackungsmaterial, Trennmethoden, Etiketten, Stücklisten, Sendungsnummern und Versandfotos erfassen. Für hochwertige oder empfindliche Teile empfehlen sich Einzeltrennung, Schaumstofffixierung, verstärkte Umkartons und eine eindeutige Ausrichtungskennzeichnung.
Wenn der Kunde bei Erhalt fehlende Teile, Verwechslungen oder Schäden feststellt, kann eine vollständige Verpackungsdokumentation schnell zeigen, in welcher Phase das Problem entstanden ist. Bei Teillieferungen sollten die Stückliste zudem die Charge, bereits versandte Mengen, noch ausstehende Mengen und die zugehörige Dateiversion ausweisen, damit Kunden bei der Montage keine Versionen vermischen.
6. Datenauswertung: Das Rückverfolgbarkeitssystem muss der Verbesserung dienen
Der Wert der Qualitätsrückverfolgbarkeit liegt nicht nur in der nachträglichen Suche, sondern vor allem in der kontinuierlichen Verbesserung. Durch die Auswertung von Fehlerarten, Nacharbeitsquoten, Materialproblemen, Nachbearbeitungszeiten und Reklamationsgründen lassen sich die wichtigsten Optimierungsfelder erkennen. Wenn etwa die Nacharbeitsquote bei einer bestimmten dünnwandigen Gehäuseart dauerhaft über 8 Prozent liegt, sollte in der Konstruktionsprüfung ein Hinweis zur Wandstärke ergänzt werden; häufen sich Farbabweichungsbeschwerden bei gefärbten Teilen, müssen der Serienfärbeprozess und die Freigabe von Musterteilen angepasst werden.
Eine schlanke Rückverfolgbarkeit kann mit Tabellen, QR-Code-Etiketten und geteilten Arbeitsaufträgen beginnen und schrittweise in ein systematisches Management übergehen. Entscheidend ist nicht die Komplexität des Werkzeugs, sondern ob jeder Schritt nachvollziehbare Aufzeichnungen hinterlässt.
Fazit: Qualitätsrückverfolgbarkeit ist die Vertrauensbasis der auftragsbezogenen Fertigung
Im 3D-Druck-Service verbindet die Rückverfolgbarkeit Dateien, Material, Maschinen, Prozesse, Prüfungen, Verpackung und Kundenfeedback. Sie beschleunigt die Fehlerlokalisierung, macht Verantwortungsgrenzen klarer und erhöht die Zuverlässigkeit künftiger Lieferungen. Für Unternehmenskunden kann nur eine Plattform mit Rückverfolgbarkeitsfähigkeit die langfristige Zusammenarbeit vom Entwicklungsprototyp bis zur Kleinserienfertigung wirklich stützen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.