
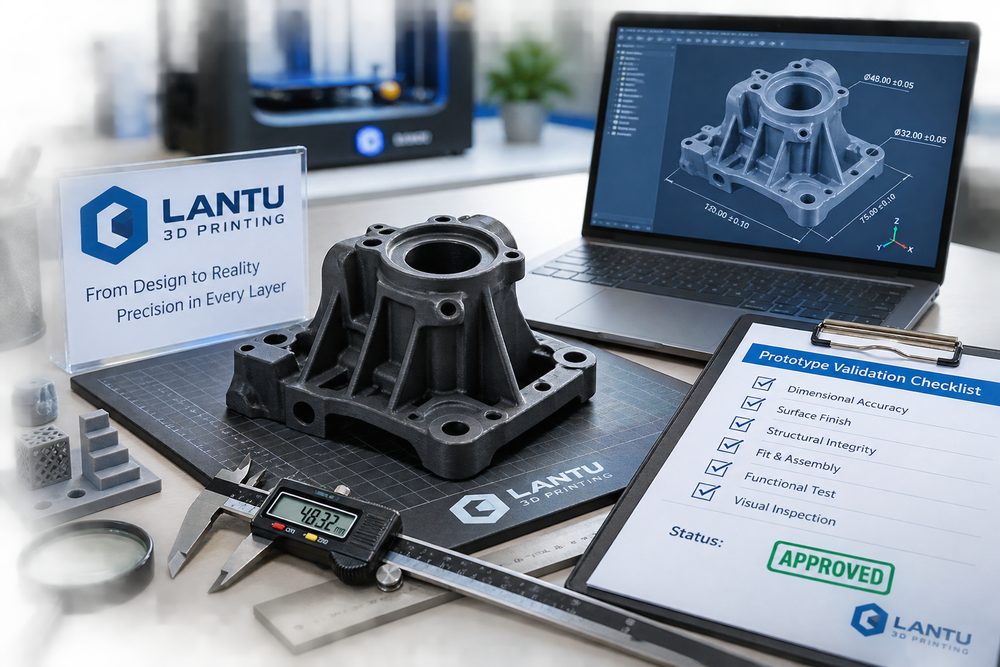
Inleiding: het validatieproces van 3D-geprinte samples verschuift van ervaring naar datagedreven beheer
Veel bedrijven gebruiken 3D-printing voor prototypes, maar laten validatie al snel samenvallen met visuele presentatie. In werkelijkheid vervult een sample in de ontwikkelingsfase ten minste drie rollen: visuele bevestiging, assemblagevalidatie en het opsporen van functionele risico's. Elk doel vraagt om andere materialen, nauwkeurigheid en nabewerkingsmethoden.
1. Stel meetbare gebruiksscenario's en randvoorwaarden vast
De eerste stap in samplevalidatie is het vastleggen van de eisen. Bij de start van een project moet duidelijk zijn wat er gevalideerd wordt: gaat het om het ID-ontwerp, de structuur en passing, stromingskanalen, positionering in hulpstukken of het simuleren van belastingen in eindgebruik? Voor een behuizing kan visuele validatie bijvoorbeeld worden uitgevoerd met een zeer nauwkeurige SLA-hars, met een laagdikte van 0,05-0,10 mm; voor assemblagevalidatie is een taaiere nylon- of ABS-achtige hars vaak geschikter.
2. Ontleed risico's en verantwoordelijkheden per processtap
De tweede poort is de maakbaarheidsbeoordeling. Ingenieurs moeten controleren op minimale wanddikte, correctie van gaten, steunvlakken, afvoergaten, de manier waarop schroefdraad wordt gevormd en de marge voor nabewerking. Bij een transparant SLA-onderdeel met een wanddikte onder 1,2 mm kan het materiaal na reinigen en uitharden bijvoorbeeld gemakkelijk scheuren; een lang en dun SLS-nylon onderdeel kan zonder verstevigingsribben na afkoeling kromtrekken.
3. Veranker parameters, data en acceptatiecriteria in het systeem
De derde tot en met de vijfde stap bestaan uit de eerste print, inspectie en functionele test. Bij het eerste proefstuk moeten de slicerversie, oriëntatie, laagdikte, infill- of scanstrategie en de tijd voor nabewerking worden vastgelegd. Maatcontrole moet onderscheid maken tussen kritieke maten en referentiematen; kritieke gaten, klikverbindingen en pasvlakken kunnen worden gevalideerd met een schuifmaat, CMM of scanvergelijking.
4. Blijf optimaliseren: van losse orderterugkoppeling naar organisatiebrede kennisopbouw
De uiteindelijke waarde zit in de evaluatie achteraf. Elke samplevalidatie moet resulteren in een rapport met: of het ontwerp is goedgekeurd, welke onderdelen aangepast moeten worden, waarom die aanpassingen nodig zijn en waar de focus van de volgende versie moet liggen. Als verbeterpunten alleen in chatgesprekken blijven staan, is de kans groot dat dezelfde fouten in de tweede versie terugkomen.
Conclusie
Betrouwbare proefstukken komen voort uit een duidelijke validatieketen. Het vastleggen van eisen bepaalt de richting van de validatie, de maakbaarheidsbeoordeling verlaagt de kans op mislukte prints, de eerste print en tests toetsen technische aannames, en de evaluatie maakt ervaring herbruikbaar.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.