
Giriş: 3D baskı numune doğrulama süreci deneyim yönetiminden veriye dayalı yönetime dönüşüyor
Birçok işletme 3D baskıyla numune üretirken doğrulama hedefini dış görünüş sergilemesiyle karıştırır. Oysa Ar-Ge aşamasındaki bir numune en az üç görevi üstlenir: görsel onay, montaj doğrulaması ve işlevsel risklerin tespiti. Farklı hedefler, farklı malzeme, hassasiyet ve son işlem çözümleri gerektirir.
1. Ölçülebilir iş senaryoları ve sınır koşulları tanımlayın
Numune doğrulamasının ilk adımı gereksinimlerin sabitlenmesidir. Proje başlangıcında doğrulama amacı netleştirilmelidir: ID dış görünüşünü mü, yapısal montajı mı, akış kanallarını mı, fikstür konumlandırmasını mı, yoksa son kullanım yüklerini simüle etmeyi mi doğruluyorsunuz? Örneğin bir muhafaza parçasında dış görünüş doğrulaması için 0,05-0,10 mm katman kalınlığına sahip yüksek hassasiyetli SLA reçinesi tercih edilebilir; montaj doğrulaması için ise daha tok yapılı naylon veya ABS benzeri reçineler daha uygundur.
2. Riskleri ve teslim sorumluluklarını süreç adımlarına bölün
İkinci kritik aşama üretilebilirlik incelemesidir. Mühendislerin minimum duvar kalınlığını, delik toleranslarını, destek yüzeylerini, boşaltma deliklerini, diş oluşturma yöntemini ve son işlem payını kontrol etmesi gerekir. Örneğin, SLA şeffaf bir parçada duvar kalınlığı 1,2 mm’nin altına düşerse yıkama ve kürleme sonrası çatlama riski artar; SLS naylon uzun ve ince bir parçada takviye nervürleri yoksa soğuma sırasında eğilme meydana gelebilir.
3. Parametreleri, verileri ve kabul kriterlerini sisteme sabitleyin
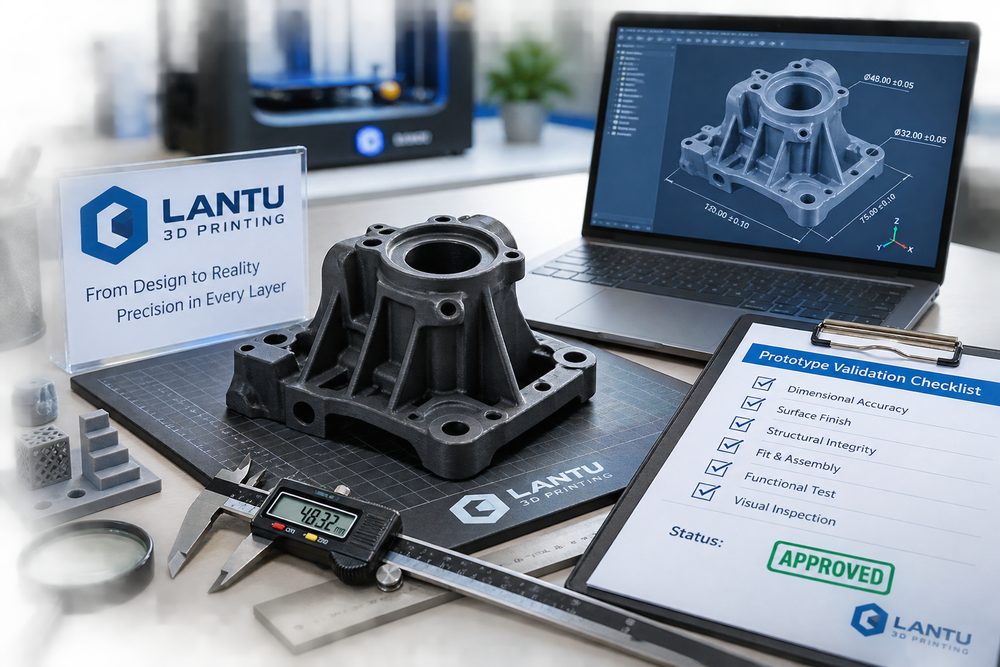
Üçüncü, dördüncü ve beşinci aşamalar ilk parça baskısı, ölçüm ve fonksiyon testleridir. İlk parça için kesim yazılımı sürümü, baskı yönü, katman kalınlığı, dolgu veya tarama stratejisi ve son işlem süresi mutlaka kaydedilmelidir. Boyutsal kontrolde kritik ölçüler ile referans ölçüler ayrıştırılmalıdır; kritik delik konumları, geçme unsurları ve montaj yüzeyleri kumpas, koordinat ölçüm cihazı veya tarama karşılaştırması ile doğrulanabilir.
4. Sürekli iyileştirin: tek seferlik sipariş değerlendirmesinden organizasyonel yetkinliğe
Son değer, değerlendirme ve geri beslemede ortaya çıkar. Her numune doğrulaması; “tasarım geçti mi?”, “hangi noktalar değiştirilmeli?”, “değişiklik gerekçesi ne?” ve “bir sonraki sürümde hangi konu öncelikli?” sorularına yanıt üreten bir çıktı vermelidir. Yalnızca revizyon notlarını sohbet kayıtlarına dağıtmak, ikinci numunede aynı hataların tekrarlanmasına yol açabilir.
Sonuç
Güvenilir numune, net bir doğrulama zincirinden doğar. Gereksinimlerin sabitlenmesi doğrulama yönünü belirler, üretilebilirlik incelemesi baskı hatası riskini azaltır, ilk parça ve testler mühendislik varsayımlarını doğrular, geri değerlendirme ise deneyimi tekrar kullanılabilir hale getirir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.