
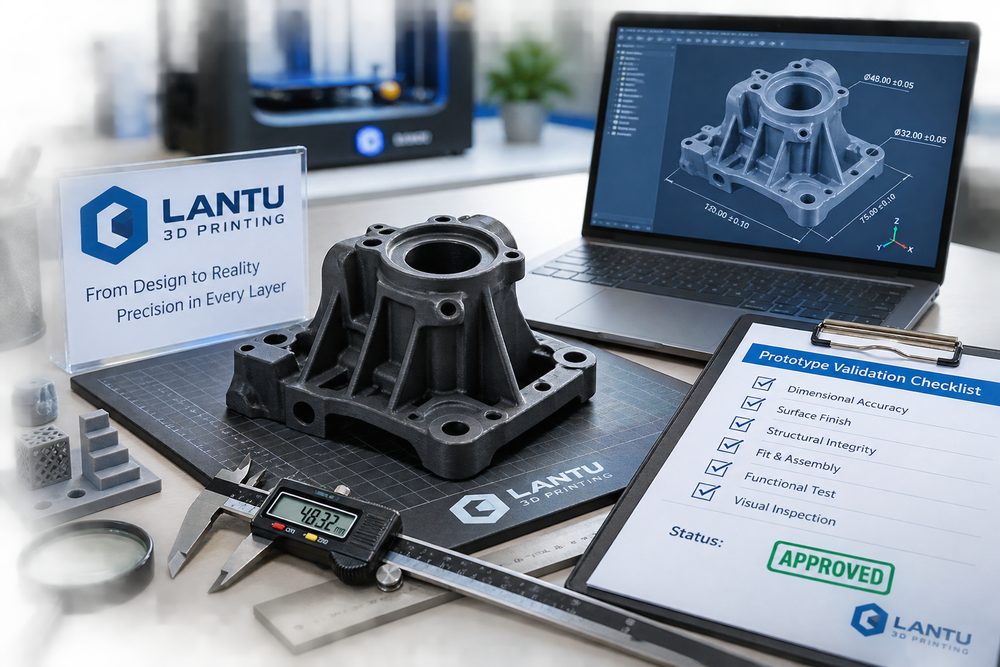
Introdução: o fluxo de validação de amostras impressas em 3D está evoluindo da gestão por experiência para a operação orientada por dados
Muitas empresas, ao usar impressão 3D para produzir amostras, tendem a confundir o objetivo da validação com a simples apresentação visual. Na prática, uma amostra na fase de P&D cumpre ao menos três funções: confirmação visual, validação de montagem e identificação de riscos funcionais. Cada objetivo exige materiais, níveis de precisão e soluções de pós-processamento diferentes.
1. Estabelecer cenários de negócio e condições de contorno mensuráveis
O primeiro passo da validação é o congelamento de requisitos. No início do projeto, é preciso definir com clareza a finalidade da validação: confirmar a aparência do produto, a montagem estrutural, canais de fluxo, posicionamento de dispositivos de fixação ou simular cargas de uso final. No caso de uma carcaça, por exemplo, a validação estética pode usar resina SLA de alta precisão, com espessura de camada entre 0,05 e 0,10 mm; já a validação de montagem costuma ser mais adequada com nylon ou resinas tipo ABS, por oferecerem maior tenacidade.
2. Desdobrar riscos e responsabilidades de entrega em etapas de processo
O segundo ponto crítico é a análise de fabricabilidade. O engenheiro precisa avaliar espessura mínima de parede, compensação de furo, superfícies de suporte, orifícios de drenagem, método de formação de roscas e margem para pós-processamento. Por exemplo, em peças transparentes produzidas por SLA, se a espessura de parede for inferior a 1,2 mm, há maior risco de trincas após a limpeza e a cura. Em peças longas e finas de nylon por SLS, a ausência de nervuras de reforço pode causar empenamento durante o resfriamento.
3. Consolidar parâmetros, dados e critérios de aceitação no sistema
A terceira à quinta etapas envolvem a primeira peça, a inspeção e o teste funcional. A primeira peça deve registrar a versão do fatiamento, a orientação, a espessura de camada, a estratégia de preenchimento ou de varredura e o tempo de pós-processamento. A inspeção dimensional deve distinguir dimensões críticas de dimensões de referência. Furos-chave, travas e faces de montagem podem ser verificados com paquímetro, máquina de medição por coordenadas ou comparação por varredura.
4. Melhorar continuamente: da revisão de pedidos individuais à consolidação da capacidade organizacional
O valor final está na revisão pós-projeto. Cada validação de amostra deve gerar um registro claro com: aprovação ou não do projeto, itens a alterar, motivo da alteração e foco da próxima rodada de validação. Se as observações ficarem dispersas apenas em conversas e mensagens, a segunda versão da amostra tende a repetir os mesmos erros.
Conclusão
Uma amostra confiável nasce de uma cadeia de validação bem definida. O congelamento de requisitos orienta a validação, a análise de fabricabilidade reduz falhas de impressão, a primeira peça e os testes confirmam as hipóteses de engenharia, e a revisão transforma experiência em conhecimento reutilizável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.