
Inleiding: van een losse print naar een leveringsketen voor engineering
Kostenbeheersing en offertestrategie bij 3D-printen gaan niet alleen over één machine of één materiaal, maar over de volledige keten: ontwerp, proces, productie, inspectie en levering. Voor professionals in de sector ligt de uitdaging vaak niet in de vraag of een onderdeel gemaakt kan worden, maar of het geleverd kan worden met stabiele kosten, traceerbare kwaliteit en een reproduceerbaar proces. lantu3D Printing benadrukt levenscyclusmanagement van tekening tot fysiek product: zodra een model of tekening binnenkomt, worden materiaal, structuur, oplage, nabewerking, inspectie en levertijd tegelijk beoordeeld, zodat beslissingen niet alleen op stukprijs of een eerdere printervaring worden gebaseerd.
In de praktijk vraagt kostenbeheersing en offertestrategie om het vertalen van ervaring naar uitvoerbare standaarden. In de eerste beoordelingsfase worden wanddikte, gatdiameter, assemblagespeling, ondersteuningszones en kritische afmetingen vastgesteld; in de productie worden laagdikte, vermogen, scansnelheid, het aantal poedercycli of de nozzletemperatuur vastgelegd; en bij de levering worden maatrapporten, visuele standaarden en evaluatiegegevens bewaard voor volgende projecten. Zo kan 3D-printen evolueren van “snel prototypen” naar beheersbare on-demand productie.
1. Kernprobleem: een eerlijke offerte is geen prijsoorlog, maar een transparante opsplitsing van materiaal, machine, arbeid, nabewerking, kwaliteitscontrole en risico
Een eerlijke offerte betekent onzekerheid vooraf zichtbaar en kwantificeerbaar maken, niet simpelweg de laagste prijs bieden. Veel projecten kijken alleen naar materiaalkosten en machine-uren, maar vergeten verborgen kosten zoals ontwerpwijzigingen, verwijderen van support, warmtebehandeling, schuren of gritstralen, draadinserts, herhaalde maatcontrole en verpakking of transport. Bij metalen SLM-onderdelen omvatten gebruikelijke controles laagdiktes van 20–60 μm, bewaking van zuurstofgehalte, voorverwarming van de basisplaat, scanstrategie en spanningsontlasting; bij nylon SLS-onderdelen beïnvloeden poederverversing, bedtemperatuur, afkoelcurve en verfprocessen direct kromtrekken, taaiheid en kleurconsistentie; bij FDM-hulpmiddelen of opspanmiddelen bepalen nozzle-diameter, vullingsgraad, aantal wandlijnen en printoriëntatie de sterkte-anisotropie.
Managementmatig draait het niet om één parameter tot het uiterste te drijven, maar om een parameterwindow te definiëren. Een engineering sample kan bijvoorbeeld een kortere doorlooptijd en minder oppervlakteafwerking accepteren, terwijl een montage-validatieonderdeel gaten, klikverbindingen en passingstoleranties moet laten controleren; een display-onderdeel vraagt juist om oppervlakte-textuur, lakhechting en kleurconsistentie. Door vanaf het begin “toepassing, risico en acceptatiecriteria” vast te leggen, worden herbewerkingen verminderd en begrijpt de klant beter waarom prijzen verschillen.
2. Engineeringbeslissing: hoe materiaal, proces en nabewerking samenhangen
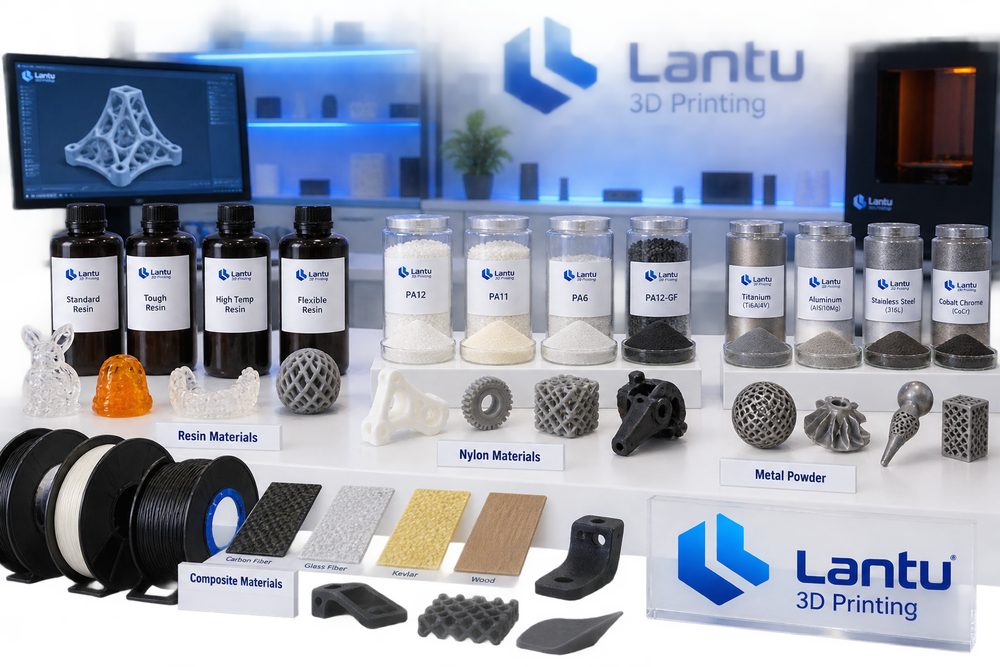
Materiaalkeuze moet het gebruiksscenario ondersteunen, niet alleen de materiaalnaam. Het kostenmodel kan worden berekend op basis van materiaalvolume, aandeel support, machine-uren, nabewerkingsstappen, inspectieniveau, spoedfactor en faalfactor. Wanneer een onderdeel slagvast en licht moet zijn, worden PA12, PA11 of met glasvezel versterkt nylon vaak eerst beoordeeld; wanneer een zeer fijn oppervlak en een transparant effect nodig zijn, zijn SLA of DLP-harsen geschikter; wanneer hoge temperatuurbestendigheid, vermoeiingsprestaties of complexe interne kanalen nodig zijn, heeft metaalprinten in aluminium, titanium of roestvast staal duidelijke engineeringwaarde. Elke keuze brengt vervolgprocessen mee: nylononderdelen kunnen gritstralen, kleuren en impregneren vereisen; harsonderdelen nabehandeling, schuren en lakken; metalen onderdelen supportverwijdering, warmtebehandeling, nabewerking op CNC en niet-destructief onderzoek.
Bij projectbeoordelingen zet lantu3D Printing meestal DFAM-ontwerp, procesroute en inspectiemethode in één tabel naast elkaar. Een dunwandige behuizing kan bijvoorbeeld printbaar zijn, maar als die later gelakt wordt en montagekoppel van schroeven moet weerstaan, zijn lokale ribben, afgeronde overgangen en ruimte voor draadinserts nodig. Een metalen onderdeel met interne kanalen moet bovendien reinigings- of inspectiegaten hebben, of een andere bouworiëntatie krijgen als restpoeder niet goed verwijderd kan worden. Hoe eerder de engineeringbeslissingen worden genomen, hoe lager de latere kosten.
3. Implementatieroute: datagedreven stabiel leveren
Bij een complex ogend onderdeel kan spuitlakken bijna 35% van de totale kosten uitmaken; als alleen op geprint volume wordt geoffreerd, wordt het project sterk onderschat. Na opsplitsing van de offerte kan de klant kiezen om de laklaag op niet-zichtbare oppervlakken te verlagen, waardoor de totale prijs met 18% daalt. De gezamenlijke les van dit soort projecten is duidelijk: valideer eerst parameters met kleine aantallen en schaal daarna op naar stabiele batches; bevestig eerst kritische afmetingen en functionele vlakken, en optimaliseer daarna het uiterlijk; definieer eerst steekproeven en inspectiepercentages, en spreek daarna over levertijd. Voor R&D-opdrachten tot 10 stuks kan 100% controle van kritische afmetingen; voor kleine series van 50 tot 200 stuks zijn first-article approval, tussentijdse steekproeven, eindreview en afwijkingsisolatie nodig. Zo blijft de flexibiliteit van 3D-printen behouden en krijgt de klant tegelijk kwaliteitszekerheid die dicht bij traditionele productie ligt.
Digitale vastlegging is even belangrijk. Elke batch moet modelversie, offerteversie, materiaalbatch, machinenummer, procesparameters, nabewerkingsmethode en inspectieresultaten bewaren. Wanneer een klant later extra bestelt of het ontwerp wijzigt, kan het platform snel bepalen welke parameters kunnen worden overgenomen en welke risico’s opnieuw moeten worden beoordeeld. In supply-chain-projecten kunnen ook CNC-nabewerking, oppervlaktebehandeling en assemblageverpakking in één orderoverzicht worden opgenomen, zodat informatieverlies tussen leveranciers wordt beperkt.
4. Praktische checklist: ervaring omzetten in een reproduceerbare standaard
De offerte moet modelreparatie, materiaalverlies, supportverwijdering, warmtebehandeling, oppervlakteafwerking, inspectierapport, verpakkingslogistiek en het aantal ontwerpwijzigingen specificeren. Het is aan te raden de checklist vast te leggen in zowel offerte- als productieproces: eerst gebruik, belasting, temperatuur, esthetisch niveau en assemblatieverhouding bevestigen; vervolgens minimale wanddikte, gatdiameter, overhanghoek, poederafvoerkanaal en bereikbaarheid van support controleren; daarna materiaal en proces kiezen en de kritische parameterwindow noteren; vervolgens nabewerking, inspectie, verpakking en levering definiëren; tenslotte klantfeedback en conclusies na levering registreren. De checklist hoeft niet complex te zijn, maar moet wel in elk project worden uitgevoerd.
Voor serviceproviders betekent standaardisatie niet dat flexibiliteit verdwijnt. Integendeel: alleen door de gebruikelijke risico’s te standaardiseren, houdt het team ruimte voor echt complexe engineeringproblemen. Voor de inkoper helpt een transparant proces om te beoordelen of de offerte redelijk is, of de levertijd betrouwbaar is en of de kwaliteitsverantwoordelijkheid duidelijk is. De concurrentie in 3D-printen verschuift van “kan het geprint worden?” naar “kan het stabiel geleverd, voortdurend verbeterd en langdurig samengewerkt worden?”.
Conclusie: de commerciële waarde van 3D-printen verhogen met een levenscyclusbenadering
De kernconclusie van kostenbeheersing en offertestrategie in 3D-printen is dat pas wanneer 3D-printen binnen een volledige productieketen wordt beheerd, de echte waarde vrijkomt. Materialen, processen, machines, kwaliteit, kosten en service zijn geen losse modules, maar een onderling afhankelijk systeem. lantu3D Printing verbindt vroege beoordeling, procesuitvoering, nabewerkingsinspectie en klantfeedback via levenscyclusmanagement van tekening tot fysieke levering, zodat bedrijven beter beheersbare resultaten krijgen bij R&D-validatie, kleine series en complexe onderdelen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.