
Einleitung: Vom Einzelteil zum lieferfähigen Engineering-Kreislauf
Die Kostenkontrolle und Angebotsstrategie im 3D-Druck drehen sich nicht um eine einzelne Maschine oder ein einzelnes Material, sondern um die gesamte Kette aus Design, Prozess, Fertigung, Prüfung und Lieferung. Für Praktiker liegt die Schwierigkeit oft nicht darin, ob ein Bauteil hergestellt werden kann, sondern ob es mit stabilen Kosten, nachvollziehbarer Qualität und wiederholbaren Abläufen geliefert werden kann. lantu3D Printing legt Wert auf Lifecycle-Management vom Entwurf bis zum fertigen Teil: Sobald ein Modell oder eine Zeichnung eingeht, werden Material, Struktur, Losgröße, Nachbearbeitung, Prüfung und Lieferzeit gemeinsam bewertet, statt nur nach Einzelteilpreis oder früheren Druckerfahrungen zu entscheiden.
Damit die Kostenkontrolle und Angebotsstrategie im 3D-Druck praktisch wird, müssen Erfahrungswerte in umsetzbare Standards übersetzt werden. In der frühen Prüfung werden Wandstärke, Bohrungsdurchmesser, Montagespiel, Stützbereiche und kritische Maße festgelegt. In der Produktion werden Schichtdicke, Leistung, Scangeschwindigkeit, Pulvererneuerungsrate oder Düsentemperatur dokumentiert. Bei der Auslieferung bleiben Maßberichte, Optikstandards und Review-Daten für den nächsten Auftrag erhalten. So kann 3D-Druck von schneller Prototypenerstellung zu steuerbarer On-Demand-Fertigung werden.
1. Kernfrage: Eine faire Preisbildung ist kein Preiswettbewerb nach unten, sondern die transparente Aufschlüsselung von Material-, Maschinen-, Arbeits-, Nachbearbeitungs-, Prüf- und Risikokosten
Der Kern einer fairen Preisbildung ist, Unsicherheiten früh sichtbar und quantifizierbar zu machen. Viele Angebote berücksichtigen nur Materialpreis und Maschinenstunden, übersehen aber versteckte Kosten wie Designänderungen, Stützstrukturentfernung, Wärmebehandlung, Schleifen oder Sandstrahlen, Gewindeeinsätze, Nachmessungen sowie Verpackung und Transport. Bei Metall-SLM-Teilen zählen 20–60 μm Schichtdicke, Sauerstoffüberwachung, Vorheizen der Bauplatte, Scanstrategie und Spannungsarmglühen zu den üblichen Kontrollpunkten. Bei SLS-Nylonteilen beeinflussen Pulvererneuerungsrate, Bett-Temperatur, Abkühlkurve und Färbung direkt Verzug, Zähigkeit und Farbabweichungen. Bei FDM-Lehren oder Vorrichtungen bestimmen Düsendurchmesser, Füllgrad, Wandanzahl und Druckausrichtung die Anisotropie der Festigkeit.
Aus Managementsicht geht es nicht darum, einen einzelnen Parameter zu maximieren, sondern einen nutzbaren Parameterbereich zu definieren. Engineering-Muster dürfen kürzere Durchlaufzeiten und weniger Oberflächenbearbeitung zulassen, während Montageprüfteile Bohrungspositionen, Rastgeometrien und Passungen in die Prüfung einbeziehen müssen. Vorführteile wiederum müssen Oberflächenstruktur, Lackhaftung und Farbgleichmäßigkeit im Blick haben. Werden Zweck, Risiko und Abnahmekriterien zu Projektbeginn festgelegt, sinkt der Nacharbeitsaufwand und der Kunde versteht die Preisunterschiede besser.
2. Engineering-Entscheidungen: Wie Material, Prozess und Nachbearbeitung zusammenspielen
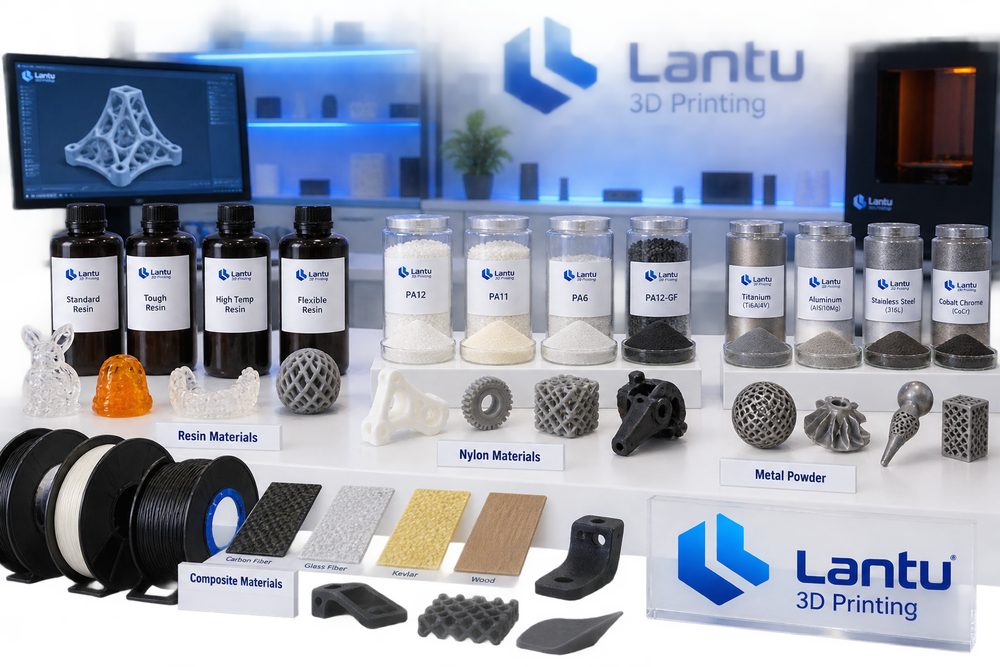
Die Materialwahl sollte sich am Anwendungsszenario orientieren und nicht nur am Namen des Werkstoffs. Ein Kostenmodell kann aus Materialvolumen, Stützanteil, Maschinenstunden, Nachbearbeitungsschritten, Prüfniveau, Eilfaktor und Ausfallrisikofaktor aufgebaut werden. Wenn das Bauteil schlagfest und leicht sein muss, stehen PA12, PA11 oder glasfaserverstärktes Nylon meist zuerst zur Bewertung. Wenn eine feine Oberfläche und Transparenz gefordert sind, ist SLA- oder DLP-Harz geeigneter. Wenn hohe Temperaturfestigkeit, Ermüdungsfestigkeit oder komplexe innere Kanäle benötigt werden, bieten Aluminium-, Titan- oder Edelstahl-Metalldruck echte ingenieurtechnische Vorteile. Jede Wahl zieht Nacharbeit nach sich: Nylonteile benötigen möglicherweise Sandstrahlen, Färben und Imprägnieren; Harzteile brauchen Nachhärtung, Polieren und Beschichten; Metallteile erfordern oft Stützstrukturenentfernung, Wärmebehandlung, Zerspanung und zerstörungsfreie Prüfung.
Bei Projektbewertungen diskutiert lantu3D Printing üblicherweise DFAM-Design, Prozessroute und Prüfmethoden in einer gemeinsamen Tabelle. Eine dünnwandige Gehäusekonstruktion kann aus Sicht der Formgebung druckbar sein, aber wenn sie lackiert werden und beim Verschrauben Drehmoment aufnehmen soll, werden lokale Rippen, Radien und Platz für Gewindeeinsätze nötig. Bei einem metallischen Kanalkörper müssen Entpulverungsöffnungen, Prüföffnungen oder eine andere Bauausrichtung vorgesehen werden, wenn sich das Innenpulver nicht sicher entfernen lässt. Je früher die technische Entscheidung fällt, desto geringer sind die späteren Kosten.
3. Umsetzungsweg: Mit Daten zu stabiler Lieferung
Bei einem komplexen Sichtteil entfielen fast 35 % der Gesamtkosten auf die Lackierung. Eine Abrechnung nur nach Druckvolumen hätte das Projekt deutlich unterschätzt; nach transparenter Aufschlüsselung entschied sich der Kunde, den Lackierstandard auf nicht sichtbaren Flächen zu senken, wodurch der Gesamtpreis um 18 % sank. Die gemeinsame Lehre solcher Projekte lautet: Zuerst Parameter in Kleinserie validieren, dann auf stabile Chargen skalieren; zuerst kritische Maße und Funktionsflächen festlegen, dann die Optik optimieren; zuerst Prüfmuster und Stichprobenquote definieren, dann über Lieferzeiten sprechen. Für Entwicklungsmuster bis zehn Stück können kritische Maße vollständig geprüft werden. Für Kleinserien von 50 bis 200 Stück sind Erstbemusterung, Inprozess-Stichproben, Endkontrolle und eine Regel zur Isolierung von Abweichungen erforderlich. So bleibt die Flexibilität des 3D-Drucks erhalten, während der Kunde eine Qualitätssicherheit erhält, die der klassischen Fertigung näherkommt.
Auch digitale Dokumentation ist entscheidend. Jede Charge sollte Modellversion, Angebotsversion, Materialcharge, Maschinen-ID, Prozessparameter, Nachbearbeitung und Prüfergebnisse enthalten. Wenn später nachbestellt oder das Design geändert wird, lässt sich schnell entscheiden, welche Parameter übernommen und welche Risiken neu bewertet werden müssen. In Lieferkettenprojekten können CNC-Finishing, Oberflächenbehandlung und Verpackung ebenfalls in dieselbe Auftragsansicht integriert werden, um Informationsverluste zwischen Lieferanten zu reduzieren.
4. Praxis-Checkliste: Erfahrung in wiederholbare Standards überführen
Das Angebot sollte Modellreparatur, Materialverlust, Stützstrukturentfernung, Wärmebehandlung, Oberflächenbehandlung, Prüfbericht, Verpackung und Logistik sowie die Anzahl zulässiger Designänderungen ausweisen. Unternehmen sollten diese Checkliste fest in Angebots- und Produktionsprozesse integrieren: Erstens Verwendungszweck, Last, Temperatur, Optikklasse und Montagebeziehung klären; zweitens Mindestwandstärke, Bohrungsdurchmesser, Überhangwinkel, Entpulverungswege und Zugänglichkeit der Stützen prüfen; drittens Material und Verfahren wählen und das relevante Parameterfenster benennen; viertens Nachbearbeitung, Prüfung, Verpackung und Lieferung festlegen; fünftens nach der Auslieferung Kundenfeedback und Review-Ergebnisse dokumentieren. Die Checkliste muss nicht kompliziert sein, aber sie muss in jedem Projekt angewendet werden.
Für Dienstleister bedeutet Standardisierung nicht weniger Flexibilität. Im Gegenteil: Erst wenn Standardrisiken geregelt sind, bleibt dem Team Raum für wirklich komplexe Ingenieuraufgaben. Für Einkäufer hilft ein transparenter Prozess zu beurteilen, ob das Angebot fair ist, ob die Lieferzeit glaubwürdig ist und ob die Qualitätsverantwortung klar definiert ist. Der Wettbewerb in der 3D-Druck-Branche verschiebt sich vom bloßen Drucken hin zu verlässlicher Lieferung, kontinuierlicher Verbesserung und langfristiger Zusammenarbeit.
Fazit: Den wirtschaftlichen Wert des 3D-Drucks mit Lifecycle-Perspektive steigern
Die zentrale Erkenntnis der Kostenkontrolle und Angebotsstrategie im 3D-Druck lautet: Erst wenn 3D-Druck innerhalb der gesamten Fertigungskette gesteuert wird, entfaltet er seinen wahren Wert. Materialien, Prozesse, Maschinen, Qualität, Kosten und Service sind keine isolierten Module, sondern ein miteinander verflochtenes System. lantu3D Printing verbindet durch Lifecycle-Management vom Entwurf bis zur physischen Lieferung die frühe Bewertung, die Prozessumsetzung, die Nachbearbeitungsprüfung und das Kundenfeedback und unterstützt so kontrollierbarere Ergebnisse in Entwicklung, Kleinserienfertigung und komplexer Teilelieferung.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.