
परिचय: एकल प्रिंटिंग से आगे, डिलीवर होने वाले इंजीनियरिंग क्लोज़-लूप तक
3D प्रिंटिंग लागत नियंत्रण और कोटेशन रणनीति केवल एक मशीन या एक सामग्री की चर्चा नहीं है, बल्कि “डिज़ाइन—प्रक्रिया—निर्माण—निरीक्षण—डिलीवरी” की पूरी श्रृंखला से जुड़ी है। उद्योग के लिए असली चुनौती यह नहीं होती कि भाग बन सकता है या नहीं, बल्कि यह कि क्या उसे स्थिर लागत, ट्रेस करने योग्य गुणवत्ता और दोहराई जा सकने वाली प्रक्रिया के साथ डिलीवर किया जा सकता है। lantu3D Printing हमेशा ड्रॉइंग से लेकर वास्तविक वस्तु तक जीवनचक्र प्रबंधन पर जोर देता है: मॉडल या ड्राइंग मिलने के बाद सामग्री, संरचना, मात्रा, पोस्ट-प्रोसेसिंग, निरीक्षण और डिलीवरी समय का साथ-साथ मूल्यांकन किया जाता है, ताकि केवल प्रति-इकाई कीमत या एक बार के प्रिंट अनुभव के आधार पर निर्णय न लिया जाए।
3D प्रिंटिंग लागत नियंत्रण और कोटेशन रणनीति के संदर्भ में, कंपनियों को अनुभवजन्य पैरामीटरों को क्रियान्वित मानकों में बदलना चाहिए। उदाहरण के लिए, प्रारंभिक समीक्षा में दीवार की मोटाई, होल व्यास, असेंबली क्लियरेंस, सपोर्ट क्षेत्र और महत्वपूर्ण आयामों की पुष्टि करें; उत्पादन चरण में लेयर मोटाई, पावर, स्कैन स्पीड, पाउडर रीसाइक्लिंग चक्रों की संख्या या नोज़ल तापमान रिकॉर्ड करें; और डिलीवरी चरण में डाइमेंशनल रिपोर्ट, विज़ुअल स्टैंडर्ड और पोस्ट-रिव्यू डेटा को अगले प्रोजेक्ट के लिए आधार बनाएं। यही प्रणालीगत क्षमता तय करती है कि 3D प्रिंटिंग “रैपिड प्रोटोटाइपिंग” से “प्रबंधनीय ऑन-डिमांड निर्माण” तक पहुँच पाएगी या नहीं।
1. मुख्य मुद्दा: उचित कोटेशन कम कीमत की प्रतिस्पर्धा नहीं, बल्कि सामग्री, उपकरण, श्रम, पोस्ट-प्रोसेसिंग, QC और जोखिम लागत का पारदर्शी विभाजन है
उचित कोटेशन का अर्थ कम कीमत की प्रतिस्पर्धा नहीं है; इसका सार यह है कि सामग्री, उपकरण, श्रम, पोस्ट-प्रोसेसिंग, गुणवत्ता निरीक्षण और जोखिम लागत को पारदर्शी रूप से तोड़ा जाए और अनिश्चितता को पहले ही मापा जाए। कई परियोजनाओं में कोटेशन के समय केवल सामग्री की इकाई कीमत और मशीन-घंटे देखे जाते हैं, जबकि डिज़ाइन संशोधन, सपोर्ट हटाना, हीट ट्रीटमेंट, सैंडिंग/ब्लास्टिंग, थ्रेडेड इंसर्ट, आयामी पुनःमापन और पैकेजिंग/परिवहन जैसी छिपी लागतों को नज़रअंदाज़ कर दिया जाता है। मेटल SLM भागों के लिए 20–60μm लेयर मोटाई, ऑक्सीजन सामग्री की निगरानी, बिल्ड प्लेट प्रीहीट, स्कैन रणनीति और तनाव-राहत हीट ट्रीटमेंट जैसे नियंत्रण बिंदु आम हैं; SLS नायलॉन भागों में पाउडर रिन्यूअल रेट, पाउडर बेड तापमान, कूलिंग कर्व और री-डाइंग प्रक्रिया विकृति, मजबूती और रंग-भेद को सीधे प्रभावित करते हैं; FDM जिग या टूलिंग के लिए नोज़ल व्यास, इन्फिल, दीवार लाइनों की संख्या और प्रिंट दिशा शक्ति की एनीसोट्रॉपी निर्धारित करते हैं।
प्रबंधन के दृष्टिकोण से, लक्ष्य किसी एक पैरामीटर को चरम तक ले जाना नहीं, बल्कि एक पैरामीटर विंडो बनाना है। उदाहरण के लिए, इंजीनियरिंग सैंपल छोटे चक्र और कम सतह उपचार स्वीकार कर सकते हैं, लेकिन असेंबली वेरिफिकेशन भागों में होल पोज़िशन, क्लिप और फिट क्लियरेंस को निरीक्षण में शामिल करना होगा; प्रदर्शन-उन्मुख भागों में सतह की बनावट, पेंट एडहेज़न और रंग स्थिरता महत्वपूर्ण है। परियोजना की शुरुआत में “उपयोग—जोखिम—स्वीकृति मानदंड” परिभाषित करने से पुन:कार्य कम होता है और ग्राहक को मूल्य अंतर समझने में भी आसानी होती है।
2. इंजीनियरिंग निर्णय: सामग्री, प्रक्रिया और पोस्ट-प्रोसेसिंग कैसे एक-दूसरे से जुड़ते हैं
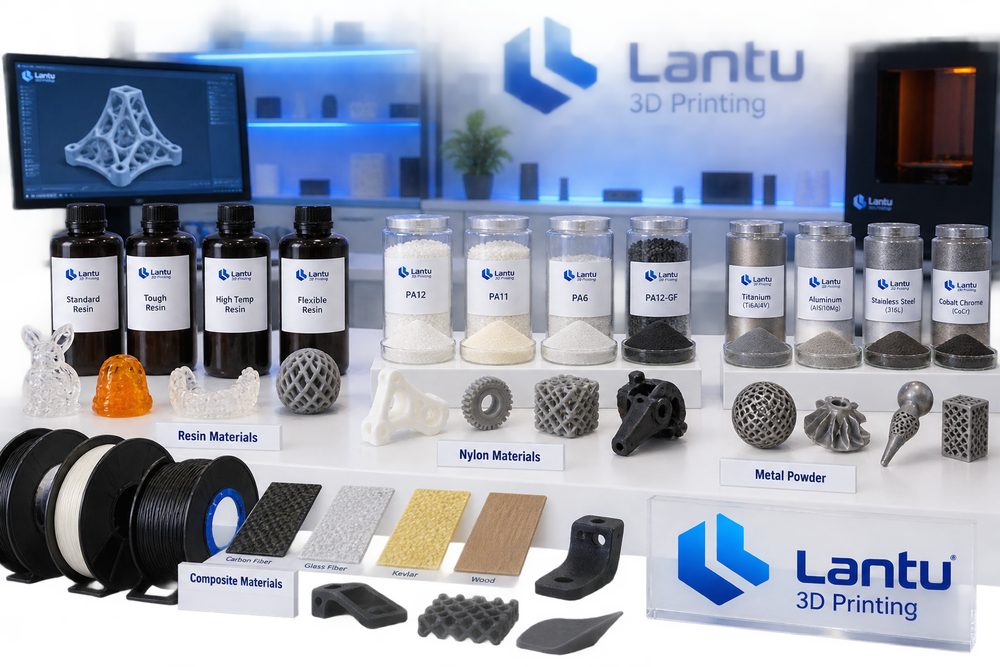
सामग्री चयन को उपयोग-परिदृश्य के अनुसार होना चाहिए, केवल नामों की तुलना करके नहीं। लागत मॉडल सामग्री आयतन, सपोर्ट अनुपात, मशीन घंटे, पोस्ट-प्रोसेसिंग चरण, QC स्तर, त्वरितता गुणांक और विफलता जोखिम गुणांक के आधार पर गणना किया जा सकता है। जब भाग को उच्च प्रभाव प्रतिरोध और हल्केपन की आवश्यकता होती है, तो PA12, PA11 या ग्लास-फाइबर-रीइन्फोर्स्ड नायलॉन अक्सर प्राथमिक मूल्यांकन में आते हैं; उच्च-सटीक सतह और पारदर्शी प्रभाव के लिए SLA या DLP रेज़िन बेहतर होता है; और उच्च-तापमान शक्ति, थकान प्रदर्शन या जटिल आंतरिक चैनलों के लिए एल्युमिनियम, टाइटेनियम या स्टेनलेस स्टील मेटल प्रिंटिंग ही इंजीनियरिंग मूल्य देती है। हर विकल्प के साथ आगे की प्रक्रिया जुड़ी होती है: नायलॉन भागों में सैंडब्लास्टिंग, डाइंग और इम्प्रेगनेशन; रेज़िन भागों में सेकेंडरी क्योरिंग, सैंडिंग और कोटिंग; मेटल भागों में सपोर्ट हटाना, हीट ट्रीटमेंट, मशीनिंग और नॉन-डिस्ट्रक्टिव टेस्टिंग शामिल हो सकती है।
lantu3D Printing की परियोजना समीक्षा में DFAM डिज़ाइन, प्रक्रिया मार्ग और निरीक्षण विधि को अक्सर एक ही तालिका में चर्चा किया जाता है। उदाहरण के लिए, एक पतली दीवार वाला हाउसिंग यदि केवल निर्माण के दृष्टिकोण से देखा जाए तो प्रिंट हो सकता है, लेकिन यदि उसे बाद में पेंट करना है और असेंबली स्क्रू टॉर्क सहना है, तो स्थानीय रिब, फिलेट ट्रांज़िशन और स्टड इंसर्ट स्पेस जोड़ना होगा; यदि किसी मेटल फ्लो चैनल के भीतर पाउडर निकालना कठिन है, तो डिज़ाइन चरण में पाउडर-रिमूवल होल, निरीक्षण छिद्र जोड़ने या ओरिएंटेशन बदलने की आवश्यकता होगी। इंजीनियरिंग निर्णय जितना जल्दी लिया जाएगा, बाद की लागत उतनी ही कम होगी।
3. कार्यान्वयन मार्ग: डेटा-आधारित स्थिर डिलीवरी
एक जटिल लुक वाला भाग, जिसकी पेंटिंग कुल लागत का लगभग 35% हो सकती है, यदि केवल प्रिंट वॉल्यूम के आधार पर कोट किया जाए तो परियोजना की लागत बुरी तरह कम आँकी जाएगी। लागत को अलग-अलग करके कोट करने के बाद ग्राहक ने गैर-दृश्य सतहों पर पेंटिंग स्तर कम चुना, और कुल कीमत 18% घट गई। ऐसे प्रोजेक्ट्स का सामान्य अनुभव यह है: पहले छोटे बैच में पैरामीटर सत्यापित करें, फिर स्थिर बैच तक बढ़ें; पहले महत्वपूर्ण आयाम और कार्यात्मक सतहें तय करें, फिर बाहरी रूप को बेहतर बनाएं; पहले निरीक्षण नमूने और सैंपलिंग अनुपात परिभाषित करें, फिर डिलीवरी समय पर बात करें। 10 यूनिट से कम R&D सैंपल के लिए प्रत्येक भाग के महत्वपूर्ण आयामों की पूर्ण जाँच की जा सकती है; 50–200 यूनिट के छोटे बैच ऑर्डर में फर्स्ट-पीस कन्फ़र्मेशन, इन-प्रोसेस सैंपलिंग, लास्ट-पीस वेरिफिकेशन और असामान्यता पृथक्करण तंत्र आवश्यक है। इससे 3D प्रिंटिंग की लचीलापन बनी रहती है और ग्राहक को पारंपरिक निर्माण के करीब गुणवत्ता-निश्चितता मिलती है।
डिजिटल रिकॉर्ड भी उतने ही महत्वपूर्ण हैं। हर बैच के लिए मॉडल संस्करण, कोटेशन संस्करण, सामग्री बैच, उपकरण संख्या, प्रक्रिया पैरामीटर, पोस्ट-प्रोसेसिंग विधि और निरीक्षण परिणाम सुरक्षित होने चाहिए। जब बाद में ग्राहक अतिरिक्त ऑर्डर देता है या डिज़ाइन बदलता है, तो प्लेटफ़ॉर्म तुरंत तय कर सकता है कि किन पैरामीटरों को बनाए रखना है और किन जोखिमों का पुनर्मूल्यांकन करना है। सप्लाई-चेन सहयोग परियोजनाओं में CNC फिनिशिंग, सतह उपचार और असेंबली पैकेजिंग को भी एक ही ऑर्डर दृश्य में लाया जा सकता है, जिससे विभिन्न आपूर्तिकर्ताओं के बीच संचार से होने वाली सूचना हानि कम होती है।
4. व्यावहारिक चेकलिस्ट: अनुभव को दोहराने योग्य मानक में बदलना
कोटेशन सूची में मॉडल मरम्मत, सामग्री अपव्यय, सपोर्ट हटाना, हीट ट्रीटमेंट, सतह उपचार, निरीक्षण रिपोर्ट, पैकेजिंग लॉजिस्टिक्स और डिज़ाइन संशोधनों की संख्या स्पष्ट होनी चाहिए। सुझाव है कि कंपनियाँ इस चेकलिस्ट को कोटेशन और उत्पादन प्रक्रिया का स्थायी हिस्सा बनाएं: पहला, उपयोग, लोड, तापमान, दृश्य स्तर और असेंबली संबंध की पुष्टि करें; दूसरा, न्यूनतम दीवार मोटाई, होल व्यास, ओवरहैंग कोण, पाउडर-निकासी चैनल और सपोर्ट पहुँच की जाँच करें; तीसरा, सामग्री और प्रक्रिया चुनें और महत्वपूर्ण पैरामीटर विंडो दर्ज करें; चौथा, पोस्ट-प्रोसेसिंग, निरीक्षण, पैकेजिंग और डिलीवरी विधि स्पष्ट करें; पाँचवाँ, डिलीवरी के बाद ग्राहक फ़ीडबैक और समीक्षा निष्कर्ष रिकॉर्ड करें। चेकलिस्ट जटिल नहीं होनी चाहिए, लेकिन हर परियोजना में उसका पालन होना चाहिए।
सेवा प्रदाताओं के लिए मानकीकरण का अर्थ लचीलापन कम करना नहीं है। उल्टा, केवल सामान्य जोखिमों के मानकीकरण से टीम के पास वास्तव में जटिल इंजीनियरिंग समस्याओं पर काम करने की ऊर्जा बचेगी। खरीददारों के लिए पारदर्शी प्रक्रिया यह समझने में मदद करती है कि कोटेशन उचित है या नहीं, डिलीवरी समय विश्वसनीय है या नहीं, और गुणवत्ता-ज़िम्मेदारी स्पष्ट है या नहीं। 3D प्रिंटिंग उद्योग में प्रतिस्पर्धा अब “प्रिंट कर सकते हैं या नहीं” से बदलकर “स्थिर रूप से डिलीवर कर सकते हैं, लगातार सुधार कर सकते हैं, और लंबे समय तक सहयोग कर सकते हैं” की ओर बढ़ रही है।
निष्कर्ष: जीवनचक्र दृष्टिकोण से 3D प्रिंटिंग के व्यावसायिक मूल्य को बढ़ाना
3D प्रिंटिंग लागत नियंत्रण और कोटेशन रणनीति का मुख्य निष्कर्ष यह है कि 3D प्रिंटिंग को एक पूर्ण निर्माण श्रृंखला के भीतर प्रबंधित करने पर ही उसका वास्तविक मूल्य सामने आता है। सामग्री, प्रक्रिया, उपकरण, गुणवत्ता, लागत और सेवा अलग-अलग मॉड्यूल नहीं हैं, बल्कि एक-दूसरे को प्रभावित करने वाली प्रणाली हैं। lantu3D Printing ड्रॉइंग/डिज़ाइन से लेकर वास्तविक डिलीवरी तक पूर्ण जीवनचक्र प्रबंधन के माध्यम से प्रारंभिक समीक्षा, प्रक्रिया कार्यान्वयन, पोस्ट-प्रोसेसिंग निरीक्षण और ग्राहक फ़ीडबैक को जोड़ता है, जिससे कंपनियों को R&D सत्यापन, छोटे बैच निर्माण और जटिल भागों की डिलीवरी में अधिक नियंत्रित परिणाम मिलते हैं।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।