
المقدمة: من الطباعة الفردية إلى حلقة هندسية قابلة للتسليم
التحكم في تكاليف الطباعة ثلاثية الأبعاد واستراتيجية التسعير لا يتعلقان بمجرد آلة واحدة أو مادة واحدة، بل بمنظومة كاملة تمتد من التصميم إلى العملية ثم التصنيع والفحص والتسليم. بالنسبة للعاملين في القطاع، لا تكمن الصعوبة غالباً في إمكانية تشكيل القطعة، بل في القدرة على التسليم بتكلفة مستقرة وجودة قابلة للتتبع وعملية قابلة للتكرار. تؤكد lantu3D Printing دائماً على إدارة دورة الحياة من التصميم إلى المنتج النهائي: فعند استلام النموذج أو المخطط، يجب تقييم المادة والبنية والكمية والمعالجة اللاحقة والفحص وموعد التسليم في الوقت نفسه، لتجنب التسعير بناءً على القطعة الواحدة أو على خبرة طباعة عابرة فقط.
في إطار التحكم في تكاليف الطباعة ثلاثية الأبعاد واستراتيجية التسعير، ينبغي تحويل المعايير الخبرية إلى قواعد قابلة للتنفيذ. على سبيل المثال، في مرحلة المراجعة الأولية يجب تأكيد سماكة الجدار، وأقطار الثقوب، وفجوات التجميع، ومناطق الدعامات، والأبعاد الحرجة؛ وفي مرحلة الإنتاج يجب تسجيل سماكة الطبقة، والقدرة، وسرعة المسح، وعدد دورات إعادة تدوير المسحوق أو درجة حرارة الفوهة؛ وفي مرحلة التسليم يجب استخدام تقارير الأبعاد ومعايير المظهر وبيانات المراجعة لتغذية المشروع التالي. هذه القدرة المنهجية هي ما يحدد ما إذا كانت الطباعة ثلاثية الأبعاد ستبقى مجرد "نموذج سريع" أم ستتحول إلى "تصنيع حسب الطلب قابل للإدارة".
1. القضية الأساسية: التسعير العادل ليس منافسة على السعر الأدنى، بل تفكيك شفاف لتكاليف المواد والمعدات والعمل والمعالجة اللاحقة والفحص والمخاطر
التسعير العادل لا يعني خفض السعر إلى أدنى مستوى، بل يعني كشف عدم اليقين مبكراً وقياسه بوضوح. كثير من المشاريع تركز في مرحلة التسعير على سعر المادة وساعات تشغيل الآلة فقط، بينما تتجاهل التكاليف غير المباشرة مثل تعديل التصميم، وإزالة الدعامات، والمعالجة الحرارية، والصنفرة أو السفع الرملي، وإدخالات القلاوظ، وإعادة قياس الأبعاد، والتغليف والنقل. بالنسبة لقطع SLM المعدنية، تشمل عناصر التحكم الشائعة سماكة طبقة بين 20 و60 ميكرون، ومراقبة محتوى الأكسجين، وتسخين القاعدة، واستراتيجية المسح، والمعالجة الحرارية لإزالة الإجهاد؛ أما قطع النايلون بتقنية SLS، فإن معدل تحديث المسحوق، ودرجة حرارة فرد المسحوق، ومنحنى التبريد، وعملية الصبغ اللاحقة تؤثر مباشرة في الالتواء والمتانة وتفاوت اللون؛ وبالنسبة لقوالب أو أدوات FDM، فإن قطر الفوهة، ونسبة التعبئة، وعدد خطوط الجدار، واتجاه الطباعة هي التي تحدد التباين في القوة بين المحاور.
من منظور إداري، لا يتمثل الهدف في الوصول إلى أقصى قيمة لمعامل واحد، بل في بناء نافذة تشغيلية للمعايير. فمثلًا، قد تسمح النماذج الهندسية بزمن أقصر ومعالجة سطحية أقل، لكن قطع التحقق التجميعي يجب أن تضع مواضع الثقوب، وآليات القفل، وفجوات الملاءمة ضمن الفحص؛ أما القطع المعروضة فتحتاج إلى الانتباه إلى نسيج السطح، والتصاق الطلاء، وتناسق الألوان. وعندما يتم تعريف "الاستخدام - المخاطر - معايير القبول" منذ بداية المشروع، يقلّ إعادة العمل، ويصبح من الأسهل على العميل فهم اختلافات السعر.
2. القرار الهندسي: كيف تتفاعل المواد والعملية والمعالجة اللاحقة
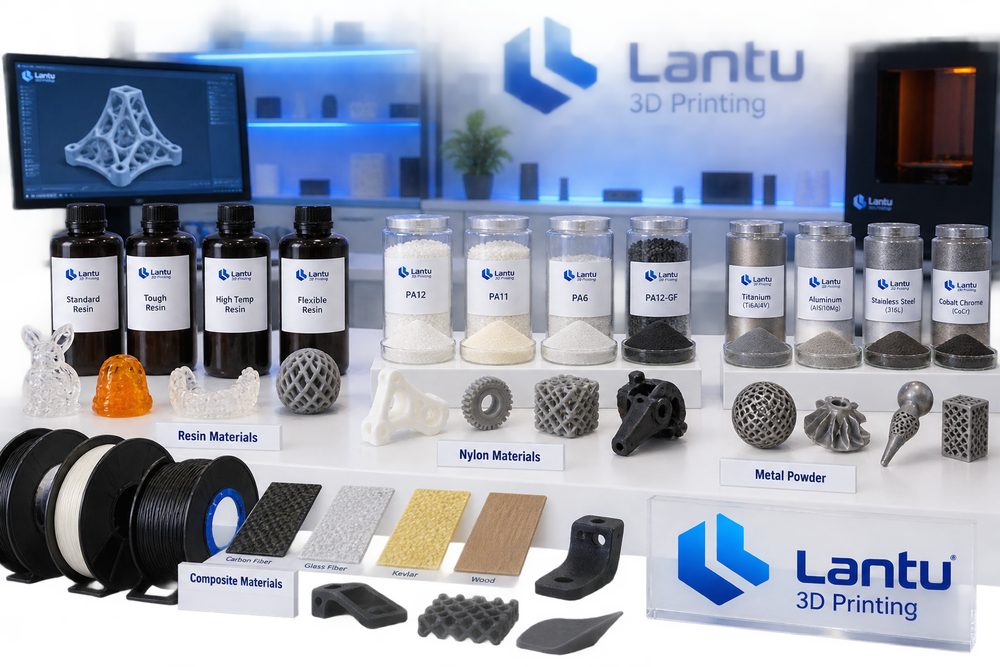
يجب أن يخدم اختيار المادة سيناريو الاستخدام، لا أن يعتمد فقط على مقارنة الأسماء. يمكن لنموذج التكلفة أن يُحسب وفق حجم المادة، ونسبة الدعامات، وساعات الآلة، وخطوات المعالجة اللاحقة، ومستوى الفحص، ومعامل الاستعجال، ومعامل خطر الفشل. عندما يحتاج الجزء إلى مقاومة الصدمات وخفة الوزن، فإن PA12 أو PA11 أو النايلون المقوى بالألياف الزجاجية تدخل عادةً في التقييم أولاً؛ وعندما تكون هناك حاجة إلى سطح شديد الدقة أو تأثير شفاف، تكون راتنجات SLA أو DLP أكثر ملاءمة؛ وعندما تكون هناك حاجة إلى قوة حرارية عالية أو أداء إجهاد متكرر أو قنوات داخلية معقدة، فإن طباعة الألمنيوم أو التيتانيوم أو الفولاذ غير القابل للصدأ هي التي تمنح قيمة هندسية حقيقية. وكل خيار يقابله لاحقاً معالجة مختلفة: قطع النايلون قد تحتاج إلى السفع الرملي والصبغ والتشريب؛ وقطع الراتنج تحتاج إلى معالجة ثانوية وتلميع ورش؛ أما القطع المعدنية فقد تحتاج إلى إزالة الدعامات والمعالجة الحرارية والتشغيل الميكانيكي والفحص غير الإتلافي.
في مراجعات المشاريع لدى lantu3D Printing، يتم عادةً وضع تصميم DFAM ومسار العملية وطريقة الفحص على جدول واحد للمناقشة. على سبيل المثال، قد يبدو الغلاف الرقيق قابلاً للطباعة من حيث التشكيل فقط، لكن إذا كان سيخضع لاحقاً للدهان ويتحمل عزم شد براغي التجميع، فيلزم إضافة أضلاع تقوية محلية، وانتقالات بنصف قطر انسيابي، ومساحة لإدخالات الأعمدة الملولبة. وإذا كان هناك جزء معدني بقنوات داخلية يصعب تفريغ المسحوق غير المنصهر منه، فيجب في مرحلة التصميم إضافة فتحات للتفريغ أو فتحات فحص أو تغيير زاوية الوضع. كلما كان القرار الهندسي أبكر، كانت التكلفة اللاحقة أقل.
3. مسار التنفيذ: استخدام البيانات لضمان تسليم مستقر
في أحد القطع المعقدة ذات المظهر الخارجي، شكّل طلاء السطح نحو 35% من إجمالي التكلفة؛ ولو تم التسعير فقط على أساس حجم الطباعة، لكان المشروع قد قُدّر بأقل بكثير من قيمته الحقيقية. وبعد تقسيم السعر، اختار العميل تخفيض مستوى الطلاء على الأسطح غير المرئية، فانخفض السعر الإجمالي بنسبة 18%. الخبرة المشتركة في مثل هذه المشاريع هي: أولاً التحقق من المعلمات على دفعات صغيرة ثم التوسع إلى دفعات مستقرة؛ أولاً تأكيد الأبعاد الوظيفية والأسطح المهمة ثم تحسين الأسطح الخارجية؛ أولاً تحديد العينات ونسب الفحص ثم مناقشة زمن التسليم. بالنسبة لعينات البحث والتطوير التي لا تتجاوز 10 قطع، يمكن فحص الأبعاد الحرجة بالكامل قطعةً قطعة؛ أما للطلبات الصغيرة بين 50 و200 قطعة، فيلزم إنشاء آلية اعتماد أول قطعة، وفحص دوري أثناء العملية، ومراجعة القطعة الأخيرة، وعزل الحالات غير الطبيعية. بهذه الطريقة يمكن الحفاظ على مرونة الطباعة ثلاثية الأبعاد مع منح العميل يقين جودة قريباً من التصنيع التقليدي.
كما أن التسجيل الرقمي مهم جداً. ينبغي الاحتفاظ لكل دفعة من القطع بإصدار النموذج، وإصدار التسعير، ورقم دفعة المادة، ورقم الجهاز، ومعلمات العملية، وطريقة المعالجة اللاحقة، ونتائج الفحص. وعندما يضيف العميل طلباً لاحقاً أو يغير التصميم، تستطيع المنصة سريعاً تحديد المعلمات التي يجب وراثتها والمخاطر التي يجب إعادة تقييمها. وفي مشاريع التعاون ضمن سلسلة التوريد، يمكن أيضاً إدراج التشغيل الدقيق CNC، والمعالجة السطحية، والتجميع والتغليف ضمن نفس رؤية الطلب، لتقليل فقدان المعلومات الناتج عن التواصل بين مورّدين متعددين.
4. قائمة التحقق العملية: تحويل الخبرة إلى معيار قابل للتكرار
يجب أن توضح قائمة التسعير إصلاح النموذج، وفاقد المواد، وإزالة الدعامات، والمعالجة الحرارية، والمعالجة السطحية، وتقارير الفحص، والتغليف والنقل، وعدد مرات تعديل التصميم. يُنصح بأن تثبّت الشركات قائمة التحقق داخل التسعير وعملية الإنتاج: أولاً تحديد الاستخدام والحمل ودرجة الحرارة ومستوى المظهر وعلاقة التجميع؛ ثانياً فحص الحد الأدنى لسماكة الجدار، وقطر الثقب، وزاوية البروز، وقنوات تفريغ المسحوق، وإمكانية الوصول إلى الدعامات؛ ثالثاً اختيار المادة والعملية مع توضيح نافذة المعلمات الحرجة؛ رابعاً تحديد المعالجة اللاحقة والفحص والتغليف وطريقة التسليم؛ خامساً تسجيل ملاحظات العميل ونتائج المراجعة بعد التسليم. لا تحتاج القائمة إلى أن تكون معقدة، لكن يجب تنفيذها في كل مشروع.
بالنسبة لمزود الخدمة، لا يعني التوحيد القياسي تقليل المرونة. على العكس، فحين تُقنن المخاطر المعتادة فقط، يملك الفريق وقتاً وقدرة للتعامل مع المسائل الهندسية المعقدة فعلاً. وبالنسبة للجهة المشترية، تساعد العملية الشفافة على تقييم ما إذا كان السعر عادلاً، وما إذا كان موعد التسليم موثوقاً، وما إذا كانت مسؤولية الجودة واضحة. إن المنافسة في صناعة الطباعة ثلاثية الأبعاد تتحول الآن من "هل يمكن الطباعة؟" إلى "هل يمكن التسليم بثبات، والتحسين المستمر، والتعاون طويل الأجل؟".
الخلاصة: رفع القيمة التجارية للطباعة ثلاثية الأبعاد من منظور دورة الحياة
الخلاصة الأساسية في التحكم في تكاليف الطباعة ثلاثية الأبعاد واستراتيجية التسعير: التفكيك الشفاف للمواد وساعات العمل وعلاوة المخاطر هو أن القيمة الحقيقية لا تظهر إلا عند إدارة الطباعة ثلاثية الأبعاد ضمن سلسلة تصنيع كاملة. فالمواد والعملية والمعدات والجودة والتكلفة والخدمة ليست وحدات منفصلة، بل نظام متداخل يؤثر بعضه في بعض. ومن خلال إدارة دورة الحياة الكاملة من التصميم إلى التسليم النهائي، تربط lantu3D Printing بين المراجعة المبكرة، وتحقيق العملية، والفحص بعد المعالجة، وملاحظات العملاء، لمساعدة الشركات على الحصول على نتائج أكثر تحكماً في التحقق البحثي، والتصنيع بكميات صغيرة، وتسليم القطع المعقدة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.