
Giriş: Tekil baskıdan teslim edilebilir bir mühendislik döngüsüne
3D baskı maliyet kontrolü ve fiyatlandırma stratejisi, tek bir ekipmanı ya da tek bir malzemeyi tartışmaktan ibaret değildir; tasarım, süreç, üretim, kontrol ve teslimattan oluşan tam bir zinciri kapsar. Sektör profesyonelleri için zorluk çoğu zaman parçanın oluşup oluşmaması değil, bunu istikrarlı maliyet, izlenebilir kalite ve tekrarlanabilir süreç ile teslim edip edememektir. lantu3D Printing, tasarımdan nihai ürüne kadar yaşam döngüsü yönetimini vurgular: model veya teknik çizim geldiğinde malzeme, yapı, adet, son işlem, kontrol ve termin birlikte değerlendirilir; böylece yalnızca parça bazlı fiyatlama ya da tek baskı deneyimine dayanarak karar verilmez.
3D baskı maliyet kontrolü ve fiyatlandırma stratejisi kapsamında, deneyimle oluşan parametreler uygulanabilir standartlara dönüştürülmelidir. Örneğin ön değerlendirme aşamasında et kalınlığı, delik çapı, montaj boşlukları, destek bölgeleri ve kritik ölçüler doğrulanmalı; üretim aşamasında katman kalınlığı, güç, tarama hızı, toz geri dönüş sayısı veya nozul sıcaklığı kaydedilmeli; teslimat aşamasında ise ölçü raporu, görünüm standardı ve geri bildirim verileri bir sonraki proje için referans haline getirilmelidir. Bu sistematik yaklaşım, 3D baskının "hızlı prototip" olmaktan çıkıp "yönetilebilir talep üzerine üretim"e dönüşmesini sağlar.
1. Temel konu: Doğru fiyatlama, düşük fiyat rekabeti değil; malzeme, ekipman, işçilik, son işlem, kalite kontrol ve risk maliyetlerini şeffaf biçimde ayırmaktır
Doğru fiyatlama, fiyatı düşürmek için yarışmak değil, belirsizliği erken açığa çıkarmak ve sayısallaştırmaktır. Birçok proje fiyatlama aşamasında yalnızca malzeme birim fiyatına ve makine çalışma saatine odaklanır; tasarım revizyonu, destek temizleme, ısıl işlem, zımparalama veya kumlama, diş insertleri, ölçü yeniden kontrolü, paketleme ve nakliye gibi gizli maliyetleri göz ardı eder. Metal SLM parçalarında 20–60 μm katman kalınlığı, oksijen seviyesi takibi, tabla ön ısıtması, tarama stratejisi ve gerilim giderme ısıl işlemi gibi kontrol unsurları öne çıkar. SLS naylon parçalarda toz yenileme oranı, serim sıcaklığı, soğuma eğrisi ve son boyama süreci; eğilme, tokluk ve renk farkını doğrudan etkiler. FDM fikstür veya aparatlarda ise nozul çapı, doluluk oranı, duvar hattı sayısı ve baskı yönü, mukavemetin eksenlere göre değişmesini belirler.
Yönetim açısından önemli olan tek bir parametrenin sınırını zorlamak değil, bir parametre penceresi oluşturmaktır. Örneğin mühendislik numuneleri daha kısa çevrim ve daha az yüzey işlemi ile kabul edilebilirken, montaj doğrulama parçalarında delik konumu, klipsler ve uyum boşlukları mutlaka kontrolde yer almalıdır. Sergi parçalarında ise yüzey dokusu, boya tutunması ve renk tutarlılığı öne çıkar. Proje başında "kullanım - risk - kabul kriteri" tanımlandığında, tekrar işleme azalır ve müşteri fiyat farkını daha net anlar.
2. Mühendislik kararı: Malzeme, süreç ve son işlemin birlikte nasıl çalıştığı
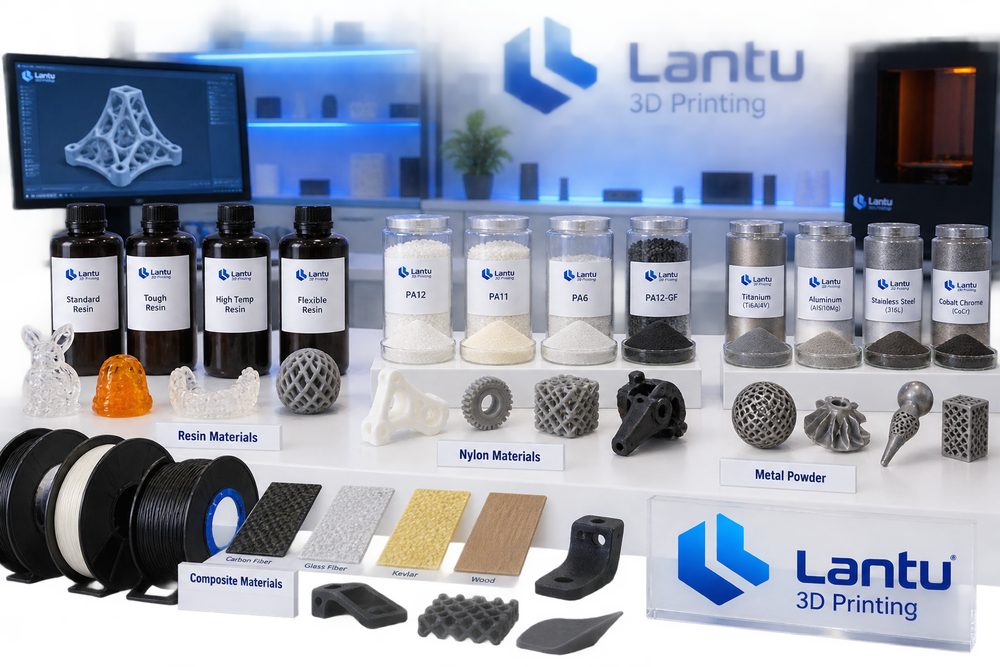
Malzeme seçimi, yalnızca isim karşılaştırmasına değil, kullanım senaryosuna hizmet etmelidir. Maliyet modeli; malzeme hacmi, destek oranı, makine saatleri, son işlem adımları, kontrol seviyesi, hızlandırma katsayısı ve hata riski katsayısına göre hesaplanabilir. Parça darbe dayanımı ve hafiflik gerektiriyorsa genellikle PA12, PA11 veya cam elyaf takviyeli naylon değerlendirmeye alınır. Yüksek hassasiyetli yüzey ve şeffaf etki gerekiyorsa SLA veya DLP reçine daha uygundur. Yüksek sıcaklık dayanımı, yorulma performansı veya karmaşık iç akış kanalları gerekiyorsa alüminyum, titanyum veya paslanmaz çelik metal baskı gerçek mühendislik değeri sağlar. Her seçimin sonrasında farklı işlemler gerekir: naylon parçalar kumlama, boyama ve emprenye isteyebilir; reçine parçalar ikinci kürleme, zımparalama ve kaplama gerektirir; metal parçalar ise destek alma, ısıl işlem, talaşlı işleme ve tahribatsız muayeneye ihtiyaç duyabilir.
lantu3D Printing projeleri değerlendirirken genellikle DFAM tasarımı, süreç yolu ve kontrol yöntemini aynı tabloda tartışır. Örneğin ince cidarlı bir gövde yalnızca oluşum açısından basılabilir görünse de, sonrasında boya uygulanacak ve montaj vidalarının torkuna dayanacaksa, yerel takviye nervürleri, radyüslü geçişler ve dişli insert alanları eklenmelidir. İçinde toz kalması zor boşluklara sahip bir metal akış parçasında ise tasarım aşamasında toz boşaltma delikleri, kontrol pencereleri veya farklı yerleşim açıları düşünülmelidir. Mühendislik kararı ne kadar erken verilirse, sonraki maliyet o kadar düşer.
3. Uygulama yolu: İstikrarlı teslimatı veriye dayalı hale getirmek
Bir karmaşık dış görünüş parçasında yüzey boyası toplam maliyetin yaklaşık %35'ini oluşturuyordu; yalnızca baskı hacmine göre fiyat verilseydi proje ciddi biçimde düşük fiyatlanacaktı. Fiyat bileşenleri ayrıştırıldıktan sonra müşteri, görünmeyen yüzeylerdeki boya seviyesini düşürmeyi seçti ve toplam fiyat %18 azaldı. Bu tür projelerde ortak deneyim şudur: önce küçük partilerle parametreleri doğrulamak, sonra istikrarlı partilere geçmek; önce kritik ölçüleri ve fonksiyon yüzeylerini netleştirmek, sonra görünüm yüzeylerini iyileştirmek; önce kontrol örneklerini ve numune oranını belirlemek, sonra teslim süresini konuşmak gerekir. 10 adedin altındaki Ar-Ge numunelerinde kritik ölçüler tek tek tam kontrol edilebilir; 50–200 adetlik küçük seri siparişlerde ise ilk parça onayı, süreç içi örnekleme, son parça kontrolü ve anomali izolasyonu mekanizması kurulmalıdır. Böylece 3D baskının esnekliği korunurken müşteriye geleneksel üretime yakın bir kalite kesinliği sunulur.
Dijital kayıt da aynı derecede önemlidir. Her parti için model sürümü, fiyat teklifi sürümü, malzeme lotu, ekipman numarası, süreç parametreleri, son işlem yöntemi ve kontrol sonuçları saklanmalıdır. Müşteri sonradan ek sipariş verdiğinde veya tasarımı değiştirdiğinde platform, hangi parametrelerin devralınacağını ve hangi risklerin yeniden değerlendirileceğini hızla belirleyebilir. Tedarik zinciri iş birliklerinde CNC hassas işleme, yüzey işlemleri, montaj ve paketleme de aynı sipariş görünümüne alınarak çoklu tedarikçi iletişiminin yarattığı bilgi kaybı azaltılabilir.
4. Uygulanabilir kontrol listesi: Deneyimi tekrarlanabilir standarda dönüştürmek
Fiyat teklifi, model onarımı, malzeme kaybı, destek temizleme, ısıl işlem, yüzey işlemi, kontrol raporu, paketleme-lojistik ve tasarım revizyonu sayısını açıkça belirtmelidir. Şirketlerin kontrol listesini fiyatlama ve üretim akışına sabitlemesi önerilir: birinci olarak kullanım amacı, yük, sıcaklık, görünüm seviyesi ve montaj ilişkisi doğrulanır; ikinci olarak minimum et kalınlığı, delik çapı, çıkıntı açısı, toz tahliye kanalları ve destek erişilebilirliği kontrol edilir; üçüncü olarak malzeme ve süreç seçilir, kritik parametre penceresi belirtilir; dördüncü olarak son işlem, kontrol, paketleme ve teslimat yöntemi netleştirilir; beşinci olarak teslimat sonrası müşteri geri bildirimi ve değerlendirme sonuçları kaydedilir. Liste karmaşık olmak zorunda değildir, ancak her projede uygulanmalıdır.
Hizmet sağlayıcı için standardizasyon, esnekliği azaltmak anlamına gelmez. Aksine, yalnızca rutin riskler standartlaştırıldığında ekip gerçekten karmaşık mühendislik sorunlarına odaklanacak zamanı bulur. Alıcı taraf içinse şeffaf süreç, fiyatın makul olup olmadığını, teslimat süresinin güvenilirliğini ve kalite sorumluluğunun netliğini değerlendirmeyi kolaylaştırır. 3D baskı sektöründeki rekabet artık "baskı yapılabiliyor mu?" sorusundan "istikrarlı teslim, sürekli iyileştirme ve uzun vadeli iş birliği sağlanabiliyor mu?" sorusuna kaymaktadır.
Sonuç: Yaşam döngüsü bakışıyla 3D baskının ticari değerini yükseltmek
3D baskı maliyet kontrolü ve fiyatlandırma stratejisinin temel sonucu şudur: Malzeme, işçilik ve risk primi şeffaf biçimde ayrıştırılıp 3D baskı tam bir üretim zinciri içinde yönetildiğinde gerçek değer ortaya çıkar. Malzeme, süreç, ekipman, kalite, maliyet ve hizmet birbirinden bağımsız modüller değil, birbirini etkileyen bir sistemdir. lantu3D Printing, tasarım/çizim aşamasından fiziksel teslimata kadar tüm yaşam döngüsünü yöneterek erken değerlendirme, süreç gerçekleştirme, son işlem kontrolü ve müşteri geri bildirimini birbirine bağlar; böylece şirketlerin Ar-Ge doğrulama, küçük seri üretim ve karmaşık parça teslimatında daha kontrol edilebilir sonuçlar almasına yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.