
Введение: от разовой печати к инженерному контуру поставки
Контроль затрат и стратегия ценообразования в 3D-печати — это не только вопрос одной машины или одного материала, а вся цепочка: проектирование, процесс, изготовление, контроль и поставка. Для участников отрасли сложность часто заключается не в том, можно ли напечатать деталь, а в том, можно ли поставить ее со стабильной себестоимостью, отслеживаемым качеством и воспроизводимым процессом. lantu3D Printing делает акцент на управлении жизненным циклом от чертежа до физической детали: при получении модели или чертежа одновременно оцениваются материал, конструкция, тираж, постобработка, контроль и срок поставки, чтобы решения не принимались только по цене за изделие или по опыту одной печати.
На практике контроль затрат и стратегия ценообразования требуют перевода опыта в рабочие стандарты. На этапе предварительной оценки подтверждаются толщина стенок, диаметр отверстий, монтажные зазоры, зоны поддержек и критические размеры; в производстве фиксируются толщина слоя, мощность, скорость сканирования, число циклов порошка или температура сопла; при поставке сохраняются размерные отчеты, стандарты внешнего вида и данные по итогам анализа для будущих проектов. Именно такая системная способность позволяет 3D-печати перейти от «быстрого прототипирования» к действительно управляемому производству по требованию.
1. Ключевая проблема: справедливая цена — это не демпинг, а прозрачное разложение материалов, оборудования, труда, постобработки, контроля качества и риска
Справедливая цена означает заранее выявить и количественно оценить неопределенность, а не просто соревноваться по низкой стоимости. Во многих проектах смотрят только на цену материала и машинные часы, но не учитывают скрытые затраты: изменения конструкции, удаление поддержек, термообработку, шлифование или пескоструйную обработку, резьбовые вставки, повторный контроль размеров, упаковку и транспортировку. Для металлических деталей SLM обычно контролируются толщина слоя 20–60 мкм, содержание кислорода, подогрев платформы, стратегия сканирования и снятие напряжений; для нейлоновых деталей SLS на поведение напрямую влияют обновление порошка, температура слоя, кривая охлаждения и окрашивание; для оснастки и приспособлений FDM диаметр сопла, степень заполнения, число периметров и ориентация печати определяют анизотропию прочности.
С точки зрения управления важно не выжимать один параметр до предела, а формировать окно параметров. Например, инженерный образец может допускать более короткий цикл и меньшую степень отделки поверхности, тогда как деталь для проверки сборки должна учитывать отверстия, защелки и посадочные зазоры в контроле; демонстрационная деталь, напротив, требует текстуры поверхности, адгезии краски и цветовой стабильности. Если на старте определить «назначение, риск и критерий приемки», можно сократить переделки и сделать различия в цене понятными для клиента.
2. Инженерное решение: как материал, процесс и постобработка работают вместе
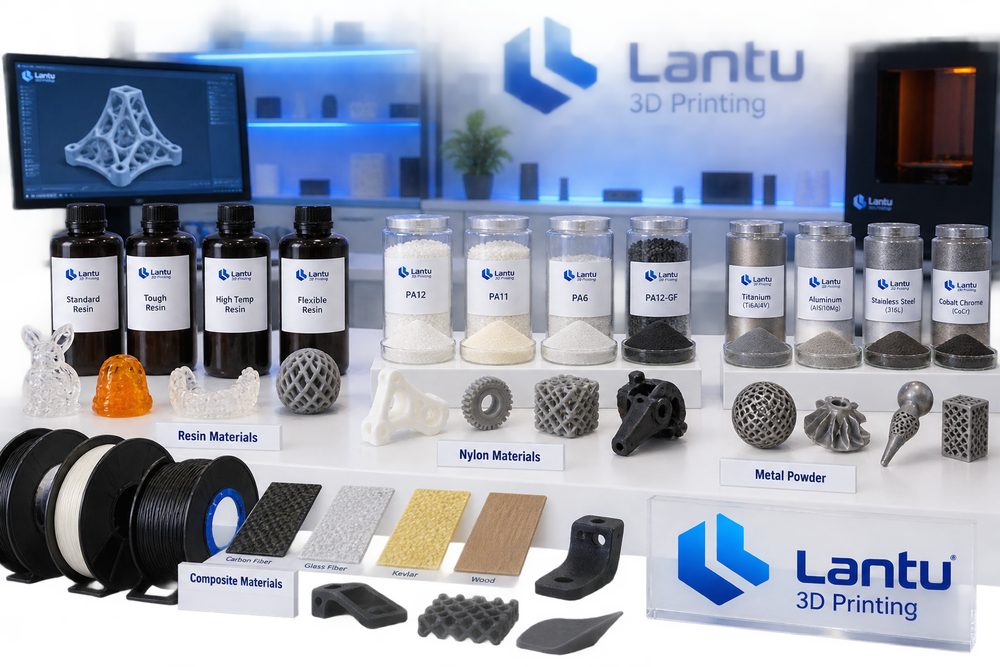
Выбор материала должен соответствовать сценарию использования, а не только названию материала. Модель затрат можно рассчитывать на основе объема материала, доли поддержек, часов машины, операций постобработки, уровня контроля, коэффициента срочности и коэффициента риска отказа. Если детали нужна ударная прочность и малый вес, первыми обычно рассматривают PA12, PA11 или нейлон, армированный стекловолокном; если требуется очень тонкая поверхность и прозрачный эффект, лучше подходят SLA или DLP-смолы; если необходимы высокая термостойкость, усталостная прочность или сложные внутренние каналы, металлическая печать из алюминия, титана или нержавеющей стали дает инженерную ценность. Каждое решение влечет последующие процессы: нейлоновые детали могут потребовать пескоструйной обработки, окрашивания и пропитки; смоляные — доотверждения, шлифования и окраски; металлические — удаления поддержек, термообработки, механической обработки и неразрушающего контроля.
При оценке проектов lantu3D Printing обычно обсуждает в одной таблице DFAM-проектирование, маршрут процесса и способ контроля. Например, тонкостенный корпус может быть печатным с точки зрения формирования, но если затем его нужно красить и он должен выдерживать момент затяжки винтов, потребуется добавить локальные ребра жесткости, скругленные переходы и место под резьбовые вставки. Аналогично, металлическая деталь с внутренними каналами должна предусматривать отверстия для очистки или инспекции, либо менять ориентацию печати, если остаточный порошок не удается удалить. Чем раньше принимаются инженерные решения, тем ниже последующие затраты.
3. Путь внедрения: использовать данные для стабильной поставки
У сложной на вид детали окраска может составлять почти 35% общей себестоимости; если считать только по объему печати, проект будет серьезно недооценен. После разложения сметы клиент может выбрать снижение уровня окраски на невидимых поверхностях, и общая цена уменьшится на 18%. Общий опыт таких проектов показывает: сначала проверять параметры на малых партиях, затем масштабировать до стабильных серий; сначала подтверждать критические размеры и функциональные поверхности, затем оптимизировать внешний вид; сначала задавать выборочный контроль и долю проверки, и только потом обсуждать срок поставки. Для НИОКР-заказов до 10 штук можно проверять критические размеры на 100%; для малых серий от 50 до 200 штук нужно вводить подтверждение первой детали, промежуточный контроль, финальную проверку и изоляцию отклонений. Так сохраняется гибкость 3D-печати и одновременно обеспечивается качество, близкое к традиционному производству.
Не менее важна цифровая фиксация. Каждая партия должна сохранять версию модели, версию котировки, партию материала, номер оборудования, параметры процесса, метод постобработки и результаты контроля. Когда клиент делает дополнительный заказ или меняет конструкцию, платформа может быстро определить, какие параметры следует унаследовать, а какие риски пересчитать. В проектах цепочки поставок также можно объединить CNC-обработку, финишную отделку и упаковку в одном представлении заказа, сокращая потери информации между поставщиками.
4. Практический чек-лист: превратить опыт в воспроизводимый стандарт
В смете следует указывать ремонт модели, потери материала, удаление поддержек, термообработку, поверхностную отделку, отчет по контролю, упаковку и логистику, а также число изменений конструкции. Рекомендуется закрепить чек-лист в процессе котировки и производства: во-первых, подтвердить назначение, нагрузку, температуру, требования к внешнему виду и сборочные связи; во-вторых, проверить минимальную толщину стенок, диаметр отверстий, угол нависания, канал удаления порошка и доступность поддержек; в-третьих, выбрать материал и процесс и указать ключевое окно параметров; в-четвертых, определить постобработку, контроль, упаковку и доставку; в-пятых, зафиксировать обратную связь клиента и выводы по итогам поставки. Чек-лист не обязан быть сложным, но он должен выполняться в каждом проекте.
Для поставщиков услуг стандартизация не означает потерю гибкости. Напротив, только стандартизируя обычные риски, команда получает ресурс для действительно сложных инженерных задач. Для заказчика прозрачный процесс помогает понять, разумна ли цена, надежны ли сроки и насколько ясно распределена ответственность за качество. Конкуренция в 3D-печати смещается от вопроса «можно ли напечатать?» к вопросу «можно ли стабильно поставить, постоянно улучшать и долго сотрудничать?».
Заключение: повышение коммерческой ценности 3D-печати через жизненный цикл
Главный вывод по контролю затрат и стратегии ценообразования в 3D-печати состоит в том, что реальная ценность раскрывается только при управлении 3D-печатью как частью полной производственной цепочки. Материалы, процессы, оборудование, качество, затраты и сервис — это не отдельные блоки, а взаимосвязанная система. lantu3D Printing связывает раннюю оценку, выполнение процесса, контроль постобработки и обратную связь клиента через управление жизненным циклом от чертежа до физической поставки, помогая компаниям получать более управляемые результаты в НИОКР-валидации, мелкосерийном производстве и поставке сложных деталей.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.