
บทนำ: จากงานพิมพ์จุดเดียวสู่ลูปวิศวกรรมที่ส่งมอบได้
การควบคุมต้นทุนและกลยุทธ์การเสนอราคาของการพิมพ์ 3 มิติ ไม่ได้หมายถึงการพูดถึงเครื่องจักรเพียงเครื่องเดียวหรือวัสดุเพียงชนิดเดียว แต่เป็นการมองทั้งห่วงโซ่ตั้งแต่การออกแบบ กระบวนการ ผลิต ตรวจสอบ ไปจนถึงการส่งมอบ สำหรับผู้ปฏิบัติงานในอุตสาหกรรม ความยากไม่ได้อยู่ที่การทำให้ชิ้นงานขึ้นรูปได้หรือไม่ แต่อยู่ที่การส่งมอบด้วยต้นทุนคงที่ คุณภาพที่ตรวจสอบย้อนกลับได้ และกระบวนการที่ทำซ้ำได้หรือไม่ lantu3D Printing ให้ความสำคัญกับการจัดการตลอดวงจรชีวิตตั้งแต่แบบไปจนถึงชิ้นงานจริง: เมื่อได้รับโมเดลหรือแบบวาด จะต้องประเมินวัสดุ โครงสร้าง ปริมาณงาน การทำผิวหลังพิมพ์ การตรวจสอบ และกำหนดส่งพร้อมกัน เพื่อหลีกเลี่ยงการคิดราคาแบบชิ้นต่อชิ้นหรืออาศัยประสบการณ์พิมพ์ครั้งเดียวเท่านั้น
ในกรอบของการควบคุมต้นทุนและกลยุทธ์การเสนอราคาของการพิมพ์ 3 มิติ องค์กรต้องแปลงพารามิเตอร์จากประสบการณ์ให้เป็นมาตรฐานที่ใช้งานได้จริง ตัวอย่างเช่น ในขั้นประเมินเบื้องต้นต้องยืนยันความหนาผนัง ขนาดรู ช่องว่างการประกอบ พื้นที่รับซัพพอร์ต และขนาดสำคัญ; ในขั้นผลิตต้องบันทึกความหนาชั้น กำลัง ความเร็วสแกน จำนวนรอบการหมุนเวียนผง หรืออุณหภูมิหัวฉีด; และในขั้นส่งมอบต้องใช้รายงานมิติ มาตรฐานรูปลักษณ์ และข้อมูลทบทวนเป็นฐานของงานถัดไป ความสามารถเชิงระบบเช่นนี้คือสิ่งที่ทำให้การพิมพ์ 3 มิติพ้นจากการเป็นเพียง "ทำต้นแบบเร็ว" ไปสู่ "การผลิตตามต้องการที่บริหารจัดการได้"
1. ประเด็นหลัก: การตั้งราคาที่เหมาะสมไม่ใช่การแข่งขันลดราคา แต่คือการแยกต้นทุนวัสดุ เครื่องจักร แรงงาน งานหลังพิมพ์ ตรวจสอบคุณภาพ และความเสี่ยงอย่างโปร่งใส
การตั้งราคาที่เหมาะสมไม่ใช่การแข่งกันให้ถูกที่สุด แต่คือการเปิดเผยความไม่แน่นอนล่วงหน้าและทำให้วัดได้ หลายโครงการในขั้นเสนอราคาไปโฟกัสที่ราคาต่อหน่วยของวัสดุและชั่วโมงเครื่องจักรเท่านั้น แต่ละเลยต้นทุนแฝงอย่างการแก้แบบ การเอาซัพพอร์ตออก การอบความร้อน การขัดหรือพ่นทราย อินเสิร์ตเกลียว การตรวจวัดซ้ำ การบรรจุและขนส่ง สำหรับชิ้นงานโลหะ SLM รายการควบคุมทั่วไปได้แก่ ความหนาชั้น 20–60 ไมครอน การเฝ้าระวังออกซิเจน การอุ่นฐาน กลยุทธ์สแกน และการอบคลายความเครียด; สำหรับชิ้นงานไนลอน SLS อัตราเติมผงใหม่ อุณหภูมิการปูผง เส้นโค้งการเย็นตัว และกระบวนการย้อมสีภายหลัง ล้วนส่งผลโดยตรงต่อการบิดงอ ความเหนียว และความต่างสี; ส่วนกับฟิกซ์เจอร์หรือจิ๊ก FDM ขนาดหัวฉีด อัตราการเติม จำนวนเส้นผนัง และทิศทางการพิมพ์ จะเป็นตัวกำหนดความแข็งแรงเชิงอนิซอโทรปี
ในมุมมองการบริหาร สิ่งสำคัญไม่ใช่การไล่ค่าใดค่าหนึ่งให้สุด แต่คือการสร้างช่วงพารามิเตอร์ที่ใช้งานได้จริง ตัวอย่างเช่น ชิ้นงานวิศวกรรมอาจยอมรับรอบเวลาที่สั้นกว่าและงานผิวที่น้อยกว่าได้ แต่ชิ้นงานยืนยันการประกอบต้องนำตำแหน่งรู กลไกล็อก และช่องว่างพอดีเข้ามาอยู่ในเกณฑ์ตรวจสอบ ขณะที่ชิ้นงานเพื่อจัดแสดงต้องให้ความสำคัญกับลักษณะผิว การยึดเกาะสี และความสม่ำเสมอของสี หากกำหนด "การใช้งาน - ความเสี่ยง - เกณฑ์ยอมรับ" ตั้งแต่เริ่มโครงการ ก็จะลดการทำงานซ้ำ และทำให้ลูกค้าเข้าใจความต่างของราคาได้ชัดเจนขึ้น
2. การตัดสินใจเชิงวิศวกรรม: วัสดุ กระบวนการ และงานหลังพิมพ์เชื่อมโยงกันอย่างไร
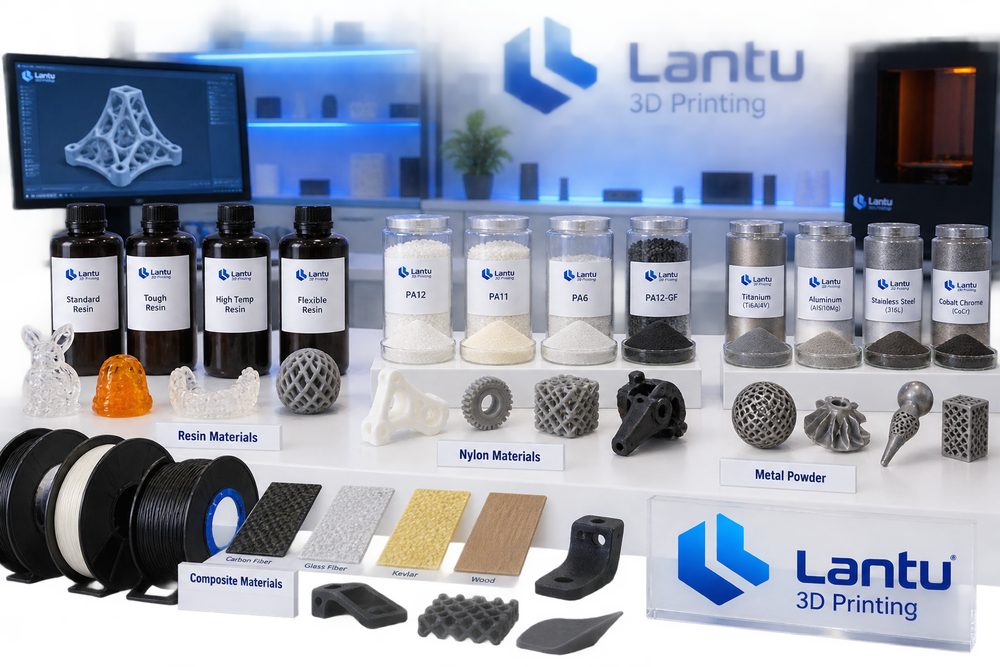
การเลือกวัสดุควรตอบโจทย์การใช้งาน ไม่ใช่พิจารณาแค่ชื่อวัสดุ โมเดลต้นทุนสามารถคำนวณจากปริมาตรวัสดุ สัดส่วนซัพพอร์ต ชั่วโมงเครื่องจักร ขั้นตอนหลังพิมพ์ ระดับการตรวจสอบ ค่าความเร่งด่วน และค่าสัมประสิทธิ์ความเสี่ยงของความล้มเหลว เมื่อชิ้นส่วนต้องการทนแรงกระแทกและน้ำหนักเบา PA12, PA11 หรือไนลอนเสริมใยแก้วมักเป็นตัวเลือกแรกในการประเมิน เมื่อจำเป็นต้องมีผิวละเอียดสูงและเอฟเฟกต์โปร่งใส เรซิน SLA หรือ DLP จะเหมาะกว่า และเมื่อจำเป็นต้องมีความแข็งแรงที่อุณหภูมิสูง สมรรถนะต่อความล้า หรือช่องทางไหลภายในที่ซับซ้อน การพิมพ์โลหะด้วยอะลูมิเนียม ไทเทเนียม หรือสเตนเลสจึงมีคุณค่าทางวิศวกรรมจริง ทุกตัวเลือกย่อมมีการทำงานต่อเนื่องที่ต่างกัน: ชิ้นงานไนลอนอาจต้องพ่นทราย ย้อมสี และอัดซึม; ชิ้นงานเรซินต้องอบให้เซ็ตตัวซ้ำ ขัด และพ่นสี; ส่วนชิ้นงานโลหะอาจต้องถอดซัพพอร์ต อบความร้อน กลึงแต่ง และตรวจสอบแบบไม่ทำลาย
ในการทบทวนโครงการ lantu3D Printing มักนำการออกแบบ DFAM เส้นทางกระบวนการ และวิธีตรวจสอบมาพิจารณาในตารางเดียวกัน ยกตัวอย่าง เปลือกบางอาจพิมพ์ได้ในแง่ของการขึ้นรูป แต่หากต้องพ่นสีและรับแรงบิดจากสกรูประกอบ ก็จำเป็นต้องเพิ่มซี่เสริมเฉพาะจุด รอยต่อแบบโค้งมน และพื้นที่สำหรับอินเสิร์ตเสาเกลียว หากเป็นชิ้นงานโลหะที่มีช่องทางภายในและผงตกค้างออกยาก ก็ต้องเพิ่มรูระบายผง รูตรวจสอบ หรือปรับมุมการวางตั้งแต่ขั้นออกแบบ การตัดสินใจเชิงวิศวกรรมยิ่งเกิดเร็ว ต้นทุนปลายทางยิ่งต่ำ
3. แนวทางดำเนินงาน: ใช้ข้อมูลเพื่อการส่งมอบที่เสถียร
ในชิ้นงานที่มีรูปลักษณ์ซับซ้อน การพ่นสีผิวกินต้นทุนรวมเกือบ 35% หากตั้งราคาจากปริมาตรพิมพ์เพียงอย่างเดียวจะทำให้ประเมินต่ำเกินจริงอย่างมาก หลังจากแยกรายการราคาแล้ว ลูกค้าเลือกที่จะลดระดับการพ่นสีในพื้นผิวที่มองไม่เห็น ทำให้ราคารวมลดลง 18% บทเรียนร่วมของโครงการลักษณะนี้คือ: เริ่มจากยืนยันพารามิเตอร์ด้วยล็อตเล็ก แล้วขยายสู่ล็อตที่เสถียร; เริ่มจากยืนยันขนาดสำคัญและพื้นผิวการทำงานก่อน แล้วค่อยปรับปรุงพื้นผิวภายนอก; เริ่มจากกำหนดชิ้นตัวอย่างตรวจและสัดส่วนการสุ่มตรวจ แล้วค่อยคุยเรื่องระยะเวลาส่งมอบ สำหรับงานวิจัยและพัฒนาที่ไม่เกิน 10 ชิ้น สามารถตรวจมิติสำคัญแบบเต็มทุกชิ้นได้; สำหรับคำสั่งซื้อขนาดเล็ก 50–200 ชิ้น ต้องมีระบบอนุมัติชิ้นแรก การสุ่มตรวจระหว่างกระบวนการ การตรวจชิ้นสุดท้าย และการแยกชิ้นงานผิดปกติ ด้วยวิธีนี้จะคงความยืดหยุ่นของการพิมพ์ 3 มิติไว้ได้ และยังมอบความแน่นอนด้านคุณภาพใกล้เคียงการผลิตแบบดั้งเดิม
การบันทึกแบบดิจิทัลก็สำคัญไม่แพ้กัน ทุกล็อตของชิ้นงานควรเก็บเวอร์ชันโมเดล เวอร์ชันใบเสนอราคา ล็อตวัสดุ หมายเลขเครื่อง พารามิเตอร์กระบวนการ วิธีงานหลังพิมพ์ และผลการตรวจ เมื่อมีการสั่งเพิ่มหรือแก้แบบในภายหลัง แพลตฟอร์มจะสามารถตัดสินได้อย่างรวดเร็วว่าพารามิเตอร์ใดควรสืบทอด และความเสี่ยงใดต้องประเมินใหม่ สำหรับโครงการร่วมกับห่วงโซ่อุปทาน ยังสามารถรวมงาน CNC งานผิว งานประกอบ และบรรจุภัณฑ์ไว้ในมุมมองคำสั่งซื้อเดียว เพื่อลดการสูญเสียข้อมูลจากการสื่อสารข้ามผู้ให้บริการหลายราย
4. เช็กลิสต์สำหรับการใช้งานจริง: เปลี่ยนประสบการณ์ให้เป็นมาตรฐานที่ทำซ้ำได้
ใบเสนอราคาควรระบุการซ่อมไฟล์โมเดล การสูญเสียวัสดุ การเอาซัพพอร์ตออก การอบความร้อน การทำผิว รายงานตรวจสอบ การบรรจุขนส่ง และจำนวนครั้งที่แก้ไขแบบ ขอแนะนำให้องค์กรฝังเช็กลิสต์ลงในกระบวนการเสนอราคาและการผลิต: ขั้นแรกยืนยันวัตถุประสงค์ การรับแรง อุณหภูมิ ระดับรูปลักษณ์ และความสัมพันธ์การประกอบ; ขั้นที่สองตรวจความหนาผนังขั้นต่ำ ขนาดรู มุมยื่น ช่องทางระบายผง และความสามารถเข้าถึงซัพพอร์ต; ขั้นที่สามเลือกวัสดุและกระบวนการ พร้อมระบุช่วงพารามิเตอร์สำคัญ; ขั้นที่สี่กำหนดงานหลังพิมพ์ การตรวจสอบ การบรรจุ และวิธีส่งมอบ; ขั้นที่ห้าหลังส่งมอบให้บันทึกข้อเสนอแนะลูกค้าและบทสรุปการทบทวน เช็กลิสต์ไม่จำเป็นต้องซับซ้อน แต่ต้องถูกใช้งานในทุกโครงการ
สำหรับผู้ให้บริการ การทำมาตรฐานไม่ได้แปลว่าลดความยืดหยุ่น ตรงกันข้าม เมื่อความเสี่ยงทั่วไปถูกทำให้เป็นมาตรฐาน ทีมจะมีเวลาไปแก้ปัญหาทางวิศวกรรมที่ซับซ้อนจริง ๆ มากขึ้น สำหรับฝั่งผู้ซื้อ กระบวนการที่โปร่งใสช่วยให้ประเมินได้ว่าราคาสมเหตุสมผลหรือไม่ ระยะเวลาส่งมอบเชื่อถือได้หรือไม่ และความรับผิดชอบด้านคุณภาพชัดเจนหรือไม่ การแข่งขันในอุตสาหกรรมการพิมพ์ 3 มิติกำลังเปลี่ยนจากคำถามว่า "พิมพ์ได้ไหม" ไปสู่คำถามว่า "ส่งมอบได้เสถียร ปรับปรุงต่อเนื่อง และร่วมงานระยะยาวได้หรือไม่"
สรุป: เพิ่มมูลค่าทางธุรกิจของการพิมพ์ 3 มิติด้วยมุมมองวงจรชีวิต
ข้อสรุปหลักของการควบคุมต้นทุนและกลยุทธ์การเสนอราคาของการพิมพ์ 3 มิติคือ: เมื่อวางการพิมพ์ 3 มิติไว้ในห่วงโซ่การผลิตที่ครบถ้วนและบริหารอย่างเป็นระบบ มูลค่าที่แท้จริงจึงจะถูกปลดปล่อย วัสดุ กระบวนการ เครื่องจักร คุณภาพ ต้นทุน และบริการไม่ใช่โมดูลที่แยกจากกัน แต่เป็นระบบที่ส่งผลต่อกัน lantu3D Printing ใช้การจัดการวงจรชีวิตเต็มรูปแบบตั้งแต่แบบ/ดีไซน์จนถึงการส่งมอบจริง เชื่อมการประเมินระยะแรก การทำให้กระบวนการเกิดขึ้นจริง การตรวจหลังพิมพ์ และข้อเสนอแนะจากลูกค้า เพื่อช่วยให้บริษัทได้ผลลัพธ์ที่ควบคุมได้มากขึ้นในงานยืนยัน R&D การผลิตล็อตเล็ก และการส่งมอบชิ้นส่วนซับซ้อน
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง