
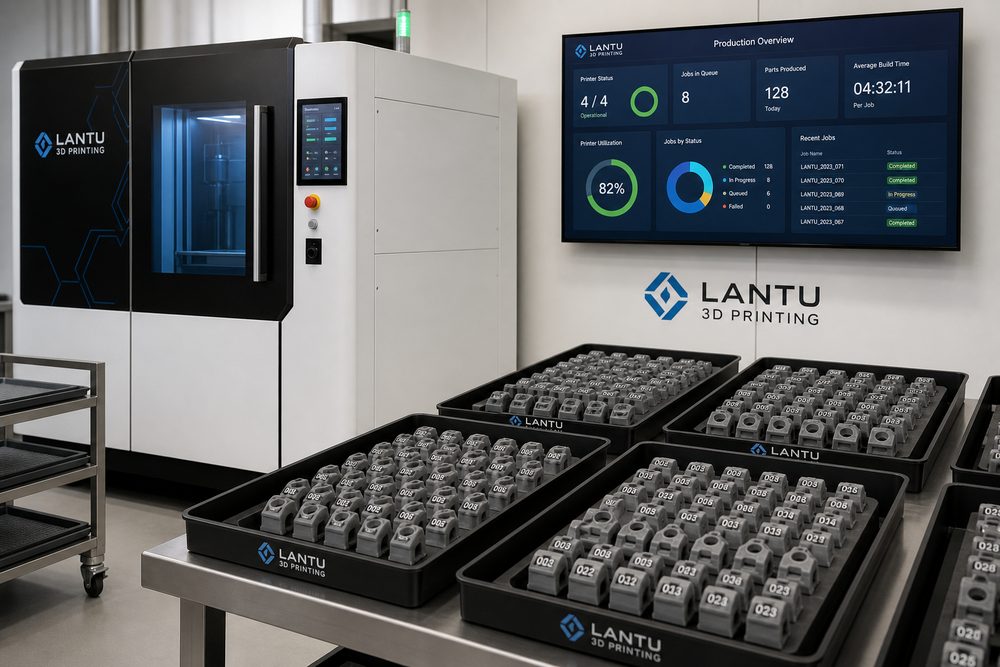
Introduzione: la gestione della produzione in piccoli lotti con stampa 3D sta passando da un approccio basato sull’esperienza a un’operatività guidata dai dati
Nei progetti reali di lantu3D, gli ordini in piccoli lotti si incontrano spesso in attrezzature per dispositivi medici, componenti strutturali per elettronica di consumo, pezzi di verifica per il settore automotive e modelli espositivi. A prima vista il volume sembra ridotto, ma questi ordini presentano contemporaneamente quattro caratteristiche: forte personalizzazione, tempi di consegna brevi, frequenti modifiche e sensibilità alle variazioni di qualità. Se vengono gestiti con lo stesso approccio usato per un singolo campione, è facile incorrere in tempi morti delle macchine, congestione nelle fasi di post-processing, differenze di colore tra lotti e costi di rilavorazione difficili da controllare.
1. Definire scenari operativi e condizioni al contorno misurabili
Per prima cosa occorre definire chiaramente i confini dell’ordine: numero di pezzi, grado del materiale, percorso di processo, livello di finitura superficiale, tolleranze dimensionali, relazioni di assemblaggio e modalità di imballaggio devono essere confermati prima dell’avvio. Ad esempio, per componenti in nylon realizzati con tecnologia SLS, i lotti in PA12 richiedono di considerare il tasso di rinnovo della polvere, la densità di impilamento, uno spessore di strato di 0,10-0,15 mm, il rischio di deformazione termica e la coerenza del lotto di colorazione; per pezzi in resina SLA, invece, bisogna prestare attenzione ai punti di contatto dei supporti, ai tempi di post-curing, alle superfici da mascherare prima della verniciatura e ai rischi di fragilità durante il trasporto.
2. Scomporre rischi e responsabilità di consegna in fasi di processo
Dal punto di vista del flusso, è consigliabile suddividere l’ordine in piccoli lotti in sette fasi: “congelamento del progetto”, “revisione di processo”, “validazione del primo pezzo”, “stampa in serie”, “post-processing”, “ispezione a campione” e “imballaggio e spedizione”. Per ogni fase vanno definiti un responsabile e criteri di accettazione, ad esempio: la validazione del primo pezzo deve includere la misurazione delle dimensioni critiche, la registrazione dei difetti estetici e una prova di assemblaggio; prima della stampa in serie devono essere confermati il numero di versione del file e i parametri macchina; durante la consegna del post-processing devono essere registrati quantità, pezzi difettosi e pezzi da rilavorare.
3. Consolidare parametri, dati e criteri di accettazione nel sistema
La formalizzazione dei dati è il cuore della gestione dei piccoli lotti. Si raccomanda di registrare per ogni lotto il numero della macchina, il numero di lotto del materiale, i parametri di slicing, l’orientamento in piattaforma, il tempo di stampa, le ore di post-processing, la percentuale di campionamento e le cause di non conformità. Per componenti sensibili alle dimensioni, si può adottare un campionamento AQL oppure un controllo al 100% delle dimensioni critiche; per pezzi estetici, invece, è utile creare una libreria di campioni colore, campioni di rugosità e fotografie standard dei livelli di verniciatura.
4. Miglioramento continuo: dalla revisione del singolo ordine alla sedimentazione delle competenze organizzative
La revisione non dovrebbe avvenire solo dopo che si è verificato un problema. lantu3D suggerisce che, al termine di ogni progetto in piccoli lotti, venga prodotto un report sintetico di una pagina: differenza tra ciclo reale e ciclo pianificato, resa, cause di rilavorazione, numero di modifiche richieste dal cliente, scostamento nel consumo di materiale e parametri di processo riutilizzabili in futuro. Con l’accumulo dei progetti, l’azienda ottiene un modello reale di capacità produttiva per diversi materiali, differenti fasce di quantità e varie combinazioni di post-processing.
Conclusione
La produzione in piccoli lotti rappresenta una fase decisiva per la stampa 3D: da semplice capacità tecnica a vera capacità manifatturiera. Solo collegando ordine, processo, qualità, costi e revisione in un ciclo chiuso, le aziende possono mantenere la propria flessibilità e al tempo stesso garantire consegne stabili.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.