
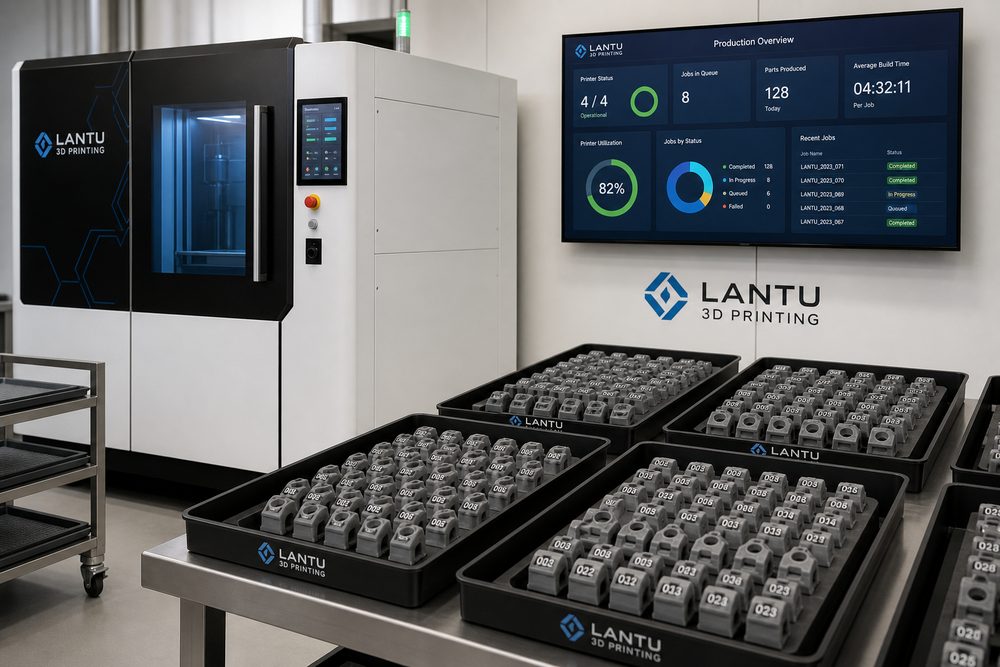
はじめに:3Dプリント小ロット生産管理は、経験頼みからデータ運用へ移行している
ブループリント・3Dの実務案件では、小ロット受注は医療機器治具、民生電子機器の構造部品、自動車の検証用部品、展示用モデルなどでよく見られます。数量は一見少なくても、カスタマイズ性が高い、納期が短い、変更が頻繁、品質のばらつきに敏感という4つの特徴を同時に持ちます。単品サンプルと同じ進め方を続けると、設備待ち、後処理の混雑、ロットごとの色差、手直しコストの制御不能といった問題が起きやすくなります。したがって、小ロット生産では、同じモデルを単純に何度も印刷するのではなく、納品に向けた計画体系を構築する必要があります。
1. 数値化できる業務シーンと境界条件を定義する
まずは受注の境界を明確にします。部品数量、材料グレード、工程ルート、表面仕上げレベル、寸法公差、組立関係、梱包方法は、着手前に必ず確認すべきです。たとえばSLSナイロン部品では、PA12の量産小ロットで粉末の更新率、造形密度、層厚0.10〜0.15mm、熱変形リスク、染色ロットの一貫性を考慮する必要があります。SLAレジン部品であれば、サポート接触点、二次硬化時間、塗装時のマスキング面、脆さによる輸送リスクが重要になります。これらの条件を工程カードに記載しておけば、見積もりと生産計画の段階で共通の基準を持てます。
2. プロセスの節目でリスクと納品責任を分解する
工程上は、小ロット受注を「設計確定、工程レビュー、初回品検証、量産出力、後処理、抽出検査、梱包出荷」の7つの節目に分けることを推奨します。各節目に責任者と合格条件を設定します。たとえば初回品検証では、重要寸法の測定、外観不具合の記録、組立試装の完了が必須です。量産出力前には、ファイルの版番号と装置パラメータを必ず確認します。後処理の引き渡し時には、数量、不良品、再加工品を記録します。これにより、受注が30点しかなくても、口頭連絡による版数混乱を防げます。
3. パラメータ、データ、検収基準をシステムに固定する
データの固定化は、小ロット管理の中核です。各ロットについて、装置番号、材料ロット番号、スライス設定、配置方向、造形時間、後処理工数、抽出検査比率、不良理由を記録することを推奨します。寸法に敏感な部品では、AQL抽出検査または重要寸法の全数検査を設定できます。外観部品では、カラーチャート、表面粗さサンプル、塗装グレードの写真ライブラリを作成すると有効です。コスト面では、材料重量だけで見積もるのではなく、レイアウト効率、装置占有時間、後処理の人工、手直し率、梱包消耗品も含めて算定する必要があります。
4. 継続改善:単発案件の振り返りから組織能力へ落とし込む
振り返りは、問題が起きたときだけ行うべきではありません。ブループリント・3Dでは、各小ロット案件の完了後に1ページの納品レビューを作成することを推奨しています。そこには、実際の周期と計画周期の差、歩留まり、再加工の原因、顧客変更回数、材料消費の差異、次回に再利用できる工程パラメータをまとめます。案件が蓄積されるにつれて、企業は材料別、数量帯別、後処理組み合わせ別の実際の生産能力モデルを得られ、次回の見積もりや納期回答の根拠になります。
まとめ
小ロット生産は、3Dプリントサービスが技術力から製造力へ進化する重要な段階です。受注、工程、品質、コスト、振り返りを閉ループでつなぐことで、企業は柔軟性を保ちながら安定した納品を実現できます。顧客にとっては、より明確な納期、より制御しやすい品質、より透明な判断材料を意味します。サービス提供側にとっては、「受注して印刷する」段階から「納品を見据えたライフサイクル管理」へのアップグレードを意味します。