
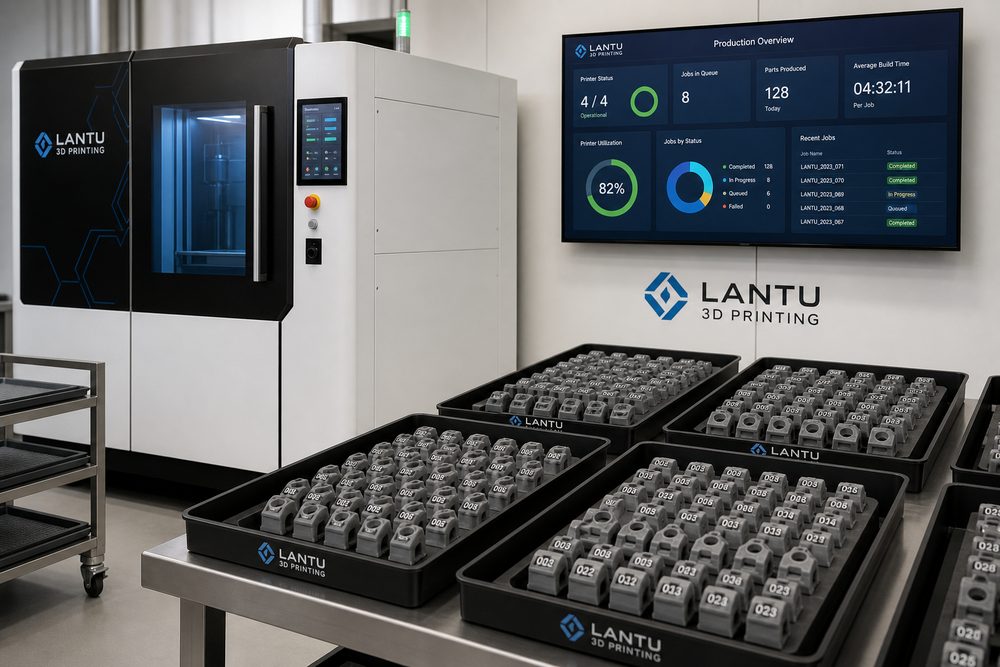
Introduction : la gestion de la production en petite série par impression 3D passe de l’expérience à l’exploitation pilotée par les données
Dans les projets réels de lantu3D, les commandes en petite série concernent fréquemment des outillages pour dispositifs médicaux, des pièces structurelles pour l’électronique grand public, des pièces de validation automobile et des maquettes d’exposition. Les volumes paraissent modestes, mais ces commandes combinent quatre caractéristiques : forte personnalisation, délais courts, changements fréquents et sensibilité aux variations de qualité. Si l’on continue à les traiter comme des prototypes unitaires, on s’expose facilement à des temps d’attente machine, à des goulets d’étranglement en post-traitement, à des écarts de couleur entre lots et à des coûts de retouche difficiles à maîtriser.
1. Définir un périmètre métier mesurable et des conditions limites
Il faut d’abord définir les limites de la commande : quantité de pièces, grade matière, itinéraire de procédé, niveau de finition de surface, tolérances dimensionnelles, relations d’assemblage et mode d’emballage doivent être validés avant lancement. À titre d’exemple, pour des pièces en nylon produites en SLS, une série en PA12 doit prendre en compte le taux de renouvellement de la poudre, la densité d’agencement dans le volume d’impression, une épaisseur de couche de 0,10 à 0,15 mm, les risques de déformation thermique et l’uniformité des lots de teinture. Pour des pièces en résine SLA, il faut en revanche surveiller les points de contact des supports, le temps de post-polymérisation, les zones à masquer avant peinture et les risques de casse pendant le transport.
2. Décomposer les risques et les responsabilités de livraison par étapes de processus
Sur le plan opérationnel, il est recommandé de découper les commandes de petite série en sept étapes : « gel de conception, revue de procédé, validation du premier article, impression en lot, post-traitement, contrôle par échantillonnage, emballage et expédition ». Chaque étape doit avoir un responsable et des critères d’acceptation. Par exemple, la validation du premier article doit inclure la mesure des dimensions clés, l’enregistrement des défauts d’aspect et un essai d’assemblage ; avant l’impression en série, il faut confirmer le numéro de version des fichiers et les paramètres machine ; lors de la remise en post-traitement, il convient d’enregistrer les quantités, les pièces défectueuses et les pièces reprises.
3. Fig e r les paramètres, les données et les critères d’acceptation dans le système
La capitalisation des données est au cœur de la gestion de la petite série. Il est recommandé d’enregistrer, pour chaque lot, l’identifiant de la machine, le numéro de lot matière, les paramètres de tranchage, l’orientation de pose, la durée d’impression, les temps de post-traitement, le taux d’échantillonnage et les causes de non-conformité. Pour les pièces sensibles aux dimensions, on peut définir un plan d’échantillonnage AQL ou un contrôle à 100 % des cotes critiques. Pour les pièces d’aspect, il est utile de constituer une bibliothèque de nuanciers, d’échantillons de rugosité et de photos de niveaux de peinture.
4. Amélioration continue : du retour sur une commande à la capitalisation des savoir-faire
Le retour d’expérience ne doit pas être réalisé uniquement en cas de problème. lantu3D recommande de produire, à la fin de chaque projet de petite série, une synthèse de livraison sur une page : écart entre le cycle réel et le cycle planifié, rendement, causes de retouche, nombre de modifications demandées par le client, écarts de consommation matière et paramètres de procédé réutilisables pour la prochaine commande. À mesure que les projets s’accumulent, l’entreprise obtient un modèle de capacité réel pour différents matériaux, différentes plages de quantité et différentes combinaisons de post-traitement.
Conclusion
La production en petite série constitue une étape décisive pour faire évoluer une activité de services d’impression 3D d’une compétence technique vers une capacité de fabrication. Ce n’est qu’en reliant commandes, procédés, qualité, coûts et retour d’expérience dans une boucle fermée que l’entreprise peut conserver sa flexibilité tout en garantissant une livraison stable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.