
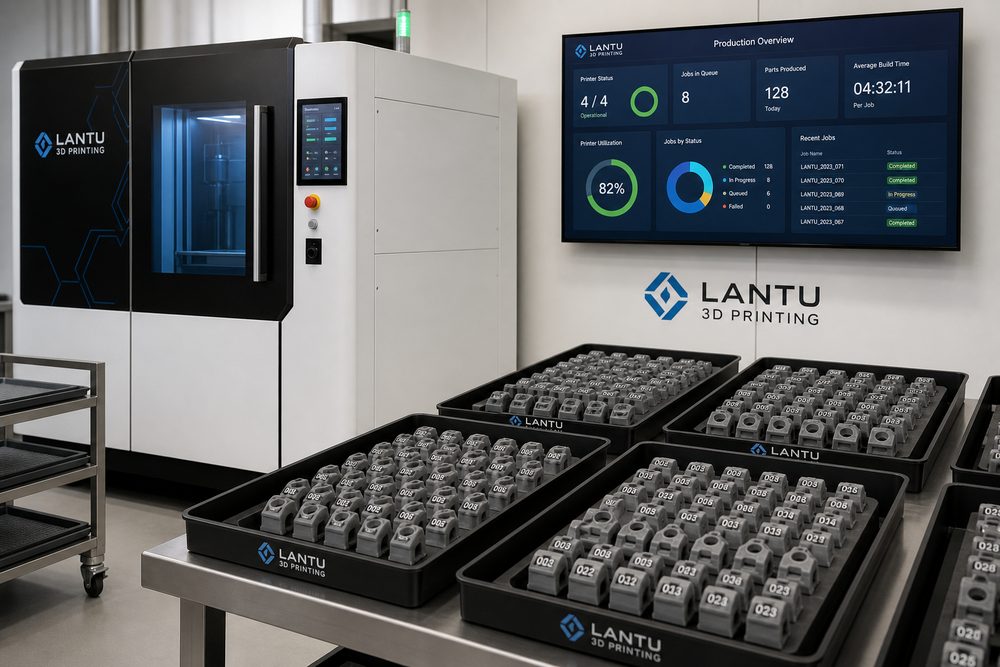
Introdução: a gestão da produção em pequenos lotes com impressão 3D está a evoluir da experiência para a operação orientada por dados
Nos projetos reais da lantu3D, as encomendas de pequenos lotes são comuns em gabaritos para dispositivos médicos, peças estruturais para eletrónica de consumo, componentes de validação automóvel e maquetes de exposição. À primeira vista, o volume pode parecer reduzido, mas estes trabalhos combinam quatro características: elevada personalização, prazos curtos, alterações frequentes e forte sensibilidade a variações de qualidade. Se continuarem a ser geridos como amostras unitárias, é fácil surgirem problemas como máquinas paradas à espera, gargalos no pós-processamento, diferenças de cor entre lotes e custos de retrabalho difíceis de controlar.
1. Definir cenários de negócio e condições limites quantificáveis
O primeiro passo é definir os limites da encomenda: o número de peças, o grau do material, a rota do processo, o nível de acabamento superficial, a tolerância dimensional, a relação de montagem e o método de embalagem devem ser confirmados antes do início da produção. Tomando como exemplo peças em nylon por SLS, as peças em lote de PA12 exigem atenção à taxa de renovação do pó, à densidade de posicionamento, à espessura de camada de 0,10-0,15 mm, ao risco de deformação térmica e à consistência entre lotes de coloração. No caso de peças em resina por SLA, é necessário monitorizar os pontos de contacto dos suportes, o tempo de cura secundária, as áreas de mascaramento para pintura e o risco de fragilidade durante o transporte.
2. Desdobrar riscos e responsabilidades de entrega em etapas de processo
Em termos de fluxo, recomenda-se dividir a encomenda de pequenos lotes em sete etapas: “bloqueio de desenho”, “revisão do processo”, “validação da primeira peça”, “impressão em lote”, “pós-processamento”, “inspeção por amostragem” e “embalagem e expedição”. Em cada etapa devem ser definidos um responsável e critérios de aprovação. Por exemplo, a validação da primeira peça deve incluir medições de dimensões críticas, registo de defeitos visuais e teste preliminar de montagem; antes da impressão em lote, a versão do ficheiro e os parâmetros do equipamento devem ser confirmados; na transferência de pós-processamento, devem ser registadas quantidades, peças com defeito e peças a retrabalhar.
3. Consolidar parâmetros, dados e critérios de aceitação no sistema
A consolidação de dados é o núcleo da gestão de pequenos lotes. Recomenda-se registar, para cada lote, o número da máquina, o número do lote do material, os parâmetros de fatiamento, a orientação de posicionamento, o tempo de impressão, as horas de pós-processamento, a taxa de amostragem e as causas das não conformidades. Para peças sensíveis a dimensões, pode ser definido um plano de amostragem AQL ou uma inspeção a 100% das dimensões críticas. Para peças de aparência, podem ser criadas bibliotecas de referência com cartões de cor, amostras de rugosidade e fotografias por nível de pintura.
4. Melhoria contínua: da revisão de cada encomenda à consolidação da capacidade organizacional
A revisão posterior não deve acontecer apenas quando surgem problemas. A lantu3D recomenda que, no final de cada projeto de pequeno lote, seja elaborada uma ficha de revisão de uma página com: diferença entre o ciclo real e o planeado, rendimento, causas de retrabalho, número de alterações do cliente, desvio no consumo de material e parâmetros de processo reutilizáveis para a próxima vez. À medida que os projetos se acumulam, a empresa passa a dispor de um modelo real de capacidade produtiva para diferentes materiais, diferentes intervalos de quantidade e diferentes combinações de pós-processamento.
Conclusão
A produção em pequenos lotes é a etapa-chave na transição dos serviços de impressão 3D de uma capacidade técnica para uma capacidade industrial. Só ao ligar encomendas, processo, qualidade, custos e revisão posterior num ciclo fechado é que a empresa consegue manter a flexibilidade e, ao mesmo tempo, garantir entregas estáveis.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.