
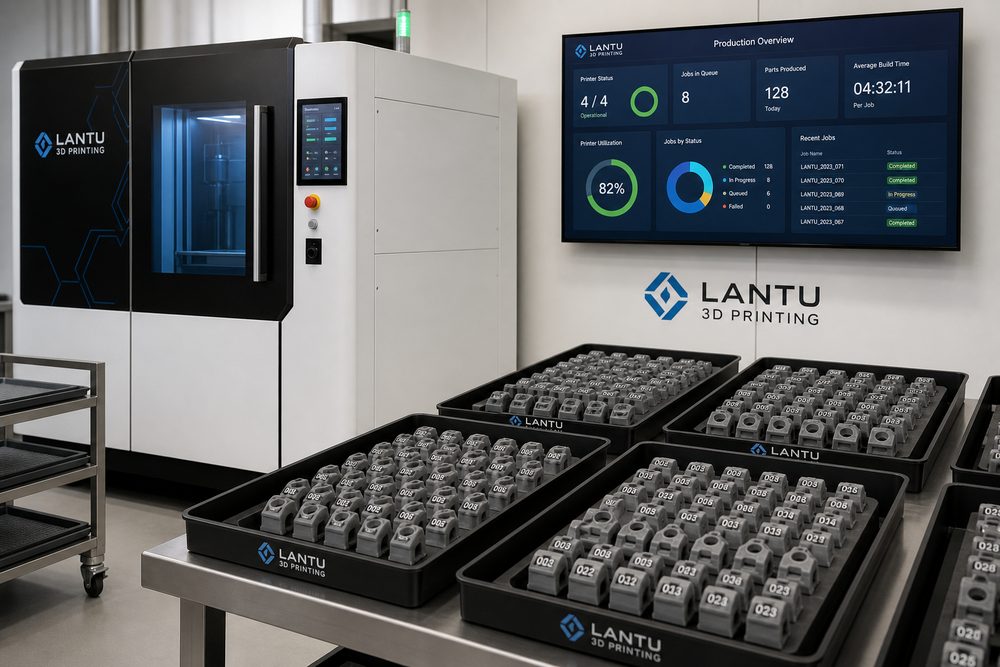
บทนำ: การบริหารการผลิตล็อตเล็กด้วยการพิมพ์ 3 มิติกำลังก้าวจากการบริหารด้วยประสบการณ์สู่การดำเนินงานบนข้อมูล
ในโครงการจริงของlantu3D คำสั่งซื้อล็อตเล็กมักพบได้ในอุปกรณ์จับยึดและฟิกซ์เจอร์สำหรับงานแพทย์ ชิ้นส่วนโครงสร้างของอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค ชิ้นงานสำหรับการทดสอบยานยนต์ และโมเดลสำหรับงานจัดแสดง แม้จำนวนจะดูไม่มาก แต่กลับมีลักษณะร่วมกัน 4 ประการ ได้แก่ การปรับแต่งสูง ระยะเวลาส่งมอบสั้น มีการเปลี่ยนแปลงบ่อย และไวต่อความผันผวนของคุณภาพ หากยังเดินงานแบบเดียวกับการทำชิ้นตัวอย่างเดี่ยว ๆ มักจะเกิดปัญหาเครื่องรอคิว คอขวดในขั้นตอนหลังการพิมพ์ สีของแต่ละล็อตไม่สม่ำเสมอ และต้นทุนการแก้ไขงานที่ควบคุมไม่ได้
1. กำหนดสถานการณ์งานและเงื่อนไขขอบเขตที่วัดผลได้
สิ่งแรกที่ต้องทำคือกำหนดขอบเขตของคำสั่งซื้อให้ชัดเจน ทั้งจำนวนชิ้น ส่วนเกรดของวัสดุ เส้นทางกระบวนการ ระดับผิวงาน ค่าความคลาดเคลื่อนด้านมิติ ความสัมพันธ์ในการประกอบ และรูปแบบบรรจุภัณฑ์ ควรยืนยันทั้งหมดก่อนเริ่มงาน ตัวอย่างเช่น ชิ้นงานไนลอน SLS แบบ PA12 สำหรับล็อตจำนวนมากต้องคำนึงถึงอัตราการเปลี่ยนผง ความหนาแน่นในการจัดวาง ความหนาชั้น 0.10-0.15 มม. ความเสี่ยงต่อการเสียรูปจากความร้อน และความสม่ำเสมอของล็อตการย้อมสี ส่วนชิ้นงานเรซิน SLA ต้องให้ความสำคัญกับจุดสัมผัสของซัพพอร์ต เวลาอบแข็งรอบสอง พื้นที่ที่ต้องปิดบังสำหรับการพ่นสี และความเสี่ยงจากการแตกหักระหว่างขนส่ง
2. แยกความเสี่ยงและความรับผิดชอบในการส่งมอบด้วยจุดควบคุมของกระบวนการ
ในเชิงกระบวนการ แนะนำให้แบ่งคำสั่งซื้อล็อตเล็กออกเป็น 7 จุด ได้แก่ การล็อกแบบ การทบทวนกระบวนการ การตรวจชิ้นแรก การพิมพ์ล็อต การทำงานหลังการพิมพ์ การสุ่มตรวจ และการบรรจุส่งมอบ แต่ละจุดควรกำหนดผู้รับผิดชอบและเงื่อนไขผ่านงานที่ชัดเจน เช่น การตรวจชิ้นแรกต้องวัดมิติสำคัญ บันทึกข้อบกพร่องด้านรูปลักษณ์ และทดลองประกอบจริง การพิมพ์ล็อตต้องยืนยันเวอร์ชันไฟล์และพารามิเตอร์เครื่องก่อนเริ่มงาน ส่วนการส่งต่องานหลังการพิมพ์ต้องบันทึกจำนวนชิ้น ชิ้นเสีย และชิ้นที่ต้องแก้ไขซ้ำ
3. ฝังพารามิเตอร์ ข้อมูล และมาตรฐานการรับเข้าในระบบ
การทำให้ข้อมูลกลายเป็นมาตรฐานคือหัวใจของการบริหารล็อตเล็ก ควรบันทึกหมายเลขเครื่อง ล็อตวัสดุ พารามิเตอร์การสไลซ์ ทิศทางการวางชิ้นงาน เวลาในการพิมพ์ ชั่วโมงงานหลังการพิมพ์ สัดส่วนการสุ่มตรวจ และสาเหตุของของเสียในแต่ละล็อต สำหรับชิ้นงานที่ไวต่อมิติ ควรกำหนดการสุ่มตรวจแบบ AQL หรือการตรวจ 100% ในมิติสำคัญ ส่วนชิ้นงานที่เน้นรูปลักษณ์ ควรสร้างชุดตัวอย่างสี ชุดตัวอย่างความหยาบผิว และคลังภาพมาตรฐานระดับงานพ่นสีเพื่อใช้เทียบเคียง
4. การปรับปรุงอย่างต่อเนื่อง: จากการทบทวนคำสั่งซื้อครั้งเดียวสู่การสะสมความสามารถขององค์กร
การทบทวนงานไม่ควรทำเฉพาะเมื่อเกิดปัญหาเท่านั้น lantu3D แนะนำให้ทำสรุปการส่งมอบแบบหนึ่งหน้าเมื่อจบแต่ละโครงการล็อตเล็ก โดยบันทึกความแตกต่างระหว่างรอบเวลาจริงกับแผน อัตราผลผลิต สาเหตุของการแก้ไขงานซ้ำ จำนวนครั้งที่ลูกค้ามีการเปลี่ยนแปลง การเบี่ยงเบนของการใช้วัสดุ และพารามิเตอร์กระบวนการที่สามารถนำกลับมาใช้ได้ในครั้งถัดไป เมื่อสะสมข้อมูลไปเรื่อย ๆ องค์กรจะได้แบบจำลองกำลังการผลิตจริงภายใต้วัสดุที่ต่างกัน ช่วงจำนวนที่ต่างกัน และชุดการทำงานหลังการพิมพ์ที่ต่างกัน
สรุป
การผลิตล็อตเล็กคือช่วงสำคัญที่บริการพิมพ์ 3 มิติจะเปลี่ยนจากความสามารถเชิงเทคนิคไปสู่ความสามารถเชิงการผลิต หากเชื่อมคำสั่งซื้อ กระบวนการ คุณภาพ ต้นทุน และการทบทวนงานเข้าด้วยกันเป็นวงจรปิดได้จริง องค์กรก็จะรักษาความยืดหยุ่นไว้ได้พร้อมกับการส่งมอบที่มั่นคง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง