
Introdução: porque uma simples notificação de alteração do fornecedor pode invalidar todo um lote de peças
As cadeias de materiais e subcontratação na impressão 3D são altamente interligadas: a distribuição granulométrica, o teor de oxigénio e a proporção de pó reciclado de um mesmo grau de pó metálico; o ponto de fusão e a fluidez de um mesmo grau de pó PA12; ou até a origem de processo de uma lente de proteção, agente de limpeza ou forno de tratamento térmico do mesmo modelo podem sofrer desvios quando o fornecedor altera discretamente a origem de produção, o equipamento, a formulação ou descontinua o produto. Para plataformas como a lantu3D, que cobrem a gestão de todo o ciclo de vida, desde desenhos/projeto até à entrega física, a questão não é «a notificação foi recebida?», mas sim se pode ser traduzida num evento de engenharia determinável, segregável por lote e rastreável. Se uma notificação de alteração de processo do fornecedor (PCN) permanecer apenas num e-mail de compras, enquanto a produção continua a utilizar a antiga ficha de processo e os lotes de inspeção continuam a ser constituídos segundo a versão anterior dos parâmetros, as peças entregues ao cliente poderão apresentar ruturas no desempenho mecânico, na estabilidade dimensional ou nas declarações de conformidade, apesar de aparentarem ser idênticas.
I. Definir primeiro o objeto: uma PCN não é uma ECN interna nem uma alteração solicitada pelo cliente
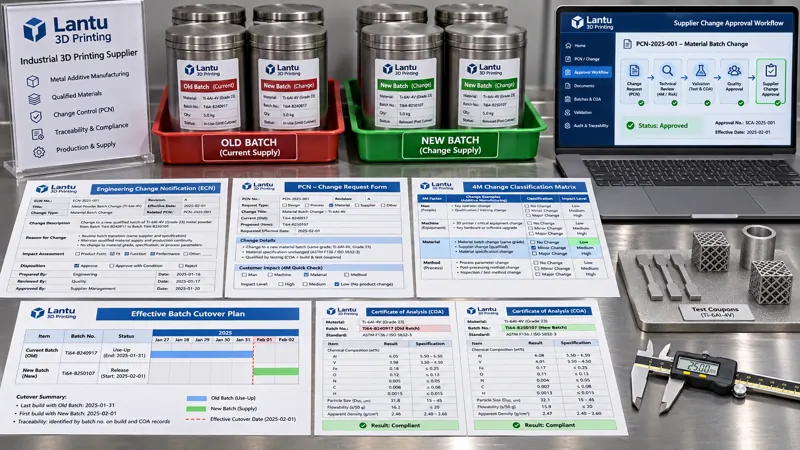
A PCN refere-se a uma alteração iniciada por um fornecedor externo, recebida e tratada pela empresa. Uma ECN interna (alteração de engenharia) responde normalmente a «após uma alteração de desenho pelo cliente ou pela empresa, como devem ser transicionados o modelo, os produtos em curso, o inventário, os dispositivos e a cotação?»; uma alteração de requisitos do cliente responde a «como devem ser revistas as especificações de aceitação?»; a qualificação e seleção comercial de fornecedores responde a «quem selecionar e em que condições comprar?». A PCN responde a: «o que o fornecedor já selecionado está a alterar do estado antigo para o novo, a partir de que lote de vigência, se a empresa aceita, se é necessário validar a alteração e se o cliente deve ser notificado». Uma ficha PCN utilizável deve, no mínimo, estar ligada ao código do fornecedor, número de material, revisão do material, categoria de alteração, descrição antes e depois da alteração, motivo, número interno de alteração do fornecedor, lote ou data de vigência prevista, números de amostra e COA/COC, prazo final para compra do último lote antigo, contacto e marca temporal de emissão. Uma «notificação de alteração» sem campo de lote de vigência não permite determinar os limites de inventário e produtos em curso e, do ponto de vista de engenharia, apenas pode ser tratada como informação, não como documento controlado.
II. Classificar as alterações segundo 4M1E, em vez de revalidar ou libertar tudo indiscriminadamente
Recomenda-se desagregar as alterações em cinco categorias segundo Pessoas, Máquinas, Materiais, Métodos e Ambiente (4M1E): alterações de material (origem do pó, processo de atomização, intervalo granulométrico, proporção de pó reciclado, formulação da resina, regras de lote de filamento); alterações de equipamento e moldes (equipamento de produção do fornecedor, equipamento de peneiramento, forno de tratamento térmico, número de cavidade do molde); alterações de método (número da norma ou intervalo de parâmetros para limpeza, passivação, embalagem e métodos de ensaio); alterações de pessoal e instalações (transferência de operações críticas para outra fábrica, subcontratação secundária de processos, mudança de endereço de produção); e alterações ambientais/de conformidade (declarações REACH/SVHC, isenções RoHS, alteração do operador de gestão de resíduos perigosos). Para cada categoria, deve-se primeiro determinar «se afeta CTQ e janelas de processo já congelados» e, em seguida, definir o tratamento A/B/C: o nível A pode afetar segurança, fadiga ou propriedades regulamentadas, como implantes e aplicações aeronáuticas; por defeito, suspende-se a utilização de novos lotes, que só podem ser libertados após amostras, provetes de acompanhamento de forno, inspeção integral de CTQ e, quando necessário, aprovação escrita do cliente. O nível B afeta a estabilidade do processo sem alterar os critérios de aceitação e requer validação comparativa de, pelo menos, três builds independentes e inspeção reforçada do primeiro lote. O nível C abrange apenas alterações documentais ou de identificação da embalagem e requer apenas verificação de consistência documental e confirmação da identificação do primeiro lote. A conclusão da classificação deve ser registada no livro de controlo de PCN e vinculada à revisão dos dados mestre do material.
III. Validação da alteração: demonstrar com dados verificáveis a «equivalência entre antigo e novo» ou a necessidade de mudar de revisão
Para pós metálicos, recomenda-se comparar pelo menos D10/D50/D90, tempo de escoamento Hall, densidade aparente/densidade compactada, aumento de oxigénio e azoto e proporção de partículas satélite/pós ocos, imprimindo também provetes padrão com o mesmo pacote de parâmetros para medir densidade, propriedades de tração e dimensões críticas. Para polímeros como PA12, devem ser comparados a janela de fusão/cristalização, viscosidade ou índice de fluidez do fundido, teor de humidade e resistência de amostras padrão. A validação não pode limitar-se a verificar que «os valores do COA do fornecedor estão dentro da especificação» — é necessário reproduzi-la no equipamento, pacote de parâmetros e cadeia de pós-processamento da própria empresa. Recomenda-se utilizar uma amostra retida do lote antigo como controlo: três peças no estado antigo e três no estado novo, avaliando as características críticas com o mesmo instrumento, a mesma direção de amostragem e as mesmas regras de lote de inspeção. Só poderá ser determinada equivalência de nível B se, em três builds independentes consecutivos, o desvio das médias entre lotes for inferior a um terço do desvio-padrão histórico e nenhuma medição ficar dentro de 10% do limite de tolerância de CTQ. Se a diferença for significativa, não basta considerar a «notificação lida»: deve ser desencadeada uma ECN interna para atualizar a ficha de processo, a revisão do pacote de parâmetros, as regras de lote de inspeção, a tabela de validação de preços da cotação e os documentos de referência do acordo técnico, definindo explicitamente a partir de qual número de build os novos parâmetros entram em vigor.
IV. Transição de lotes e inventário: transformar «a partir de qual saco» em quatro estados de cor
O ponto onde as PCN mais facilmente saem de controlo é a mistura de material antigo, material novo, produtos em curso e produtos já entregues sob o mesmo número de lote. Recomenda-se criar quatro estados no WMS/MES para cada material afetado: lote antigo libertado, lote antigo congelado para utilização, lote novo pendente de validação e lote novo libertado. O inventário deve ser contado saco a saco segundo o número de selo do contentor e número de lote, registando peso bruto/tara/peso líquido, localização, número do relatório de inspeção e número da PCN; os builds em curso devem ser rastreáveis por «marca temporal de entrada em máquina + identificação do lote antigo + número do equipamento + hash do pacote de parâmetros». As peças de um mesmo build que atravesse o ponto de transição não podem ser agrupadas no mesmo lote de inspeção; devem ser separadas em sublotes de material antigo e novo, com provetes de acompanhamento de forno mantidos separadamente. A possibilidade de consumir o lote antigo até ao fim deve ser decidida conjuntamente com base na conclusão da classificação, nas cláusulas contratuais do cliente e na quantidade remanescente: alterações de nível A normalmente não permitem continuar a utilizar o lote antigo sem autorização; alterações de nível C permitem consumo FIFO, mas a lista de expedição deve indicar o lote de vigência. Lotes já entregues não são automaticamente recolhidos por causa de uma PCN, mas deve ser possível, a partir do número de série da peça, rastrear em 30 minutos o número da PCN do fornecedor, o COA do lote antigo, o número do lote de inspeção e a revisão do relatório, para auditorias do cliente ou reinspeções em caso de litígio.
V. Limites contratuais e com o cliente: quando é obrigatória aprovação escrita
A necessidade de notificar o cliente não depende da dimensão da alteração, mas de ela afetar ou não os «itens congelados» no acordo técnico. Se o acordo especificar grau de material + fornecedor + origem, bloqueio de lote de pó, limite máximo de incorporação de pó reciclado, forno de tratamento térmico designado ou método de ensaio especificado, qualquer alteração destes campos requer aprovação escrita do cliente. Se o acordo indicar apenas indicadores de desempenho e critérios de aceitação, e a validação A/B/C demonstrar que os estados antigo e novo cumprem os critérios, a alteração pode ser encerrada internamente com evidência nos registos de lote, desde que a documentação de expedição permaneça rastreável. As condições de compra devem definir antecipadamente o prazo de aviso de PCN (normalmente 30–90 dias; para descontinuação/EOL, recomenda-se pelo menos 120 dias), a janela de compra do último lote, a obrigação de fornecer amostras e COA, a proibição por defeito de subcontratação secundária, a impossibilidade de implementar unilateralmente alterações em características críticas e os limites de responsabilidade por reinspeção, retrabalho ou perdas de prazo causadas por falta de notificação. Isto transforma «o fornecedor mudou o lote sem avisar» de uma discussão numa cláusula executável.
VI. Lista de implementação e modos de falha frequentes
Campos mínimos do registo: número da PCN, código do fornecedor, número de material, categoria de alteração, causa 4M1E, nível A/B/C, lote/data de vigência, número do relatório de validação, número da ECN interna, número da ordem de disposição de inventário, número de aprovação do cliente, registo de obsolescência de documentos anteriores, resultado da inspeção reforçada do primeiro lote e data de encerramento. Cinco pontos de controlo: D1 receção e numeração por Compras; D2 classificação conjunta por Engenharia/Qualidade; D3 validação e congelamento da revisão dos dados mestre do material; D4 segregação de inventário, produtos em curso e lotes de inspeção; D5 revisão 30 dias após a libertação do primeiro lote. Existem cinco falhas frequentes: arquivar a PCN como e-mail de cotação sem a incluir em documentos controlados; verificar apenas o COA do fornecedor sem validar a cadeia de processo interna; indicar o lote de vigência como «a partir do próximo mês», permitindo a mistura no mesmo recipiente; libertar internamente como «grau equivalente» quando o acordo técnico do cliente congelou a origem do fornecedor; e manter disponível no equipamento o antigo pacote de parâmetros após o encerramento da PCN. Todas as semanas, devem ser selecionadas aleatoriamente uma ou duas PCN encerradas para um exercício de rastreabilidade, exigindo que, em 30 minutos, seja possível chegar, a partir de qualquer produto acabado, ao número da PCN, COA dos lotes antigo/novo, relatório de validação e registo de aprovação. A meta de aprovação à primeira tentativa deve ser de pelo menos 95%.
Conclusão
O valor de engenharia de uma notificação de alteração de processo do fornecedor não está em «recebê-la», mas em transformar uma mudança externa num objeto controlado: com número único, causa 4M1E, classificação A/B/C, validação de equivalência, lote de vigência e estado de inventário em quatro cores, limites de aprovação do cliente e uma cadeia de evidências rastreável. Assim, a lantu3D consegue manter materiais, processos, inspeção, entrega e condições comerciais na mesma cadeia de ciclo de vida, assegurando que alterações de fornecedores externos não comprometem a consistência entre o projeto e a entrega física.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.