
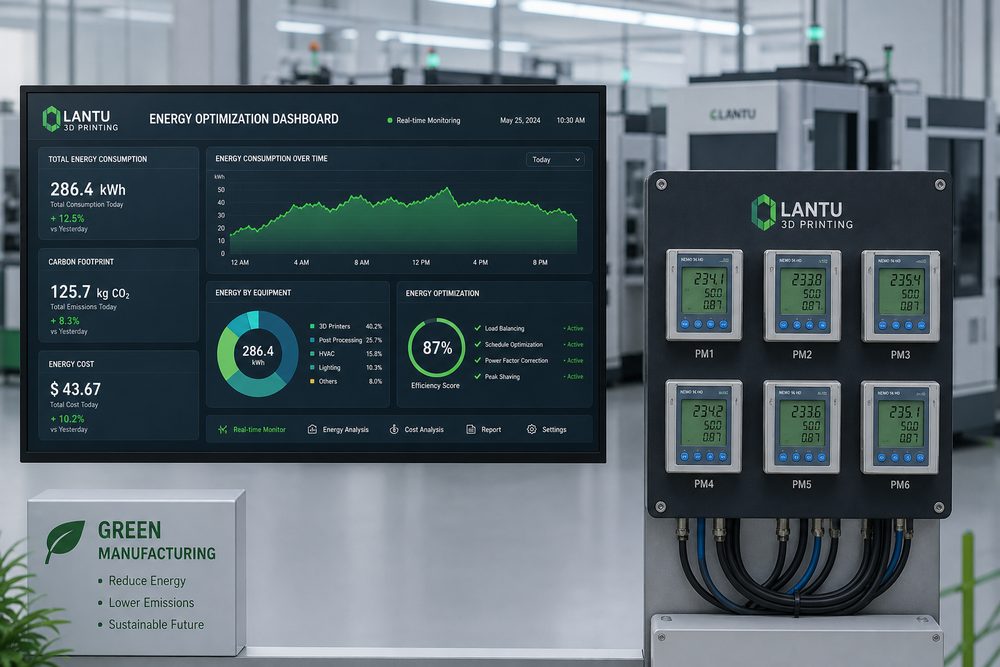
Introducción: optimizar el consumo no es solo ahorrar electricidad
A medida que aumenta el número de equipos de impresión 3D, los costos energéticos derivados de la electricidad, el aire acondicionado, el aire comprimido, el curado, el tratamiento térmico y el manejo de polvo se vuelven cada vez más visibles. Para los clientes empresariales, la fabricación sostenible y la huella de carbono también forman parte de la evaluación de la cadena de suministro. La impresión 3D en sí tiene el potencial de reducir el desperdicio de material, pero si la planificación de la producción es ineficiente, los equipos permanecen en espera durante largos periodos o el posprocesado genera retrabajos repetidos, también se producirá un desperdicio de energía.
1. Establecer primero un criterio de medición del consumo energético
Antes de optimizar, hay que saber dónde se consume la energía. Se recomienda registrar el consumo eléctrico por equipo, proceso y pedido, incluyendo la fase de impresión, la fase de precalentamiento, la fase de enfriamiento, la fase de espera y la fase de posprocesado. En los procesos de lecho de polvo, el precalentamiento y el enfriamiento pueden representar una gran parte del ciclo total; en los procesos de resina, la limpieza, el curado y la ventilación también deben contabilizarse. Solo estableciendo indicadores de consumo por pieza, por peso o por volumen útil formado resulta fácil comparar.
2. Mejorar la tasa de carga por lote para reducir el consumo unitario
En muchos equipos, el consumo base no es totalmente proporcional a la cantidad cargada. Agrupar lotes de manera razonable puede reducir de forma significativa el consumo por pieza, especialmente en procesos SLS, MJF y de lecho de polvo metálico. Sin embargo, la agrupación no debe sacrificar el plazo de entrega ni la calidad; debe organizarse según el material, el color, los requisitos de precisión y la ruta de posprocesado. Para pedidos urgentes, puede emplearse una entrega rápida en lotes pequeños; para pedidos estándar, las reglas de planificación pueden aumentar la utilización de la cámara de impresión.
3. Reducir el retrabajo es reducir el desperdicio de energía
El retrabajo y la reimpresión suelen ser el mayor consumo energético oculto. Mediante DFM en fases tempranas, la confirmación de la primera pieza, el bloqueo de parámetros y la trazabilidad de calidad, se puede reducir la tasa de fallo. El posprocesado también debe evitar el granallado repetido, la segunda capa de pintura y el lijado excesivo. En algunos casos, elegir un material o proceso más adecuado puede implicar una cotización ligeramente más alta en una sola ejecución, pero reduce fallos y posprocesado; desde una perspectiva de proceso completo, resulta más eficiente energéticamente.
4. La gestión del equipo y el control ambiental también son importantes
El mantenimiento periódico del láser, la fuente de luz, los sistemas de calentamiento y los mecanismos de movimiento puede evitar que el equipo opere de forma ineficiente. Los sistemas de aire acondicionado y ventilación deben controlarse por zonas según las necesidades del proceso, en lugar de funcionar en toda la planta con una carga alta uniforme. Los equipos sin tareas durante largos periodos deben entrar en modo de ahorro energético, manteniendo al mismo tiempo el entorno necesario para el almacenamiento de materiales. Los paneles de datos pueden mostrar el tiempo en espera, la tasa de carga y el consumo energético anómalo, ayudando a los responsables a detectar puntos de desperdicio.
Conclusión
La optimización energética en impresión 3D no consiste simplemente en reducir la potencia de una máquina concreta, sino en disminuir el desperdicio de todo el flujo a partir del pedido, el proceso, la calidad y el control ambiental. Al conectar el diseño con los recursos de fabricación, Blueprint3D también puede ayudar a los clientes, mediante la gestión digitalizada, a elegir una vía de implementación más eficiente y sostenible.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.