
はじめに:省エネは単なる電力削減ではない
3Dプリンタの台数が増えるにつれ、電力、空調、圧縮空気、硬化、熱処理、粉末処理に伴うエネルギーコストが徐々に可視化されてきます。企業顧客にとって、グリーン製造とカーボンフットプリントはサプライチェーン評価の一部でもあります。3Dプリント自体には材料ロスを削減できる可能性がありますが、生産計画が非効率であったり、装置が長時間待機していたり、後処理で再作業が繰り返されたりすると、同様にエネルギーの浪費につながります。
1. まずはエネルギー計測の基準を確立する
最適化の前に、エネルギー消費がどこで発生しているかを把握する必要があります。装置別、工程別、受注別に電力消費を記録することを推奨します。対象には、造形段階、予熱段階、冷却段階、待機段階、後処理段階を含めます。粉末床方式では予熱と冷却の時間が全体サイクルの大きな割合を占める場合があり、樹脂方式では洗浄、硬化、換気も計上する必要があります。部品1点当たり、重量1単位当たり、または有効造形体積1単位当たりのエネルギー指標を設定して初めて、比較が容易になります。
2. バッチ装填率を高めて単位エネルギーを下げる
多くの装置では、基礎的な消費電力は搭載数量に完全比例しません。適切にまとめて造形することで、特にSLS、MJF、金属粉末床方式では、1個当たりのエネルギー消費を大幅に抑えられます。ただし、まとめすぎて納期や品質を犠牲にしてはなりません。材料、色、精度要求、後処理ルートごとにグループ化することが重要です。緊急案件には小ロットで迅速に対応し、通常案件では生産計画のルールによって装置稼働率を高めます。
3. 再作業を減らすことは、エネルギー浪費を減らすこと
再作業や再造形は、しばしば最大の隠れたエネルギー消費要因になります。事前のDFM、初回品確認、パラメータ固定、品質トレーサビリティの導入により、失敗率を下げることができます。後処理でも、過度なサンドブラスト、二次塗装、過剰な研磨を避ける必要があります。場合によっては、より適した材料や工法を選ぶことで単価はわずかに上がっても、失敗や後処理が減り、全体プロセスで見ればより省エネになります。
4. 設備管理と環境制御も同様に重要
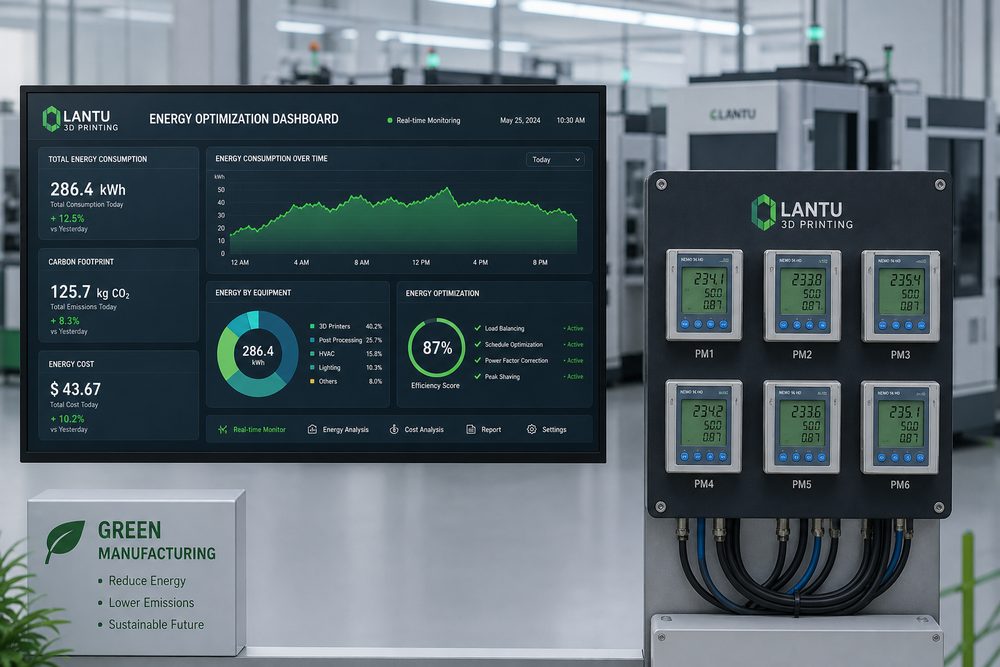
レーザー、光源、加熱システム、駆動機構を定期保守することで、装置の低効率運転を防げます。空調と換気システムは、工法に応じてエリアごとに制御すべきであり、工場全体を一律に高負荷運転するべきではありません。長時間稼働予定のない装置は省エネモードに移行させつつ、必要な材料保管環境は維持します。ダッシュボードを用いれば、待機時間、装填率、異常なエネルギー消費を可視化でき、管理者が無駄の発生箇所を特定しやすくなります。
まとめ
3Dプリントのエネルギー最適化は、単に特定の装置の消費電力を下げることではなく、受注、工程、品質、環境制御の各面から全体の浪費を減らす取り組みです。Blueprint3Dは、設計と製造リソースをつなぐ中で、データに基づく管理を通じて、より効率的で持続可能な実現方法の選定を支援できます。