
Giriş: Enerji tüketimini optimize etmek yalnızca elektrik tasarrufu değildir
3D baskı ekipmanlarının sayısı arttıkça, elektrik, iklimlendirme, basınçlı hava, kürleme, ısıl işlem ve toz işlemeden kaynaklanan enerji maliyetleri giderek daha görünür hale geliyor. Kurumsal müşteriler açısından yeşil üretim ve karbon ayak izi de tedarik zinciri değerlendirmesinin bir parçası haline geldi. 3D baskının kendisi malzeme israfını azaltma potansiyeline sahip olsa da, üretim planlaması verimsizse, ekipman uzun süre beklemede kalıyorsa veya son işlem aşamasında tekrar işleme yapılıyorsa, bu da enerji israfına yol açar.
1. Önce enerji ölçüm kapsamını oluşturun
Optimizasyona başlamadan önce enerjinin nerede tüketildiğini bilmek gerekir. Baskı aşaması, ön ısıtma aşaması, soğutma aşaması, bekleme aşaması ve son işlem aşaması dahil olmak üzere enerji tüketimi ekipman, proses ve sipariş bazında kayıt altına alınmalıdır. Toz yatağı süreçlerinde ön ısıtma ve soğutma süreleri toplam çevrim süresinin büyük bir bölümünü oluşturabilir; reçine süreçlerinde ise yıkama, kürleme ve havalandırma da hesaba katılmalıdır. Yalnızca parça başına, ağırlık başına veya etkin şekillendirme hacmi başına enerji tüketimi göstergeleri oluşturulduğunda karşılaştırma yapmak mümkündür.
2. Parti yükleme oranını artırarak birim enerji tüketimini düşürün
Birçok ekipmanda temel enerji tüketimi, yüklenen parça sayısı ile tamamen orantılı değildir. Uygun parti birleştirme, özellikle SLS, MJF ve metal toz yatağı süreçlerinde parça başına enerji tüketimini önemli ölçüde azaltabilir. Ancak parti birleştirme, teslim süresi ve kaliteden ödün vermemelidir; bu nedenle malzeme, renk, hassasiyet gereksinimleri ve son işlem rotasına göre gruplandırma yapılmalıdır. Acil siparişlerde küçük partilerle hızlı teslimat tercih edilebilir; standart siparişlerde ise planlama kurallarıyla hazne kullanım oranı artırılabilir.
3. Yeniden işleme miktarını azaltmak, enerji israfını azaltmaktır
Tekrar işleme ve yeniden baskı çoğu zaman en büyük gizli enerji kaybıdır. Ön aşamadaki DFM çalışması, ilk parça onayı, parametre kilitleme ve kalite izlenebilirliği sayesinde hata oranı düşürülebilir. Son işlem aşamasında da tekrarlanan kumlama, ikinci kat boya ve aşırı zımparalamadan kaçınılmalıdır. Bazı durumlarda daha uygun bir malzeme veya proses seçmek, tek seferlik teklif fiyatını biraz yükseltse de başarısızlıkları ve son işlemleri azaltarak tüm süreçte daha verimli bir çözüm sağlayabilir.
4. Ekipman yönetimi ve çevresel kontrol de aynı derecede önemlidir
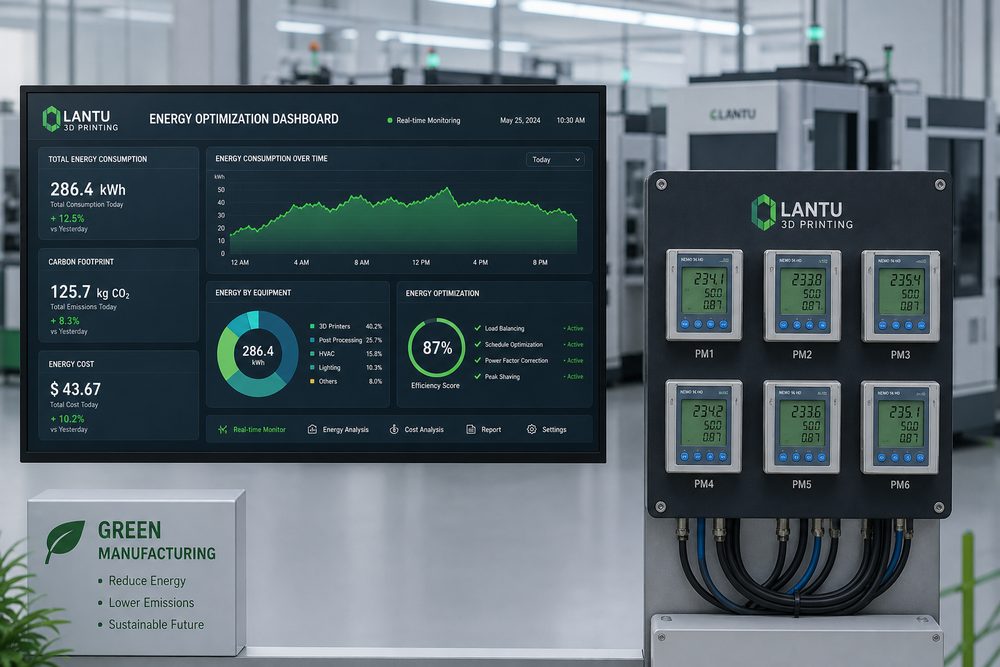
Lazerlerin, ışık kaynaklarının, ısıtma sistemlerinin ve hareket mekanizmalarının düzenli bakımı, ekipmanın verimsiz çalışmasını önler. İklimlendirme ve havalandırma sistemleri, tüm atölyede tek tip yüksek yük yerine proses ihtiyaçlarına göre bölgesel olarak kontrol edilmelidir. Uzun süre işi olmayan ekipmanlar enerji tasarrufu moduna alınmalı, ancak gerekli malzeme depolama koşulları korunmalıdır. Veri panoları, bekleme süresini, yükleme oranını ve anormal enerji tüketimini göstererek yöneticilerin israf noktalarını tespit etmesine yardımcı olabilir.
Sonuç
3D baskıda enerji optimizasyonu, yalnızca belirli bir makinenin güç tüketimini düşürmek değildir; sipariş, proses, kalite ve çevresel kontrol üzerinden tüm süreçteki israfı azaltmaktır. Blueprint3D, tasarım ile üretim kaynaklarını birbirine bağlarken, veri odaklı yönetim sayesinde müşterilerin daha verimli ve daha sürdürülebilir bir uygulama yolunu seçmesine de yardımcı olabilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.